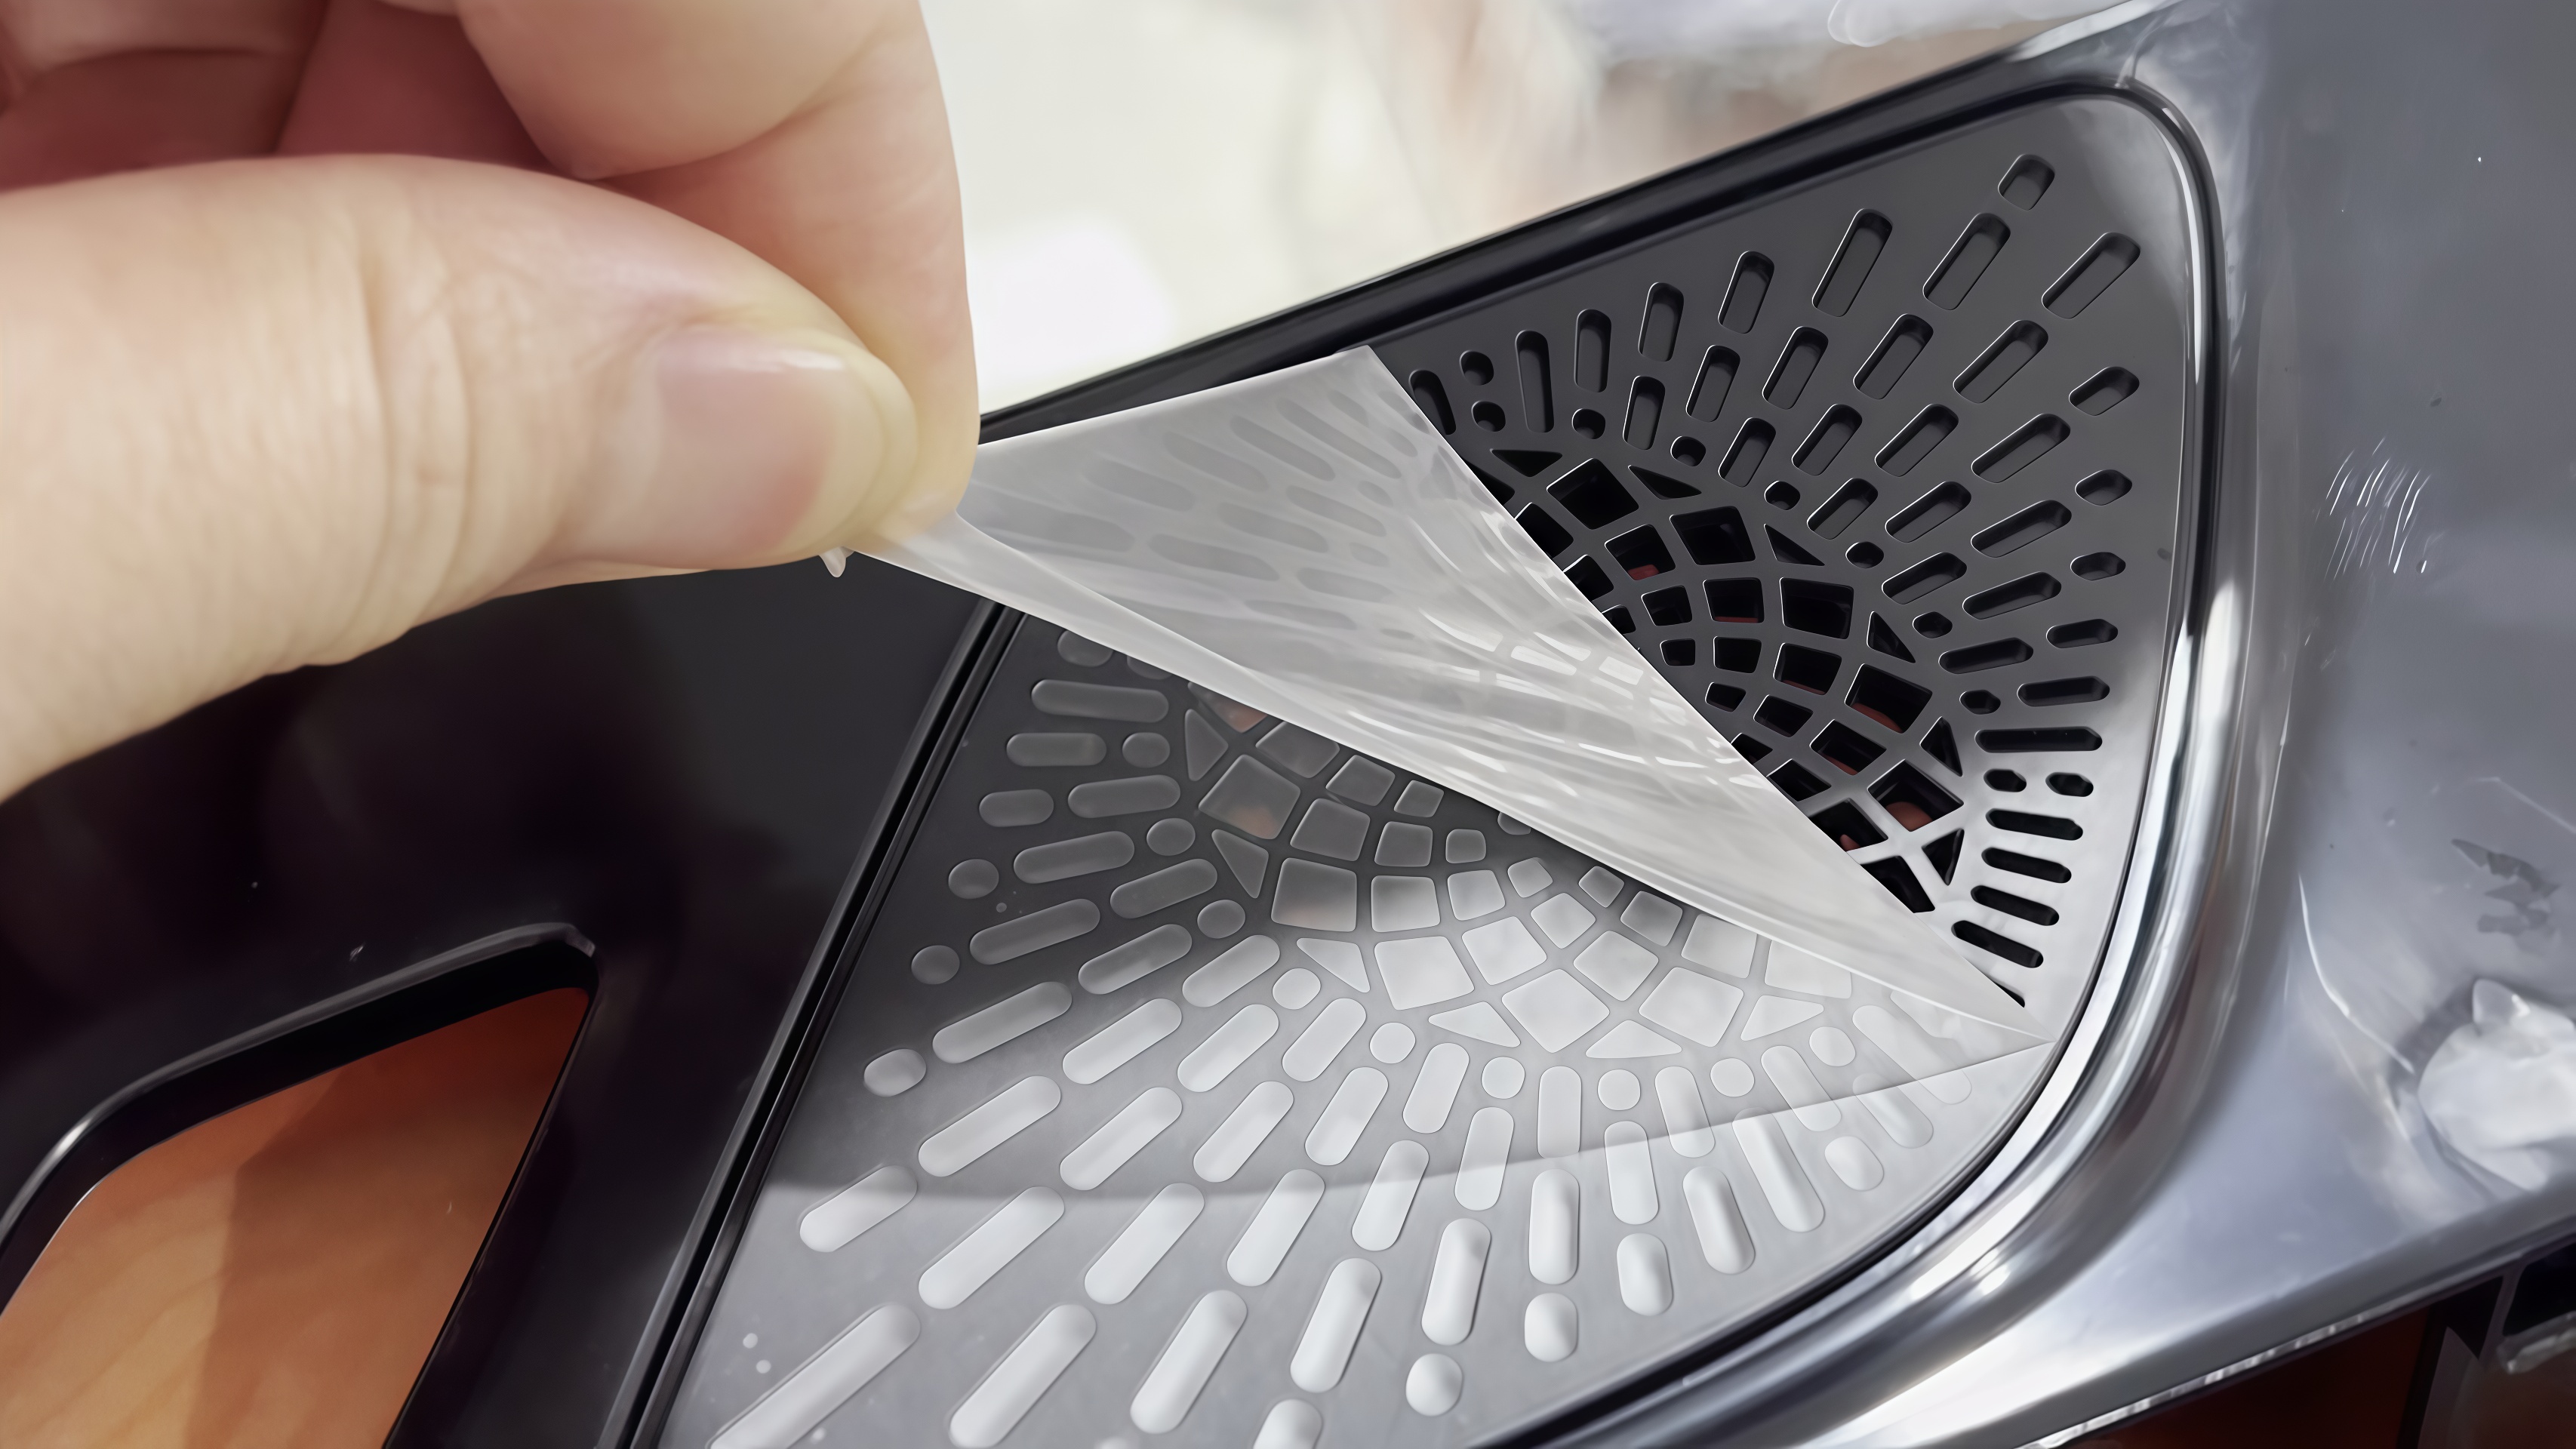
Woher Überhänge und Blasen kommen
Fang mit dem Überhang an. Film, der von Hand geschnitten oder vorgeschnitten geliefert wird, variiert von Blatt zu Blatt um ein bis zwei Millimeter. Die Platzierung hängt dann vom Gefühl ab, sodass der Einsatz am Filmrand wandert. Eine zu breite Einlage lässt einen Streifen lackierter Oberfläche ungeschützt.
Eine Kante, die über die Teilgrenze hinausgedrückt wird, hebt sich ab und sammelt Staub, sobald das Teil zusammengebaut ist. Außenverkleidungsteile sind Erscheinungsmerkmale, und der Kunde lehnt beide Bundesstaaten ab.
Dann Blasen. Die Zierteile sind nicht flach. Die Abdeckungen zeigen Krümmung und Zugwinkel, und die Lünetten führen einen Rückflansch um die Kante. Eine flache Presse übt ihre Kraft in einem Augenblick aus: Der Druck erreicht an den höchsten Punkten der Kurve ihren Höhepunkt, während die Luft unter den tiefen Punkten versiegelt wird, bevor sie entweichen kann.
Deshalb sammeln sich Blasen entlang der Flanken und an der Wurzel des Flanschs, an einer anderen Stelle an jeder Stelle.
Lackierte und hochglänzende Oberflächen verbergen unter dem Licht nichts darüber. Schlimmer noch, die beiden Probleme stapeln sich. Wenn sowohl Platzierung als auch Druck vom Gefühl abhängen, erzeugen Tagschicht und Nachtschicht zwei unterschiedlich aussehende Chargen, und Qualitätsaufzeichnungen stimmen nicht mehr mit dem Plan überein.
Wie der Rollweg Blasen verschließt
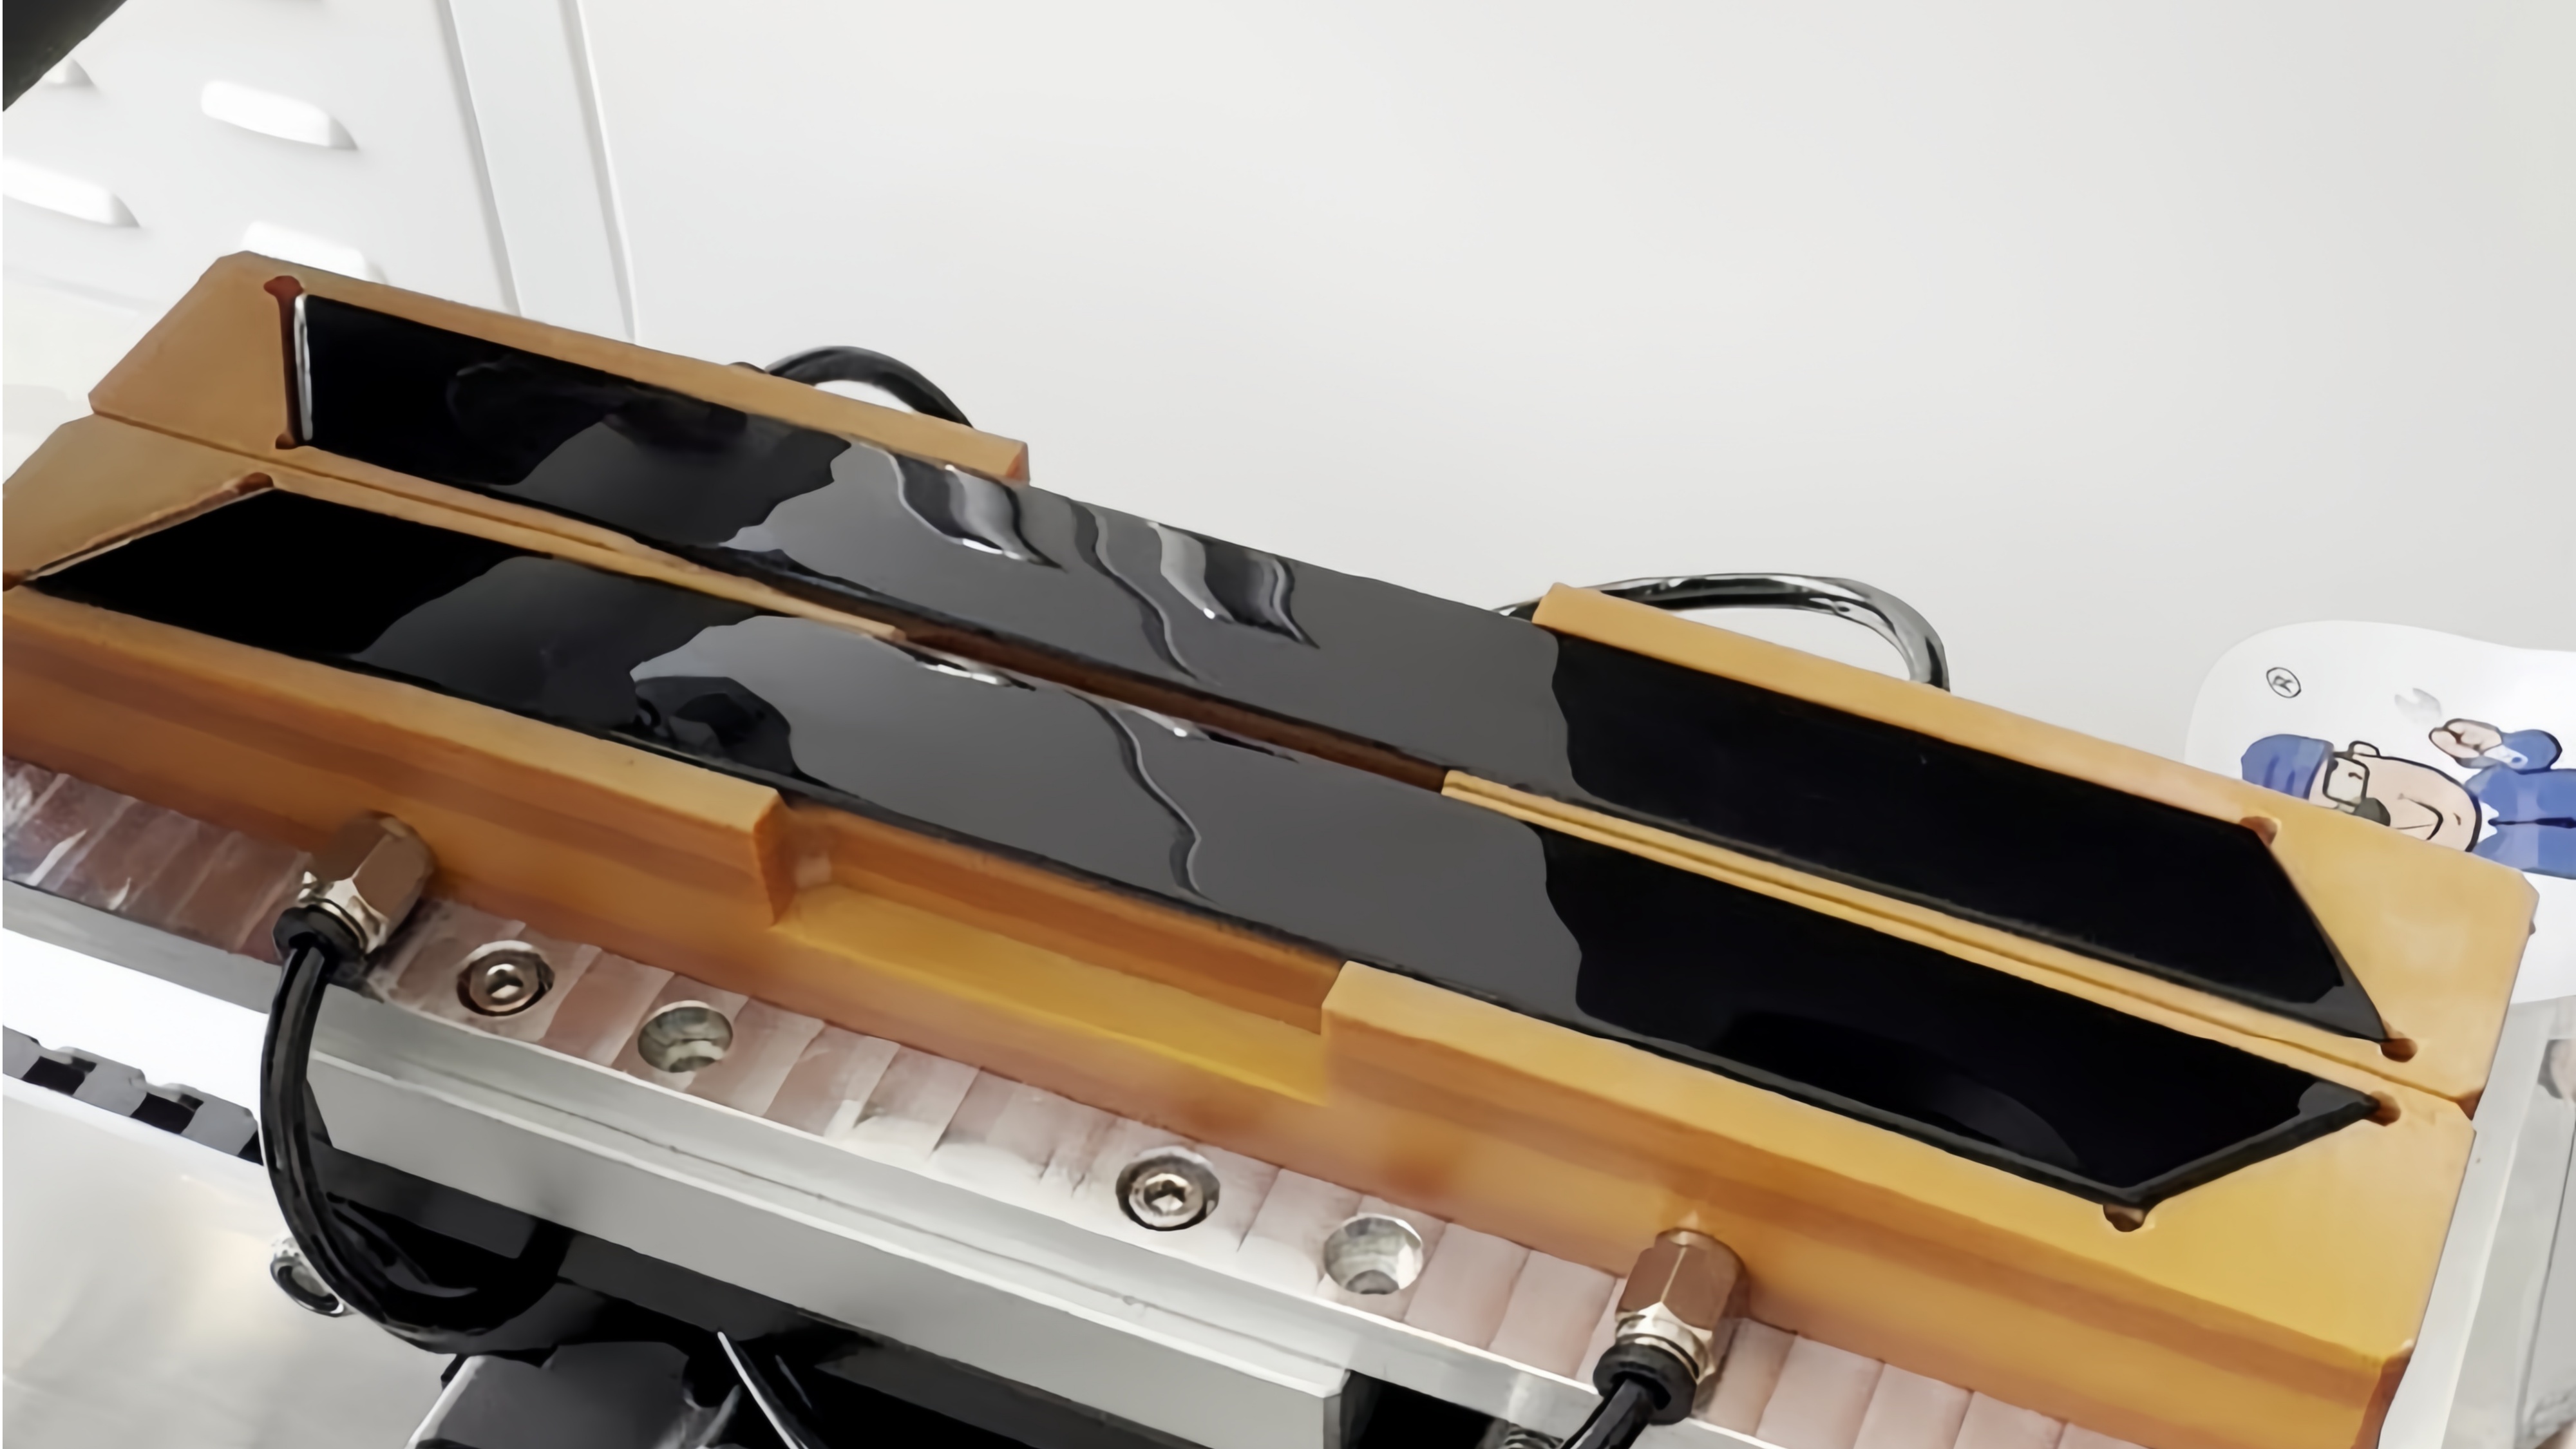
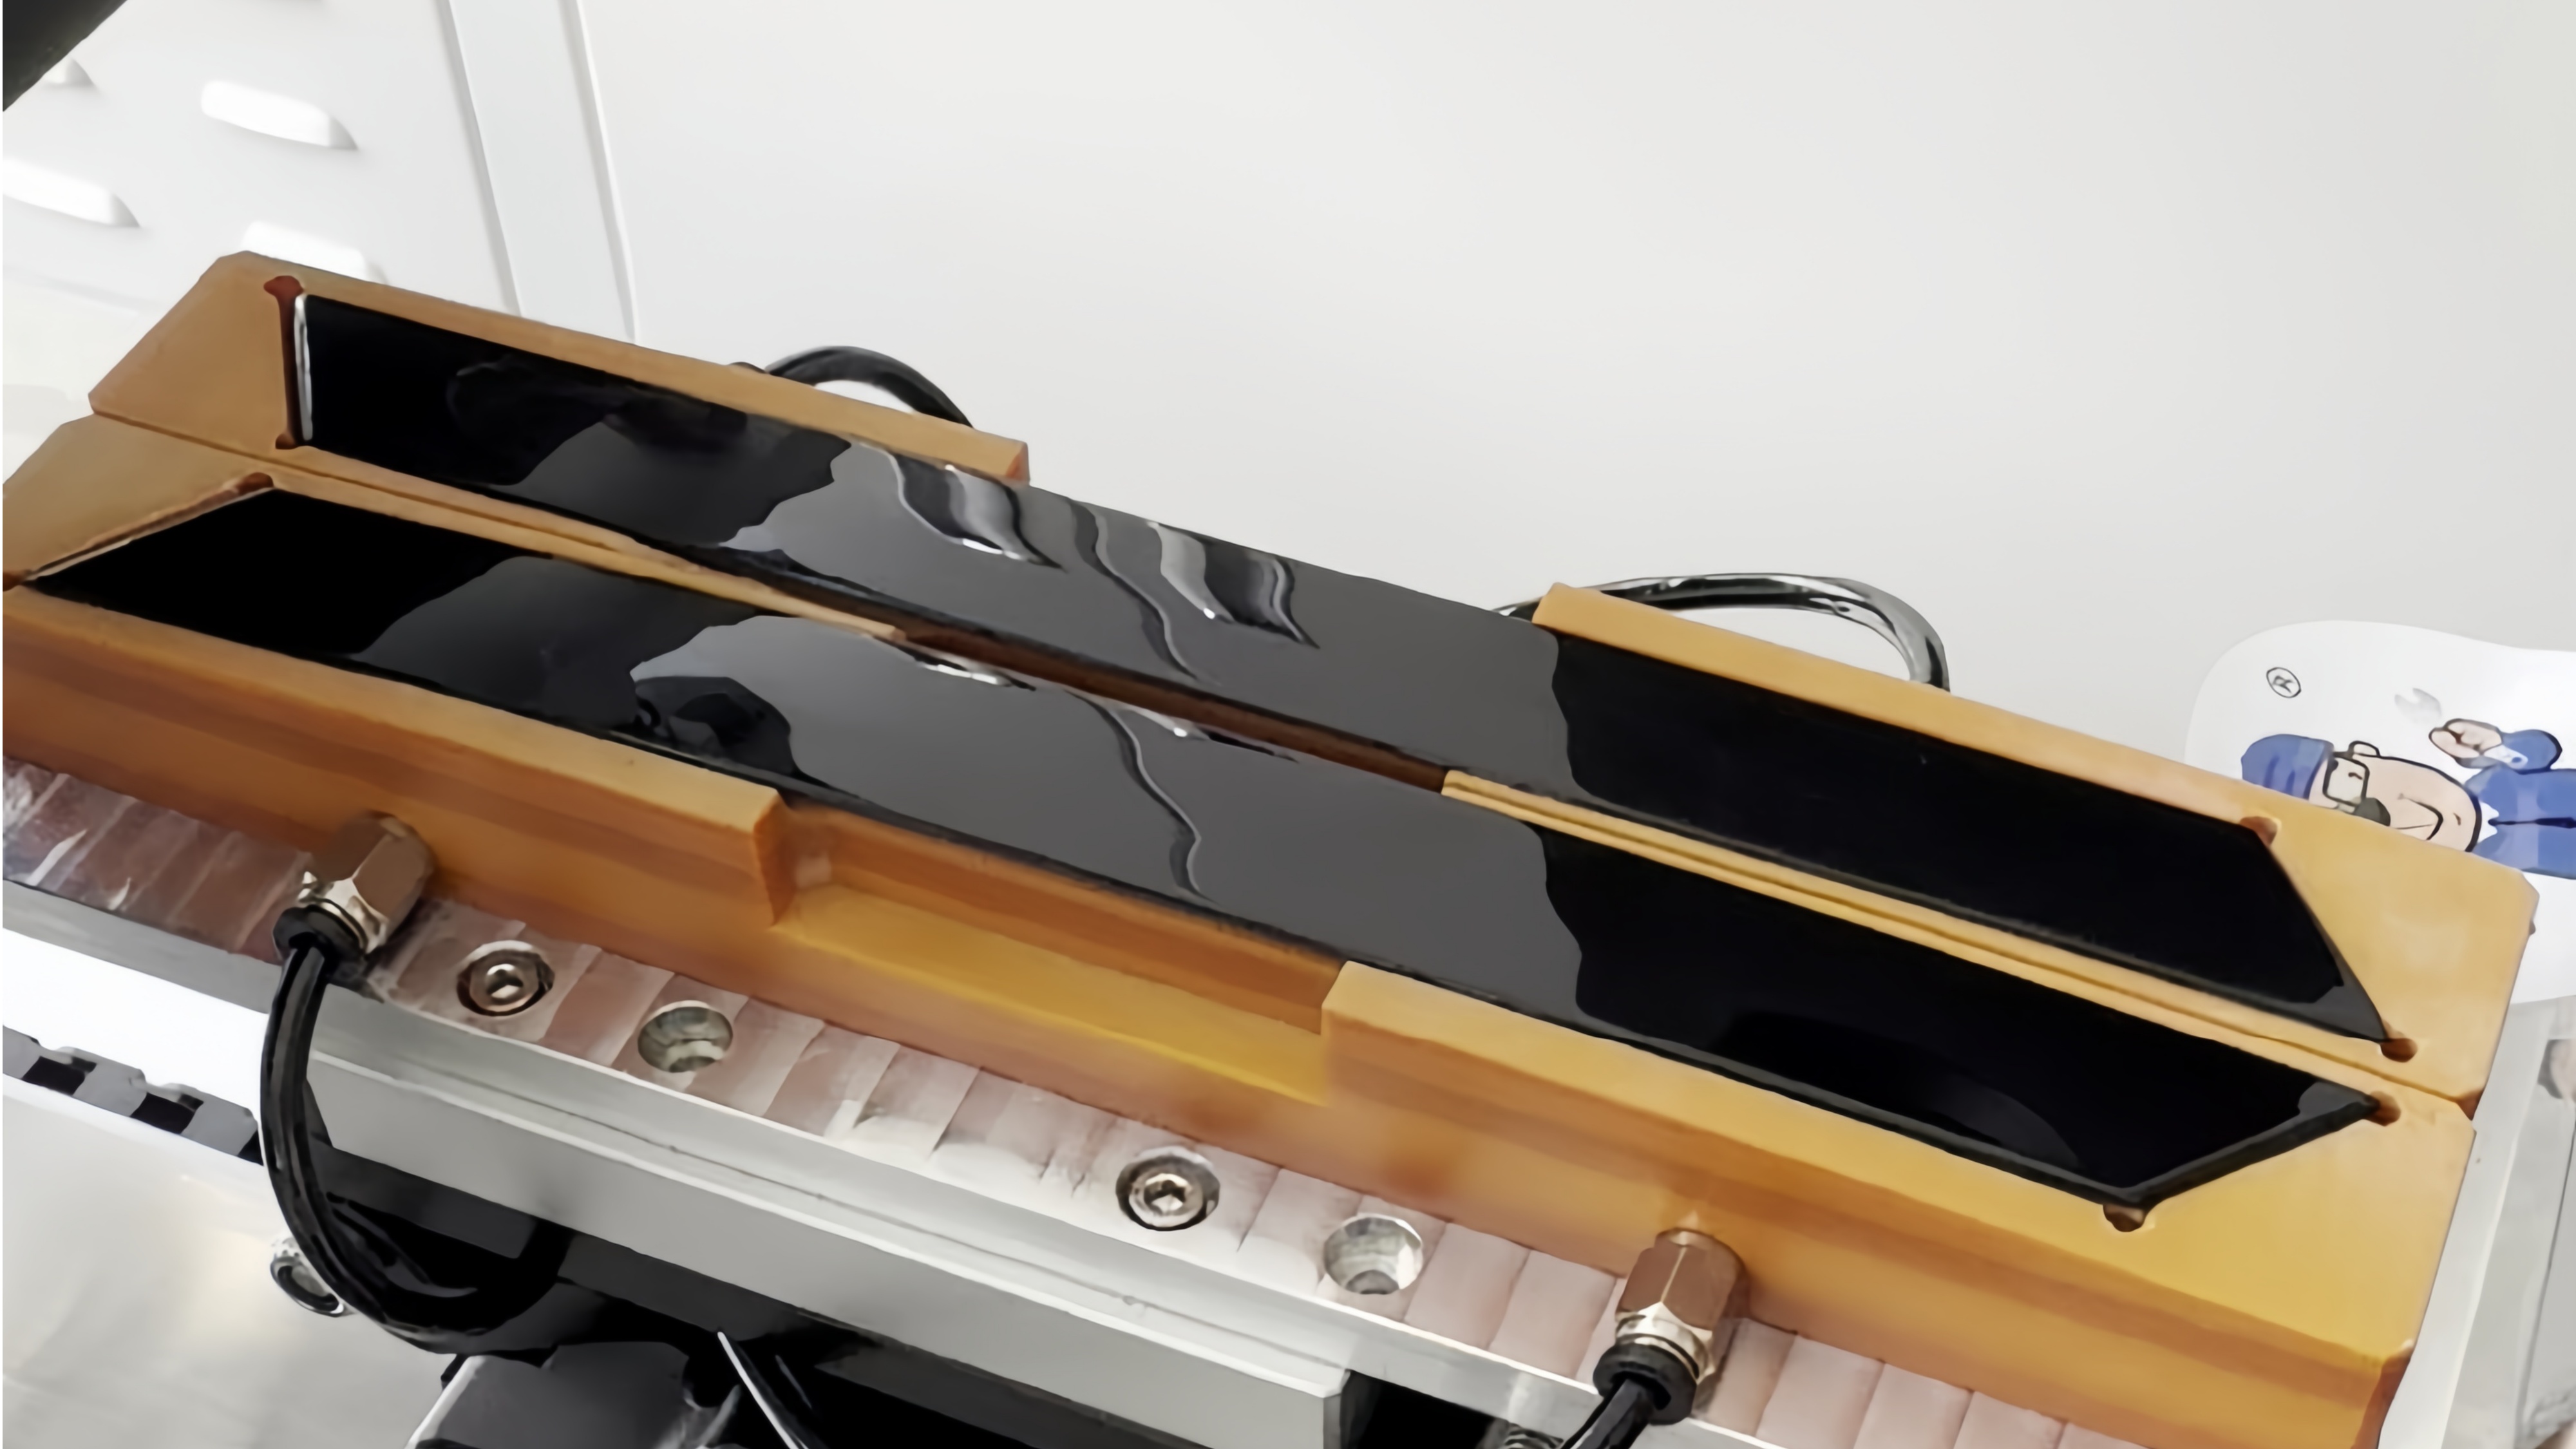
Walzenlamination verändert, wie Druck ausgeübt wird. Der Film wird synchron von einem Ende des Teils ausgeführt, und die Rolle drückt den Film Abschnitt für Abschnitt nach unten. Luft wird vor die Sicherungsleitung gedrückt und entweicht, anstatt an den tiefen Stellen versiegelt zu sein.
Der Laminierungspfad ist bei jedem Teil identisch, sodass die Quelle der Blasen vom Operatorzustand auf Prozessparameter verengt, und die gesetzten Parameter werden Batch um Batch reproduziert.
Auch der Aktionszyklus ist festgelegt. Ein Sensor erkennt das Teil in Position oder ein Fußschalter startet den Zyklus, das untere Werkzeug zieht sich zurück und synchronisiert sich mit der Filmzufuhr, die Rolle drückt den Film und bläst die Luft darunter aus, dann kehrt das untere Werkzeug zurück, um auf das nächste Teil zu warten. Jeder Teil folgt denselben Weg mit denselben Einstellungen, auf beiden Schichten.
Die Positionierung wird durch die Leuchte gesperrt. Teile werden an Bezugsflächen geklemmt, die Platzierungsgenauigkeit beträgt ±0,2 mm, und die Maschine reproduziert die Filmkantenposition nach Verschiebung. Trimmsets, die als Paare oder Bausätze geliefert werden, richten ihre Filmkanten aus, weil sie am selben Punkt starten und unter denselben Einstellungen rollen.
Zuerst die Filmgröße verriegeln, dann bleibt der Überhang geschlossen
Die andere Hälfte des Überhangs ist Filmgröße. Das Fenster dieser Laminiermaschine für automobile Außenleisten ist fest: Filmlänge 20~210 mm und Rückseitenpapier 20~165 mm beim DS-351. In diesem Fenster werden die Schnittreferenz und die Zuführlänge von der Ausrüstung gesteuert, und die Einlage wird von der Vorrichtung wiedergegeben, die nicht mehr davon abhängt, wie genau jedes Blech zugeschnitten wurde.
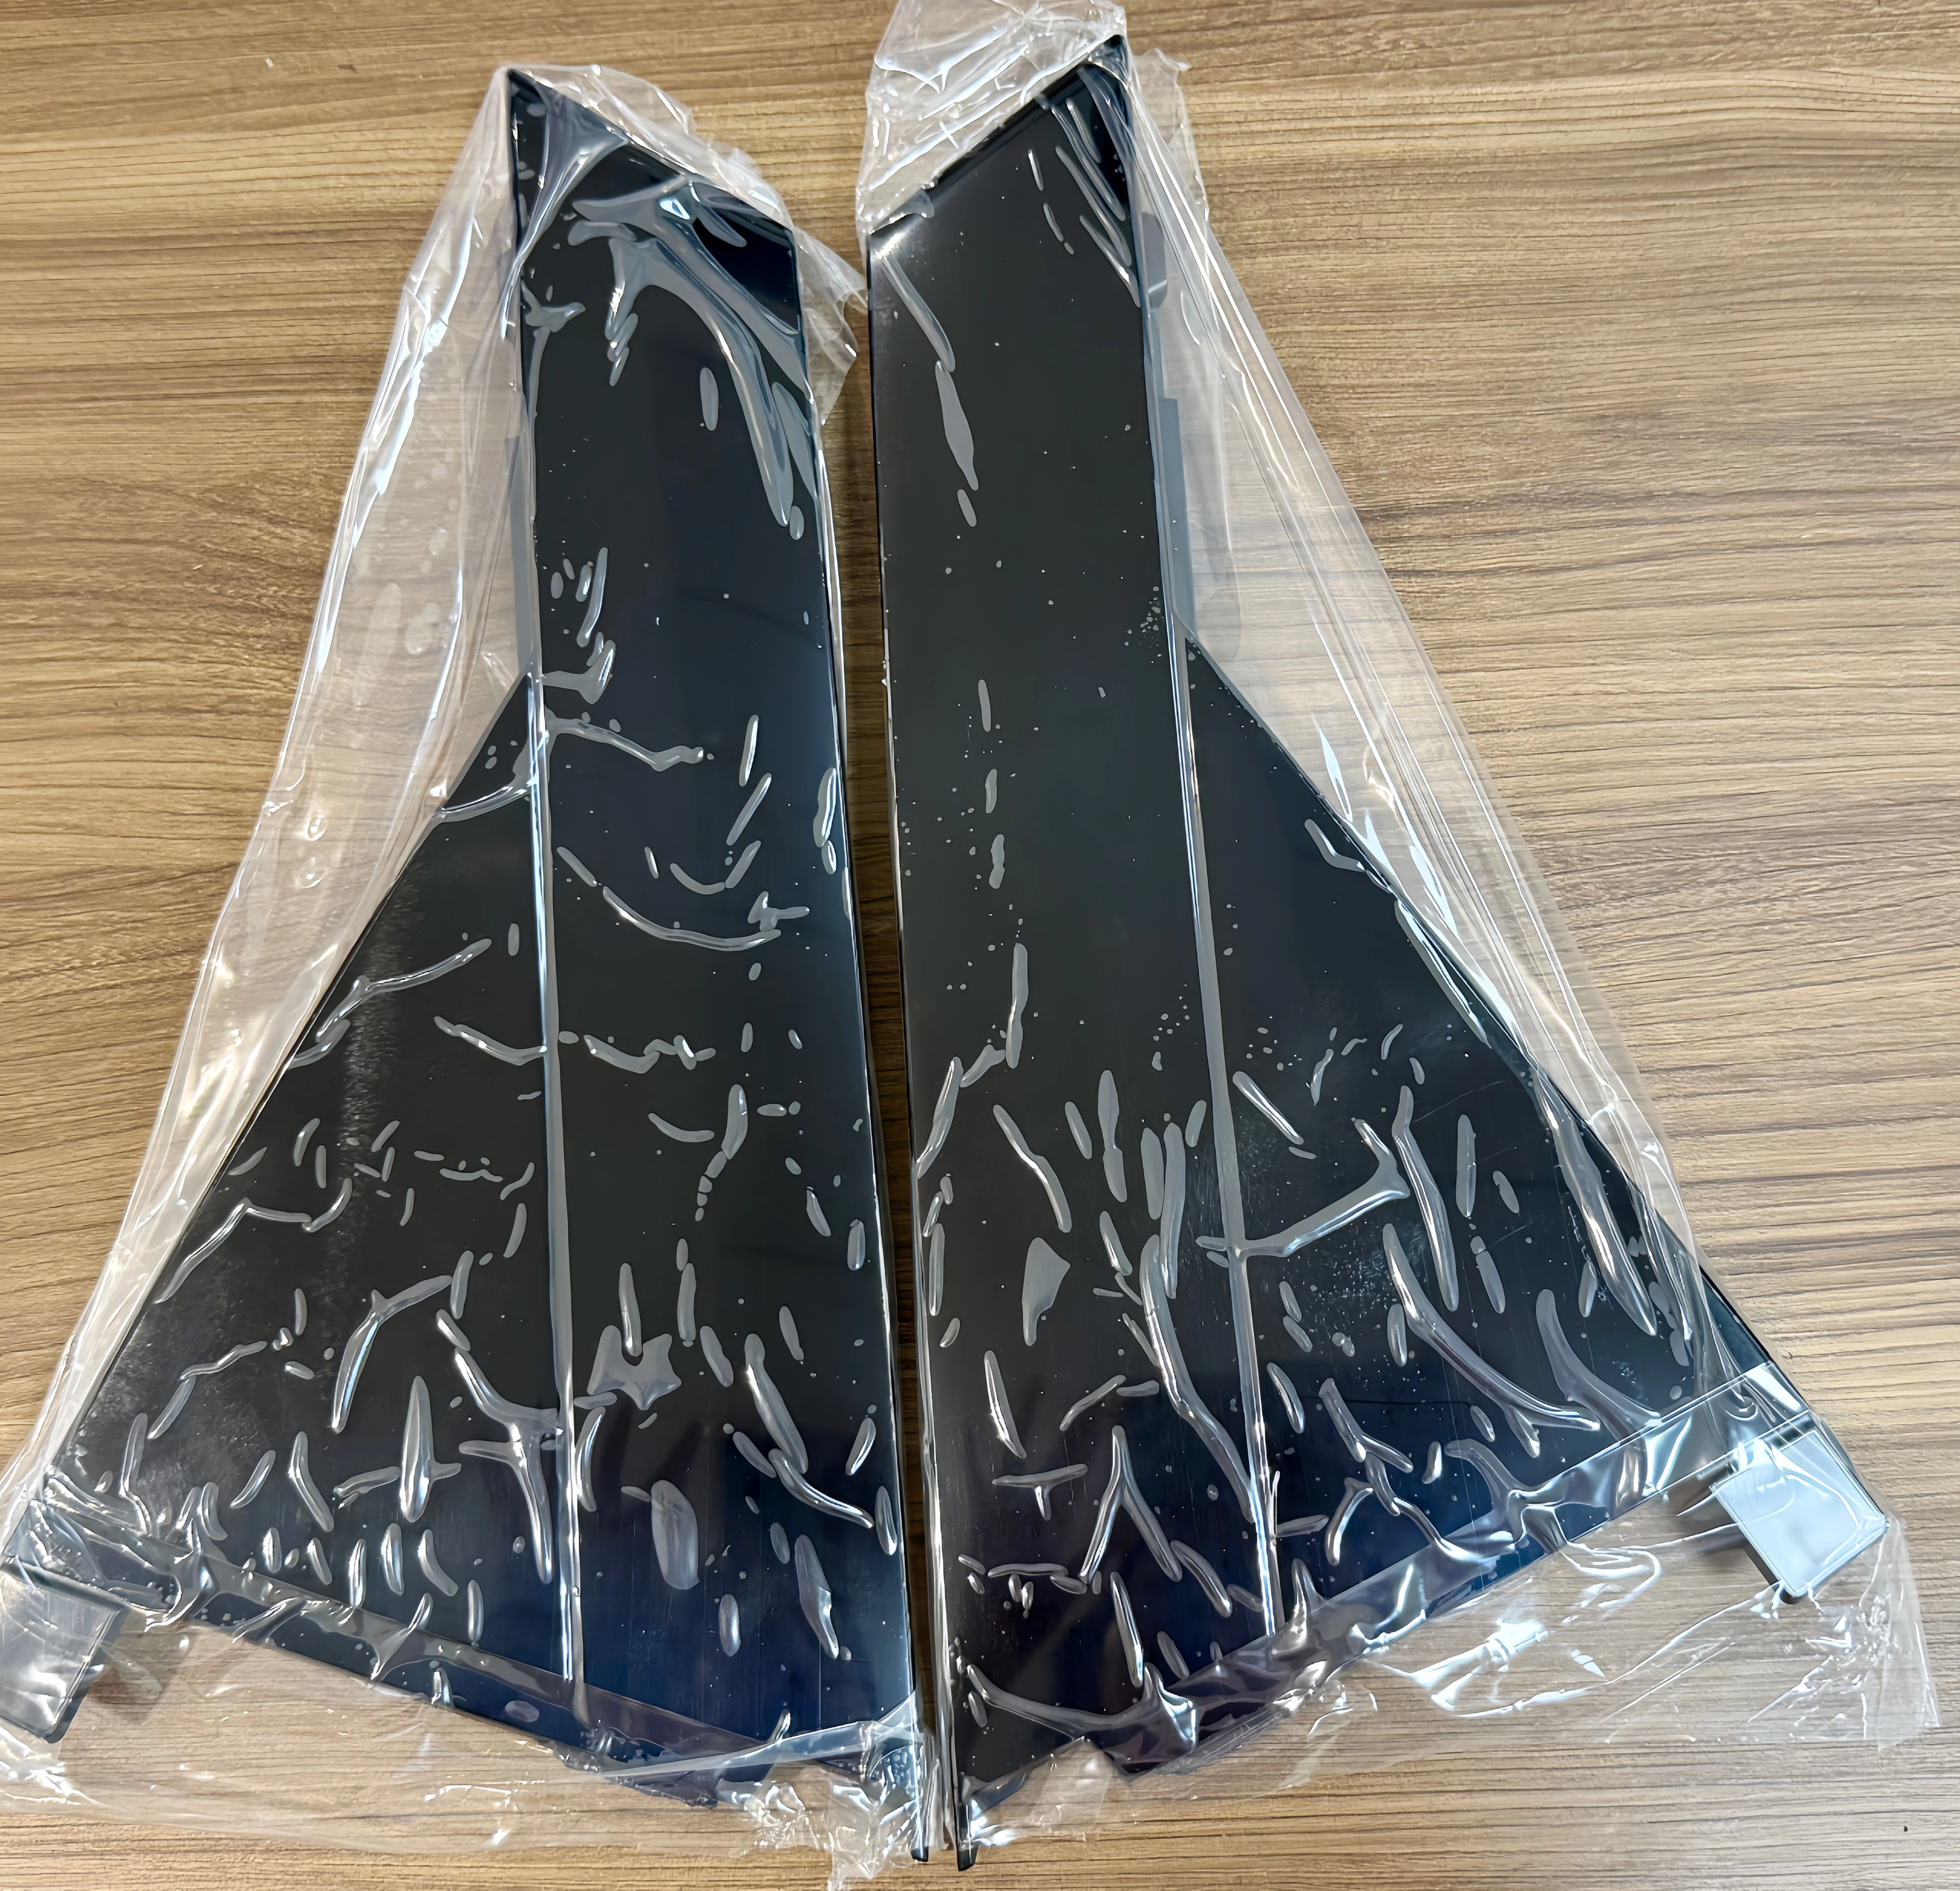
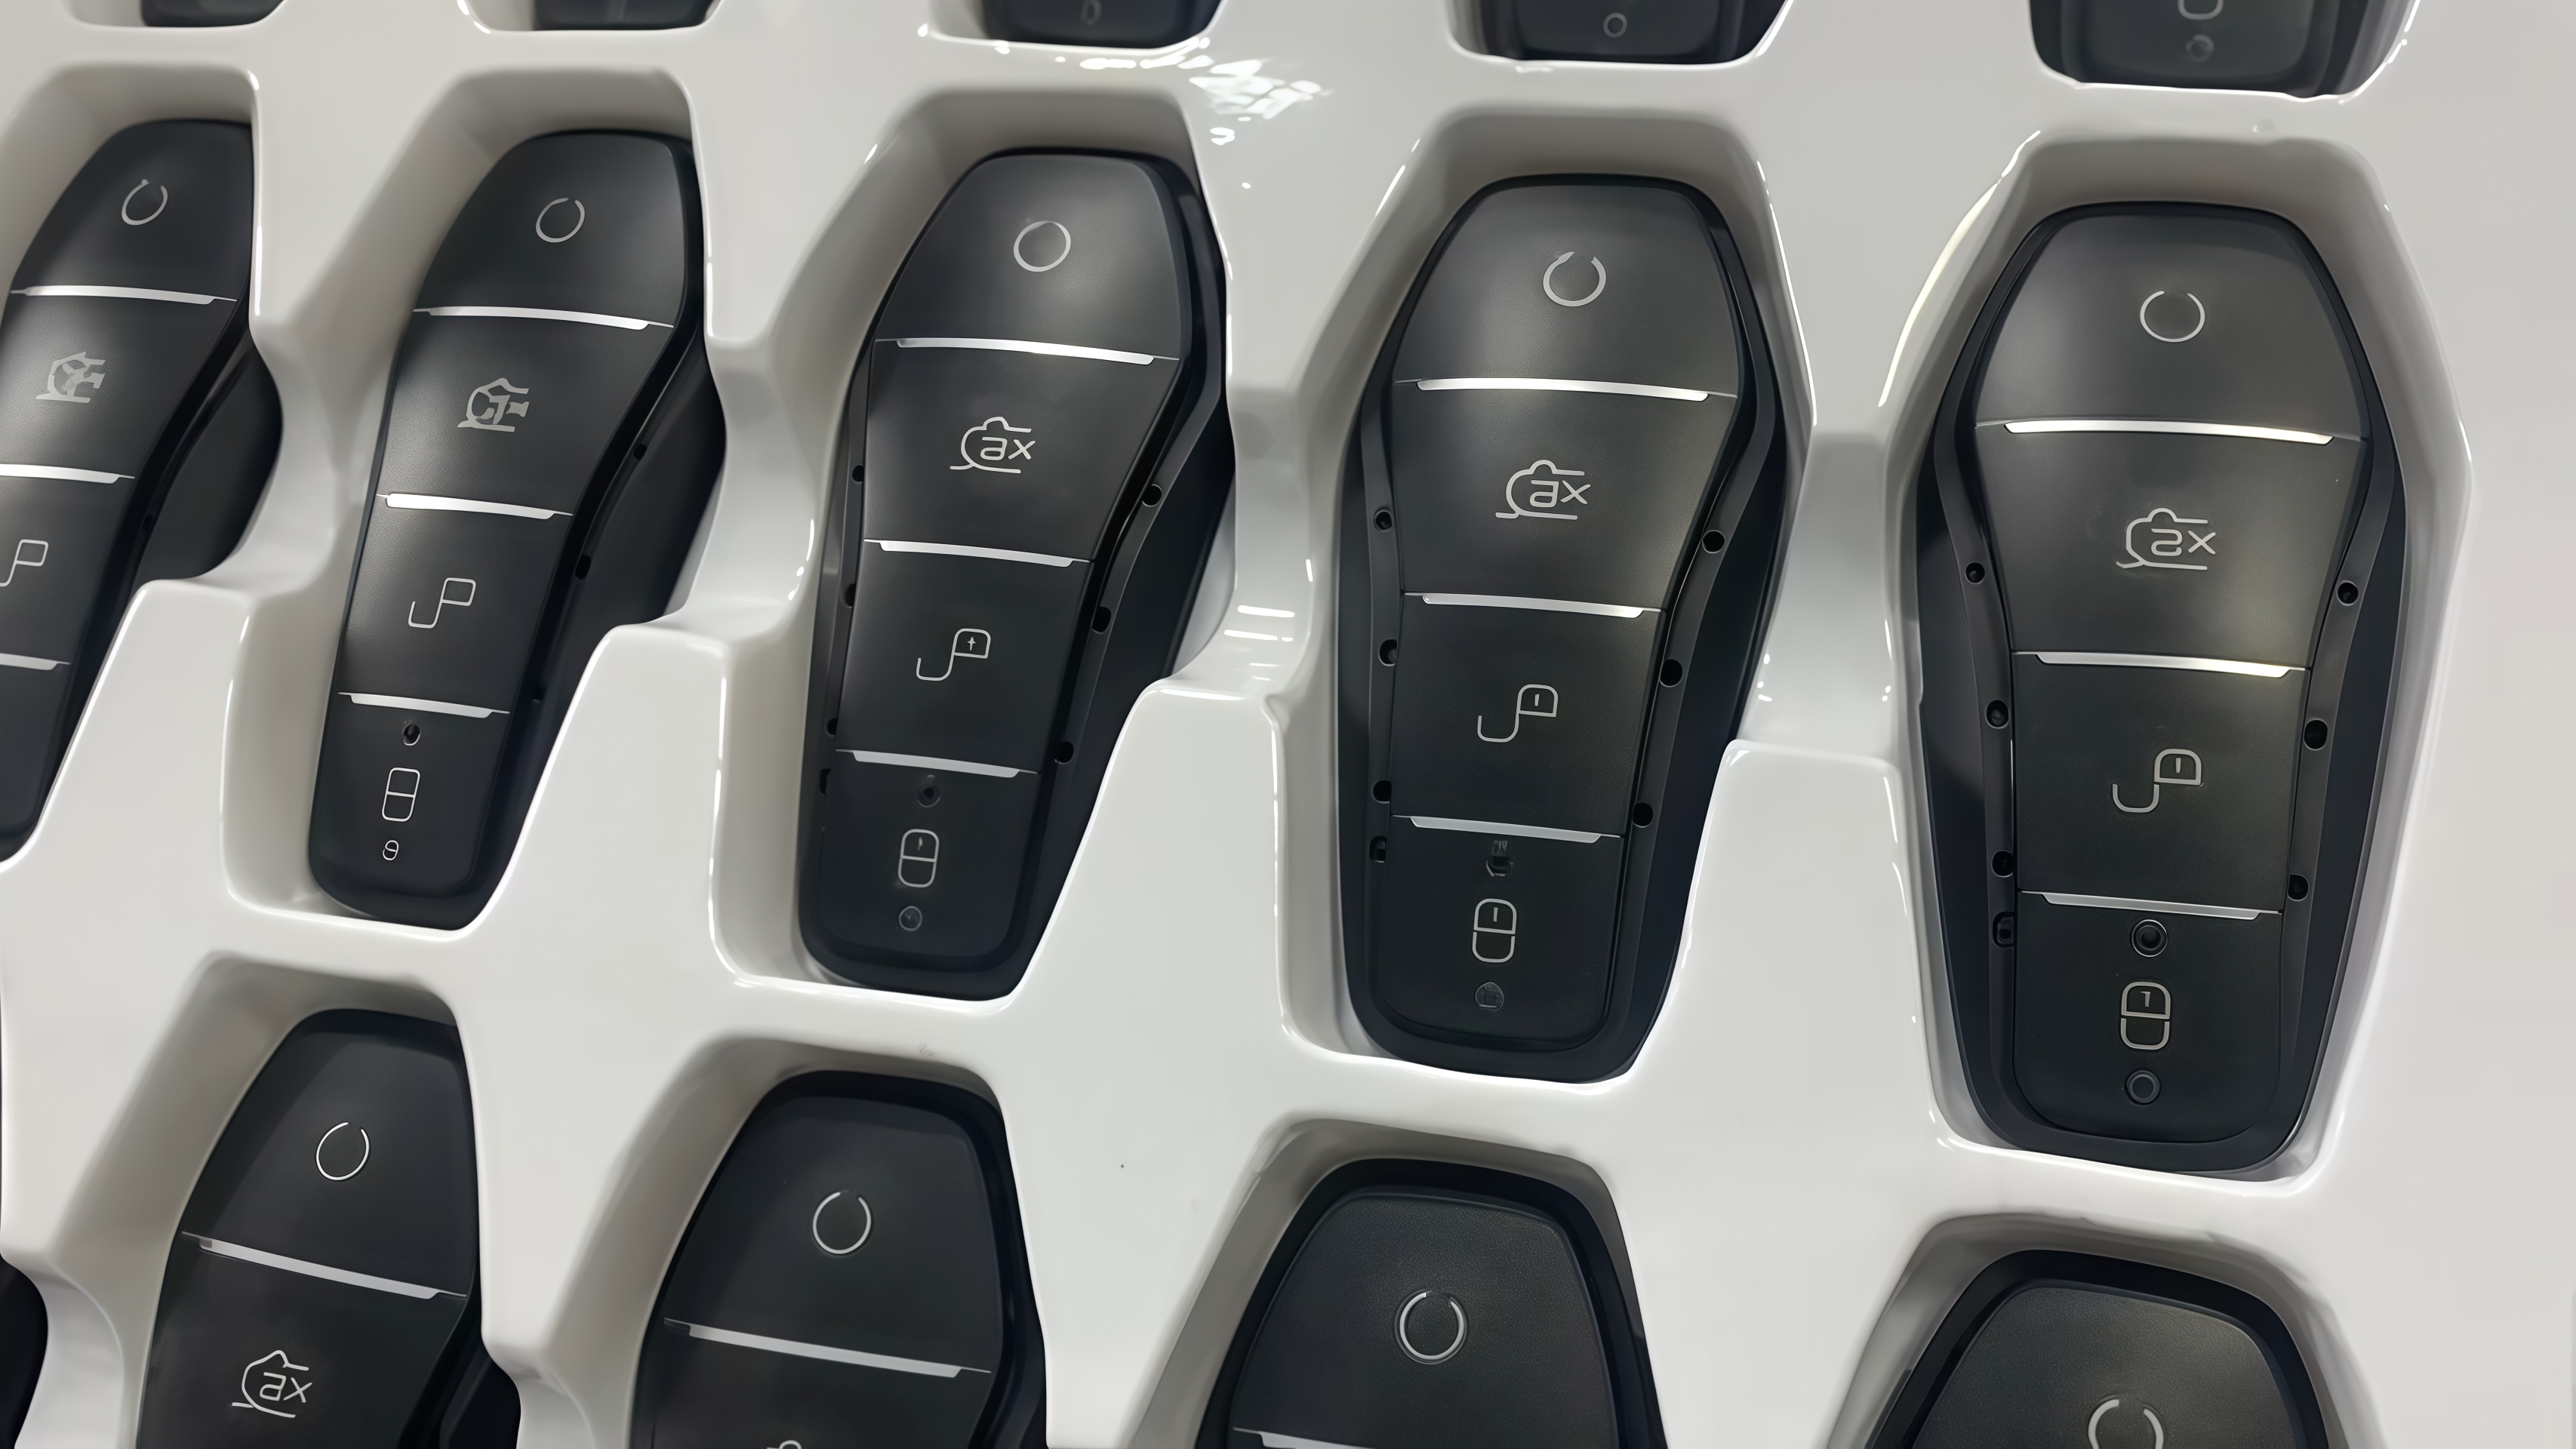
Die meisten kleinen äußeren Zierteile passen in dieses Fenster: Säulenabdeckungen, Ränder, Emblemsockeln, Schaltinstrumente, Tastengehäuse und Audio-Fronten. Teile in der Nähe oder jenseits des Fensters werden vor einem individuellen Bau getestet. Das Ändern von Bauteilmodellen bedeutet, Fixturen und Parameter zu ändern, nicht die Maschine; Der Schreibtischrahmen wiegt etwa 70 kg und bewegt sich zwischen den Stationen, ohne die Leitung umzustellen.
|
|
|
|
|
|
|
|
Breite des Rückseitenpapiers
|
|
|
|
|
|
600~1200 Stück/h (nach Bedienerfähigkeiten und Filmgröße)
|
|
|
|
|
|
|
|
|
|
|
DS-351 Standardmodellparameter. Sonderanforderungen können pro Teil individuell angepasst werden, vorbehaltlich des Gerichtsberichts.
Die Taktzeit wird an deiner Station überprüft
Die Zahl von 600~1200 Stücken pro Stunde hängt von der Fertigkeit des Bedieners und der Filmgröße ab; Es ist kein fester Wert. Beschichtungslinien und Nachbearbeitungslinien laufen in einem festen Takt, und der tatsächliche Takt der Laminierstation hängt von der Last- und Entlastanordnung ab. Lass die Maschine an deiner Station eine Stunde laufen und trage die gemessene Zahl in den Produktionsplan ein.
Bei dieser halbautomatischen Filmlaminiermaschine erfolgt die Arbeitsteilung durch maschinelles Laminieren mit manuellem Laden. Modelländerungen starten die Takt-Diskussion nicht neu: Vertauschen Sie die Fixtur und die Parameter, und eine Testcharge bestätigt den neuen Takt.
Die DawnShine-Lösung für Außenverkleidungen
DawnShinehat seit 15 Jahren Laminieranlagen gebaut, hält mehr als 50 Patente, produziert nach ISO 9001 und bearbeitet Fixturen und Werkzeuge in einer eigenen CNC-Werkstatt. Für diese Richtung lautet die Konfiguration der Automobil-Außenverkleidungslaminiermaschine dieDS-351 halbautomatische Filmlaminiermaschine (Rollentyp).
Man kann die Defekte auf Mechanismen zurückführen. Der Überhang bleibt durch das Schneidfenster und die Positionierung der Vorrichtung bei ±0,2 mm geschlossen. Die Blasen bleiben durch das Rollenpressen Abschnitt für Abschnitt geschlossen. Die Batch-Konsistenz ergibt sich aus dem festen Aktionszyklus. Der Wert steht nicht im technischen Datenblatt; Es ist, dass diese beiden Abgelehnten aufhören zu passieren.
Die Maschine verwendet PE-, PVC-, PET-, OPP-, UV-, FPC- und PO-Schutzfolien sowie selbstklebende Etiketten zum Schutz während des Transports und der Montage. Zierleistenteile sind Erscheinungsteile, und der Filmschutz beginnt in dem Moment, in dem sie die Linie verlassen.
Prozessgrenzen von Anfang an genannt
Der DS-351 trägt Filme und Beschriftungen auf flachen Oberflächen, kleinen Bögen und kleinen Umfangen auf. Teile mit tiefer freier Krümmung oder jenseits des 20~165 mm Hintergrund-Breitenfensters gehen zuerst in eine Musterprobe, und die Anpassung wird nach der Bestätigung des Ergebnisses besprochen. Ein benutzerdefinierter Build ist ein Fixture- und Programmwechsel auf derselben Plattform, nicht auf einer anderen Maschine.
Wenn die Teileliste auch VHB-Band, Schaumstoff oder Druckverschrauber enthält, laufen diese auf verschiedenen Leuchten und Köpfen mit separaten Kostenvoranforderungen. Dieser Artikel behandelt Oberflächenschutzfolie für Transport- und Montageschutz, nicht optische Haftungen und nicht vollständige Fahrzeugwicklungen.
Schick ein Teil zur Probe
Vier Elemente überprüfen diese Laminiermaschine für die automobile Außenverkleidung in einem Durchgang: die Teilezeichnung oder 3D-Daten, die tatsächlich verwendete Filmrolle, das Takt-Ziel und der Standard für die Akzeptanz des Kundenerscheinungs. Von den vier ist die physische Probe am wichtigsten.
|
|
|
Teilzeichnung oder 3D-Daten
|
Erweiterte Größe innerhalb des 20~210mm / 20~165mm Fensters; Die Krümmungsrichtung bestätigt den Rollweg
|
Filmrolle im tatsächlichen Gebrauch
|
Filmmaterial und Unterlagenbreite, die auf der echten Rolle überprüft wurden, kein Ersatzfilm
|
|
|
Geben Sie die Zeilennummer der Beschichtung oder der Nachbearbeitung an; Eine Stunde auf der Maschine überprüft das
|
Erscheinungsakzeptanzstandard
|
Senklichtbedingungen wurden in die Prüfung aufgenommen; Bericht, der nach demselben Standard aufgezeichnet wurde
|
Die Probephase läuft mit deinem Film und deinem Takt-Ziel. Der Bericht erfasst vier Punkte: Filmkanten-Offset-Bereich, Filmoberfläche unter Schärfelicht, gemessene Platzierungsgenauigkeit und Takt pro Teil. Jeder Gegenstand wird einer Akzeptanzaktion auf deiner Linie zugeordnet.
Kontaktieren Sie DawnShineum eine Probezeit dieser Außenleisten-Laminiermaschine zu buchen oder ein Angebot für die DS-351-Walzlösung anzufordern.
Über DawnShine
DawnShine (Dongguan DawnShine Precision Machinery Equipment Co., Ltd.) hat seinen Sitz in Dongguan, Guangdong, mit 15 Jahren Erfahrung in der Herstellung von Filmlaminiergeräten, mehr als 50 Patenten, ISO 9001-Zertifizierung und einer eigenen CNC-Bearbeitungswerkstatt. Ein Auswahlprinzip: Die Maschine wird durch Ihr Teil, Ihren Film und Ihre Annahmekriterien bestimmt, nicht durch einen Katalog.
Häufig gestellte Fragen
Kann eine Positionierungsvorlage Überhänge beim manuellen Laminieren lösen?
Eine Schablone steuert das Schneiden, nicht die Druck- oder Luftabfuhr. Blasen bilden sich weiterhin an den tiefen Punkten einer Kurve, und der Filmrand driftet weiterhin mit dem Gefühl des Bedieners. Das Schließen von Überhang und Blasen erfordert ein festes Schneidfenster, einen Walzweg und eine Befestigungspositionierung, die von der Maschinenstruktur festgelegt wird.
Wird die Rolle die gestrichene Oberfläche markieren?
Der Rollendruck wirkt auf die Filmoberfläche, während das Teil von der Vorrichtung gestützt wird, und die Druckeinstellungen werden an den Film und die Farbe angepasst. Bringen Sie Ihre lackierten Teile zum Test, überprüfen Sie sie mit Ihren eigenen Akzeptanzbedingungen, und der Bericht dokumentiert den Zustand der Filmoberfläche wie gemessen.
Können größere Zierleisten oder Grills laminiert werden?
Vergleichen Sie zuerst die erweiterte Größe mit dem 20~210mm / 20~165mm Fenster. Teile in der Nähe oder außerhalb des Zeitfensters werden in eine Probenstudie durchgeführt, und die Anpassung erfolgt nach dem gemessenen Ergebnis und nicht durch Annahmen.
Halbautomatisch oder automatisches Modell?
Bei einer halbautomatischen Filmlaminiermaschine laminiert die Maschine und der Bediener belastet, was zu den äußeren Zierleisten mit häufigen Modellwechseln passt. Leitungen mit höheren Taktanforderungen und konzentrierten Modellen können dann die automatische Belastung bewerten. Validiere zuerst das Prozessfenster auf dem DS-351.
Website:https://de.dsautomachine.com/
E-Mail:deshangjingji@gmail.com

.jpg?imageView2/1/w/64/h/64/format/webp)