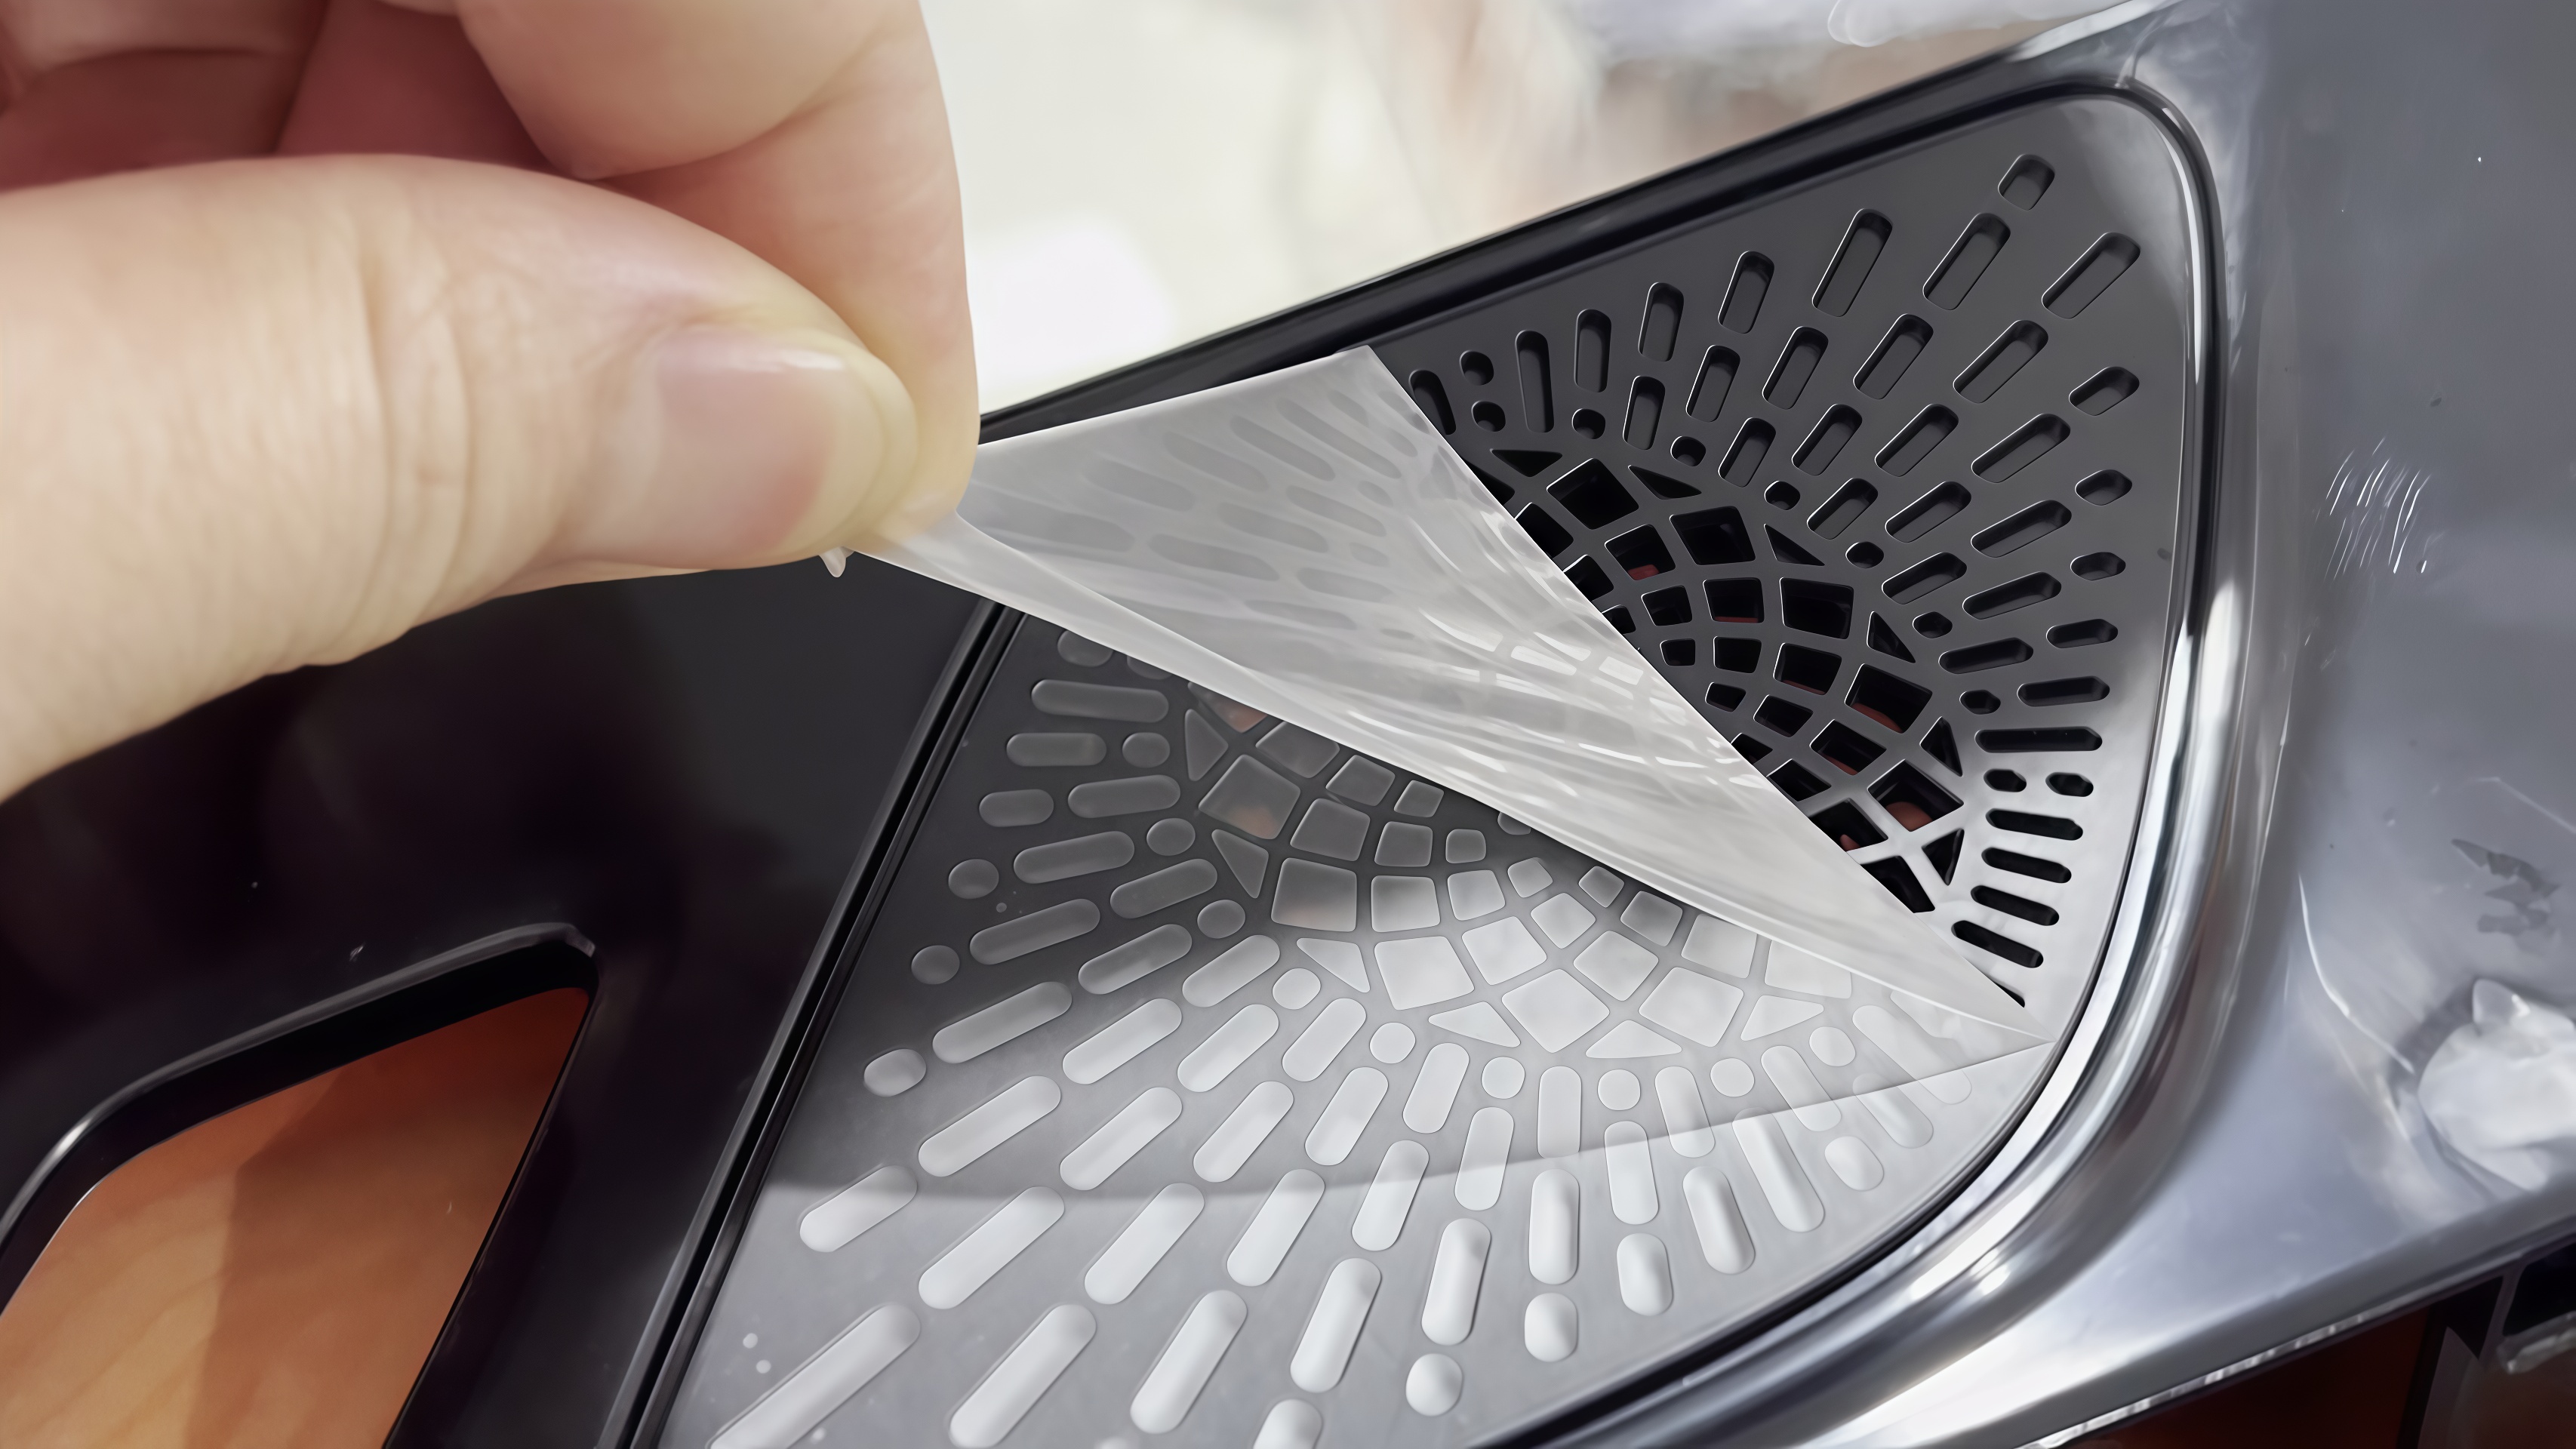
Für Produktionsleiter, die die Post-Molding-Zelle betreuen, geht in diesem Artikel die vier Kontrollen durch: wo jede Stelle anpasst, wie man sie verifiziert und welche Spezifikationszeile sie beantwortet.
Warum Autotürgriffteile härter sind, als sie aussehen
Ein Türgriff ist ein Teil, das der Kunde täglich sieht und berührt, daher trägt er kosmetische Standards in Innenraumqualität. Drei Dinge machen das Laminieren schwierig.
● Glänzende Oberflächen werden als fehlerfrei bewertet.Sichtbare Griffabdeckungen sind in Klavierschwarz oder chromhellen Lackierungen erhältlich. Eine Blase unter der Folie oder ein Kantentritt von einem halben Millimeter ist auf dem Fließband sichtbar. Kosmetische Abgelehnte werden mit einer Lupe beurteilt, nicht mit einem Messschieber.
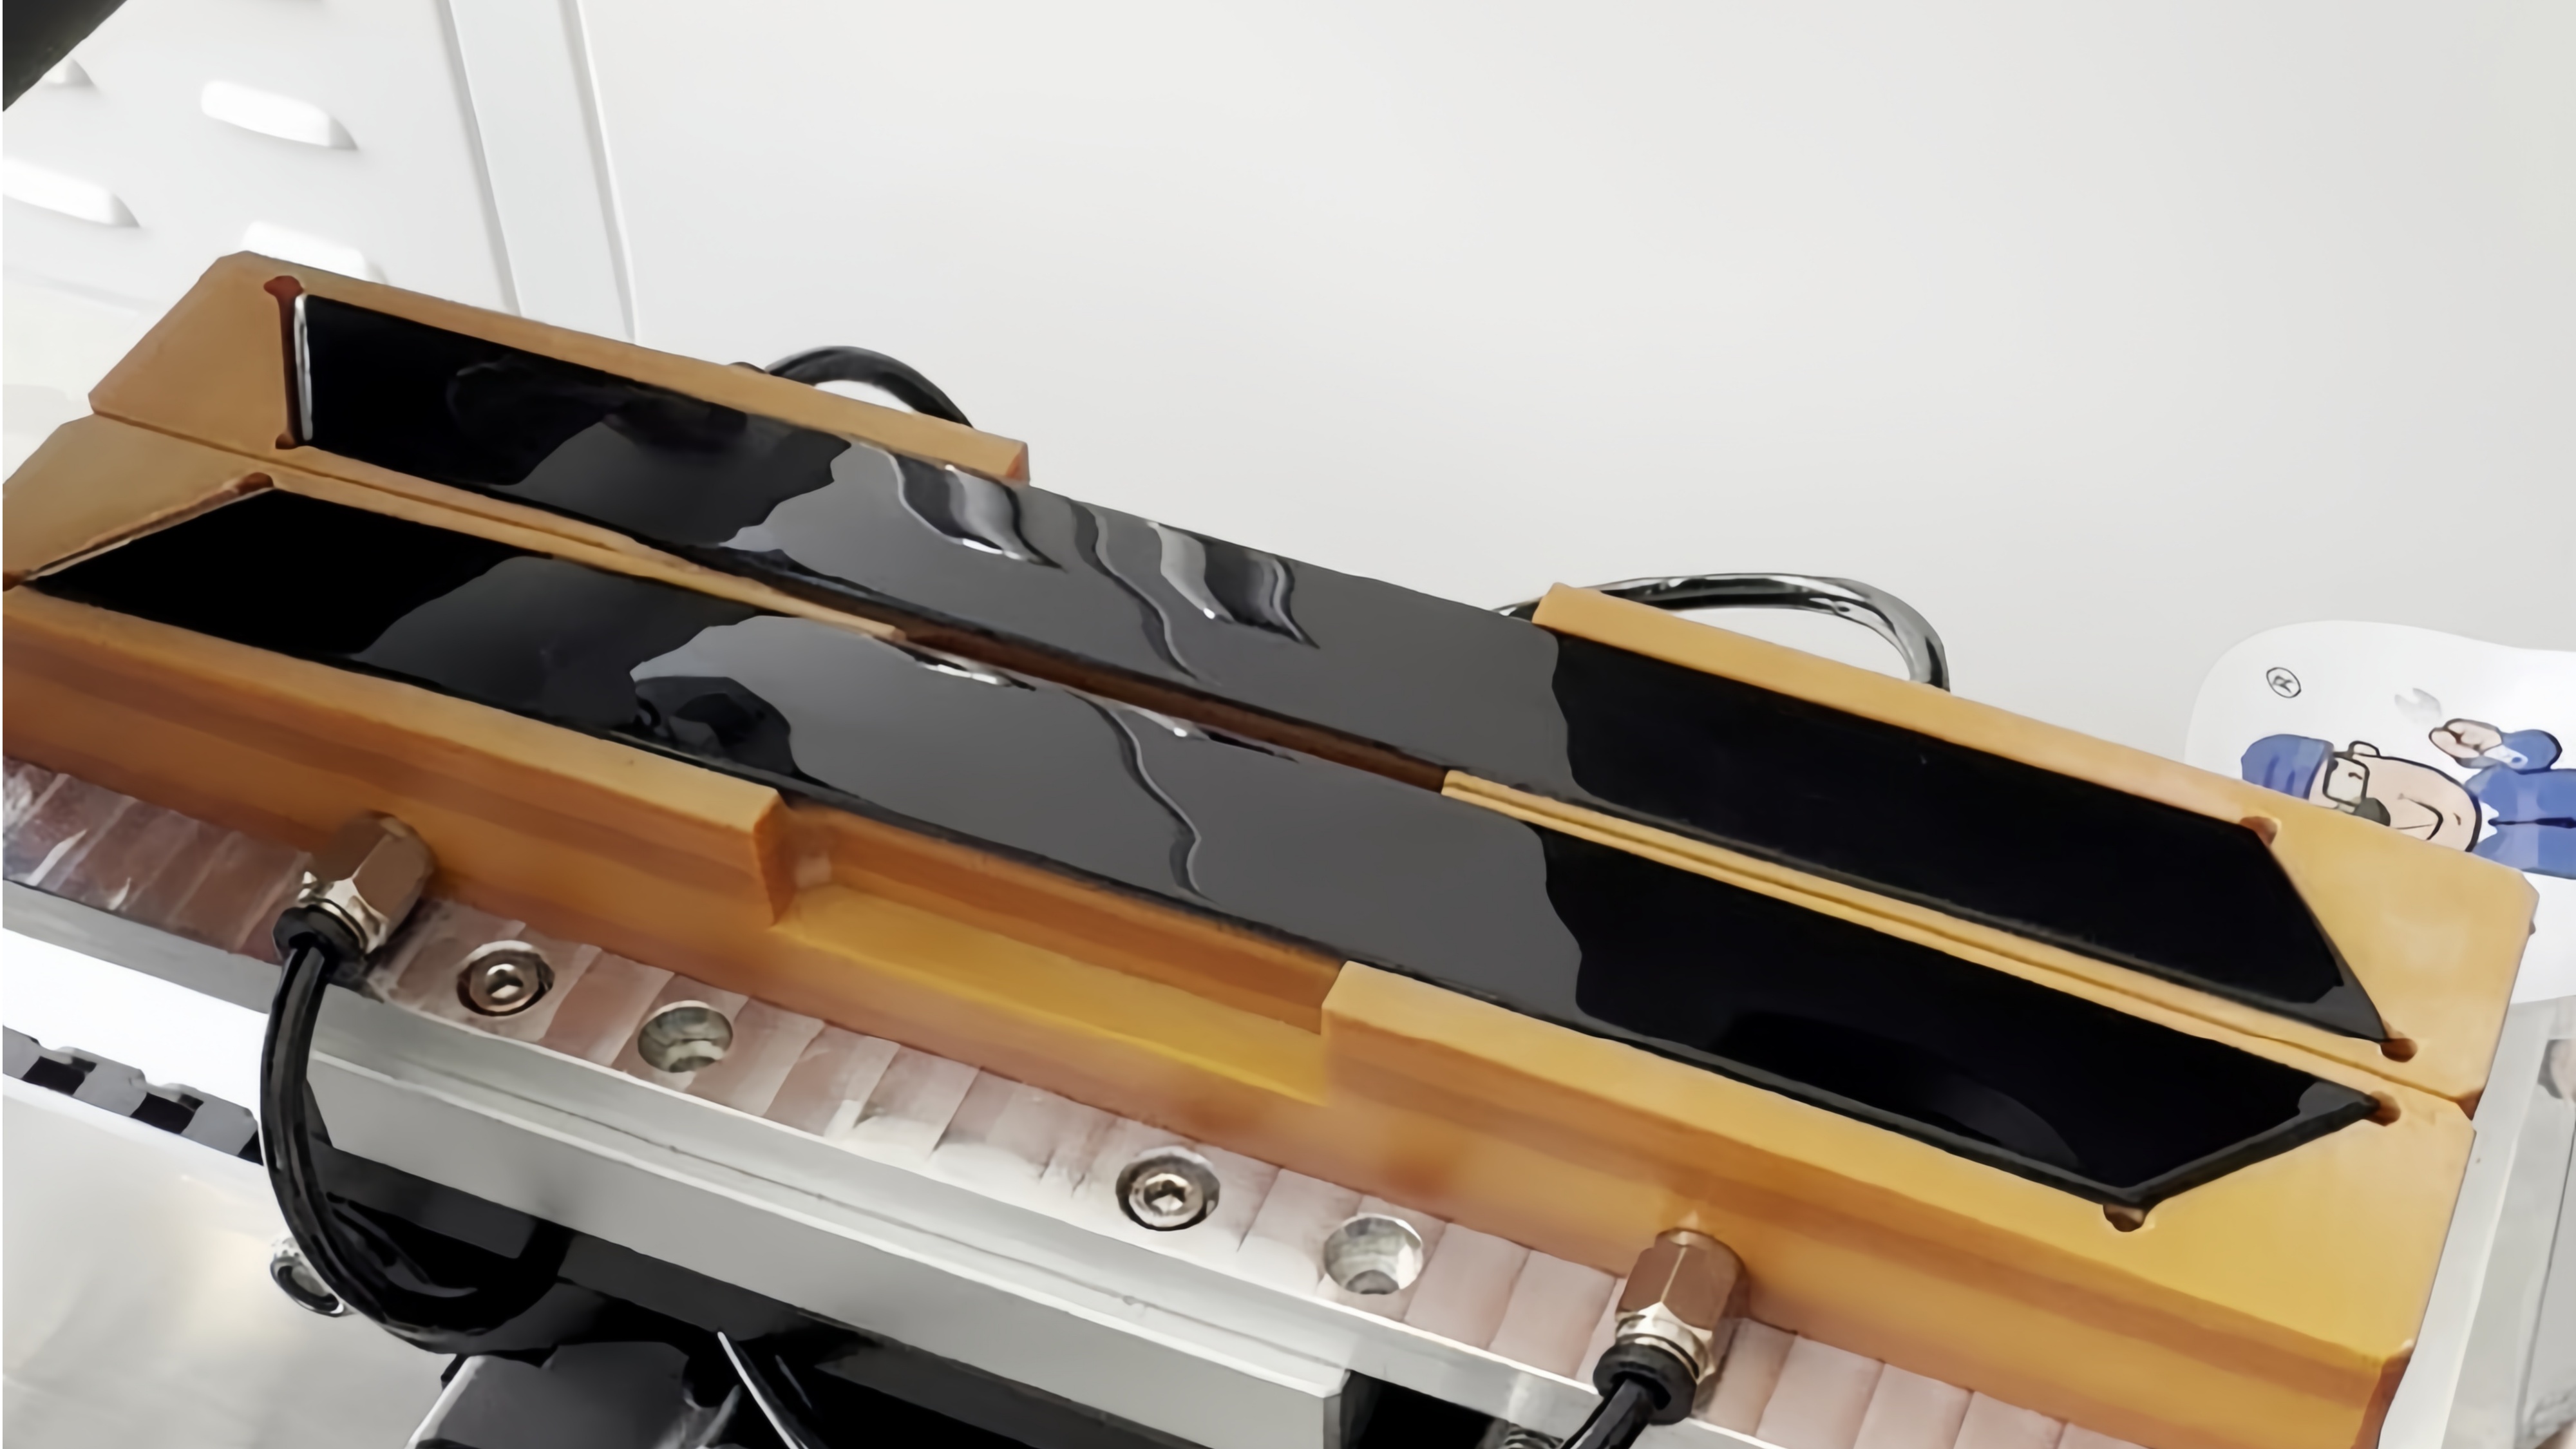
● Freiliegende und verborgene Griffe sind zwei Geometrien.Freiliegende Griffabdeckungen sind meist flach oder sanft gebogen. Versteckte, einziehbare Griffe sind lange, schlanke Teile mit mehreren Krümmungsübergängen, und der Film muss sich um jeden einzelnen biegen.
● Geformte Teile kommen mit Absetzer und statischem Rauschen an.Der Rückstand schwächt die Haftung und statische Elektrizität zieht Werkstattstaub unter die Folie. Die Handanwendung überlässt beides der Stimmung des Bedieners in der Schicht.
Wenn Sie also eine Spritzgussteil-Laminiermaschine bewerten, schauen Sie über die Parameterliste hinaus und fragen Sie, welcher Mechanismus jedes dieser drei Probleme beantwortet.
Die vier Produktionsprüfungen
Check 1: Der Bogen muss gefolgt werden, das heißt Würfeln
Ein Presskopf behandelt den Film als eine flache Ebene. Auf einer gebogenen Abdeckung landet sie zuerst auf der Krone und schließt Luft in die niedrigen Bereiche ein, und der Druck entfernt sie nicht.
Ein Rollenkopf legt die Folie schrittweise von einer Kante aus, sodass der Klebstoff feucht wird, während die Walze bewegt und Luft vor die Kontaktleitung gedrückt wird, anstatt darunter gefangen zu bleiben.
Türgriffabdeckungen tragen nur einen sanften Bogen, aber jeder Übergang reicht aus, um einem flachen Druck eine Blasenrate zu geben. Dies ist der erste strenge Standard für eine Folienlaminiermaschine für Türgriffe: Rollenauftrag mit einem Rollendurchmesser, der an Ihr Teil angepasst ist.
Wie man es überprüft:Schick dein am stärksten gebogenes Griffteil, lass es laufen und zähle die Blasen unter einem Rechenlicht. Frag, ob die Rolle für deinen Bogen ausgewählt wurde oder aus dem Bestand genommen wurde.
Prüfe 2: Das Filmfenster muss dein Deck abdecken
Handle-Projekte verwenden in den meisten Fällen eine klare Schutzfolie, mit weißer Folie für Kontrast oder Maskierung, wo die Zeichnung es verlangt. Die Materialien reichen von PE, PVC, PET, OPP und UV-Filmen.
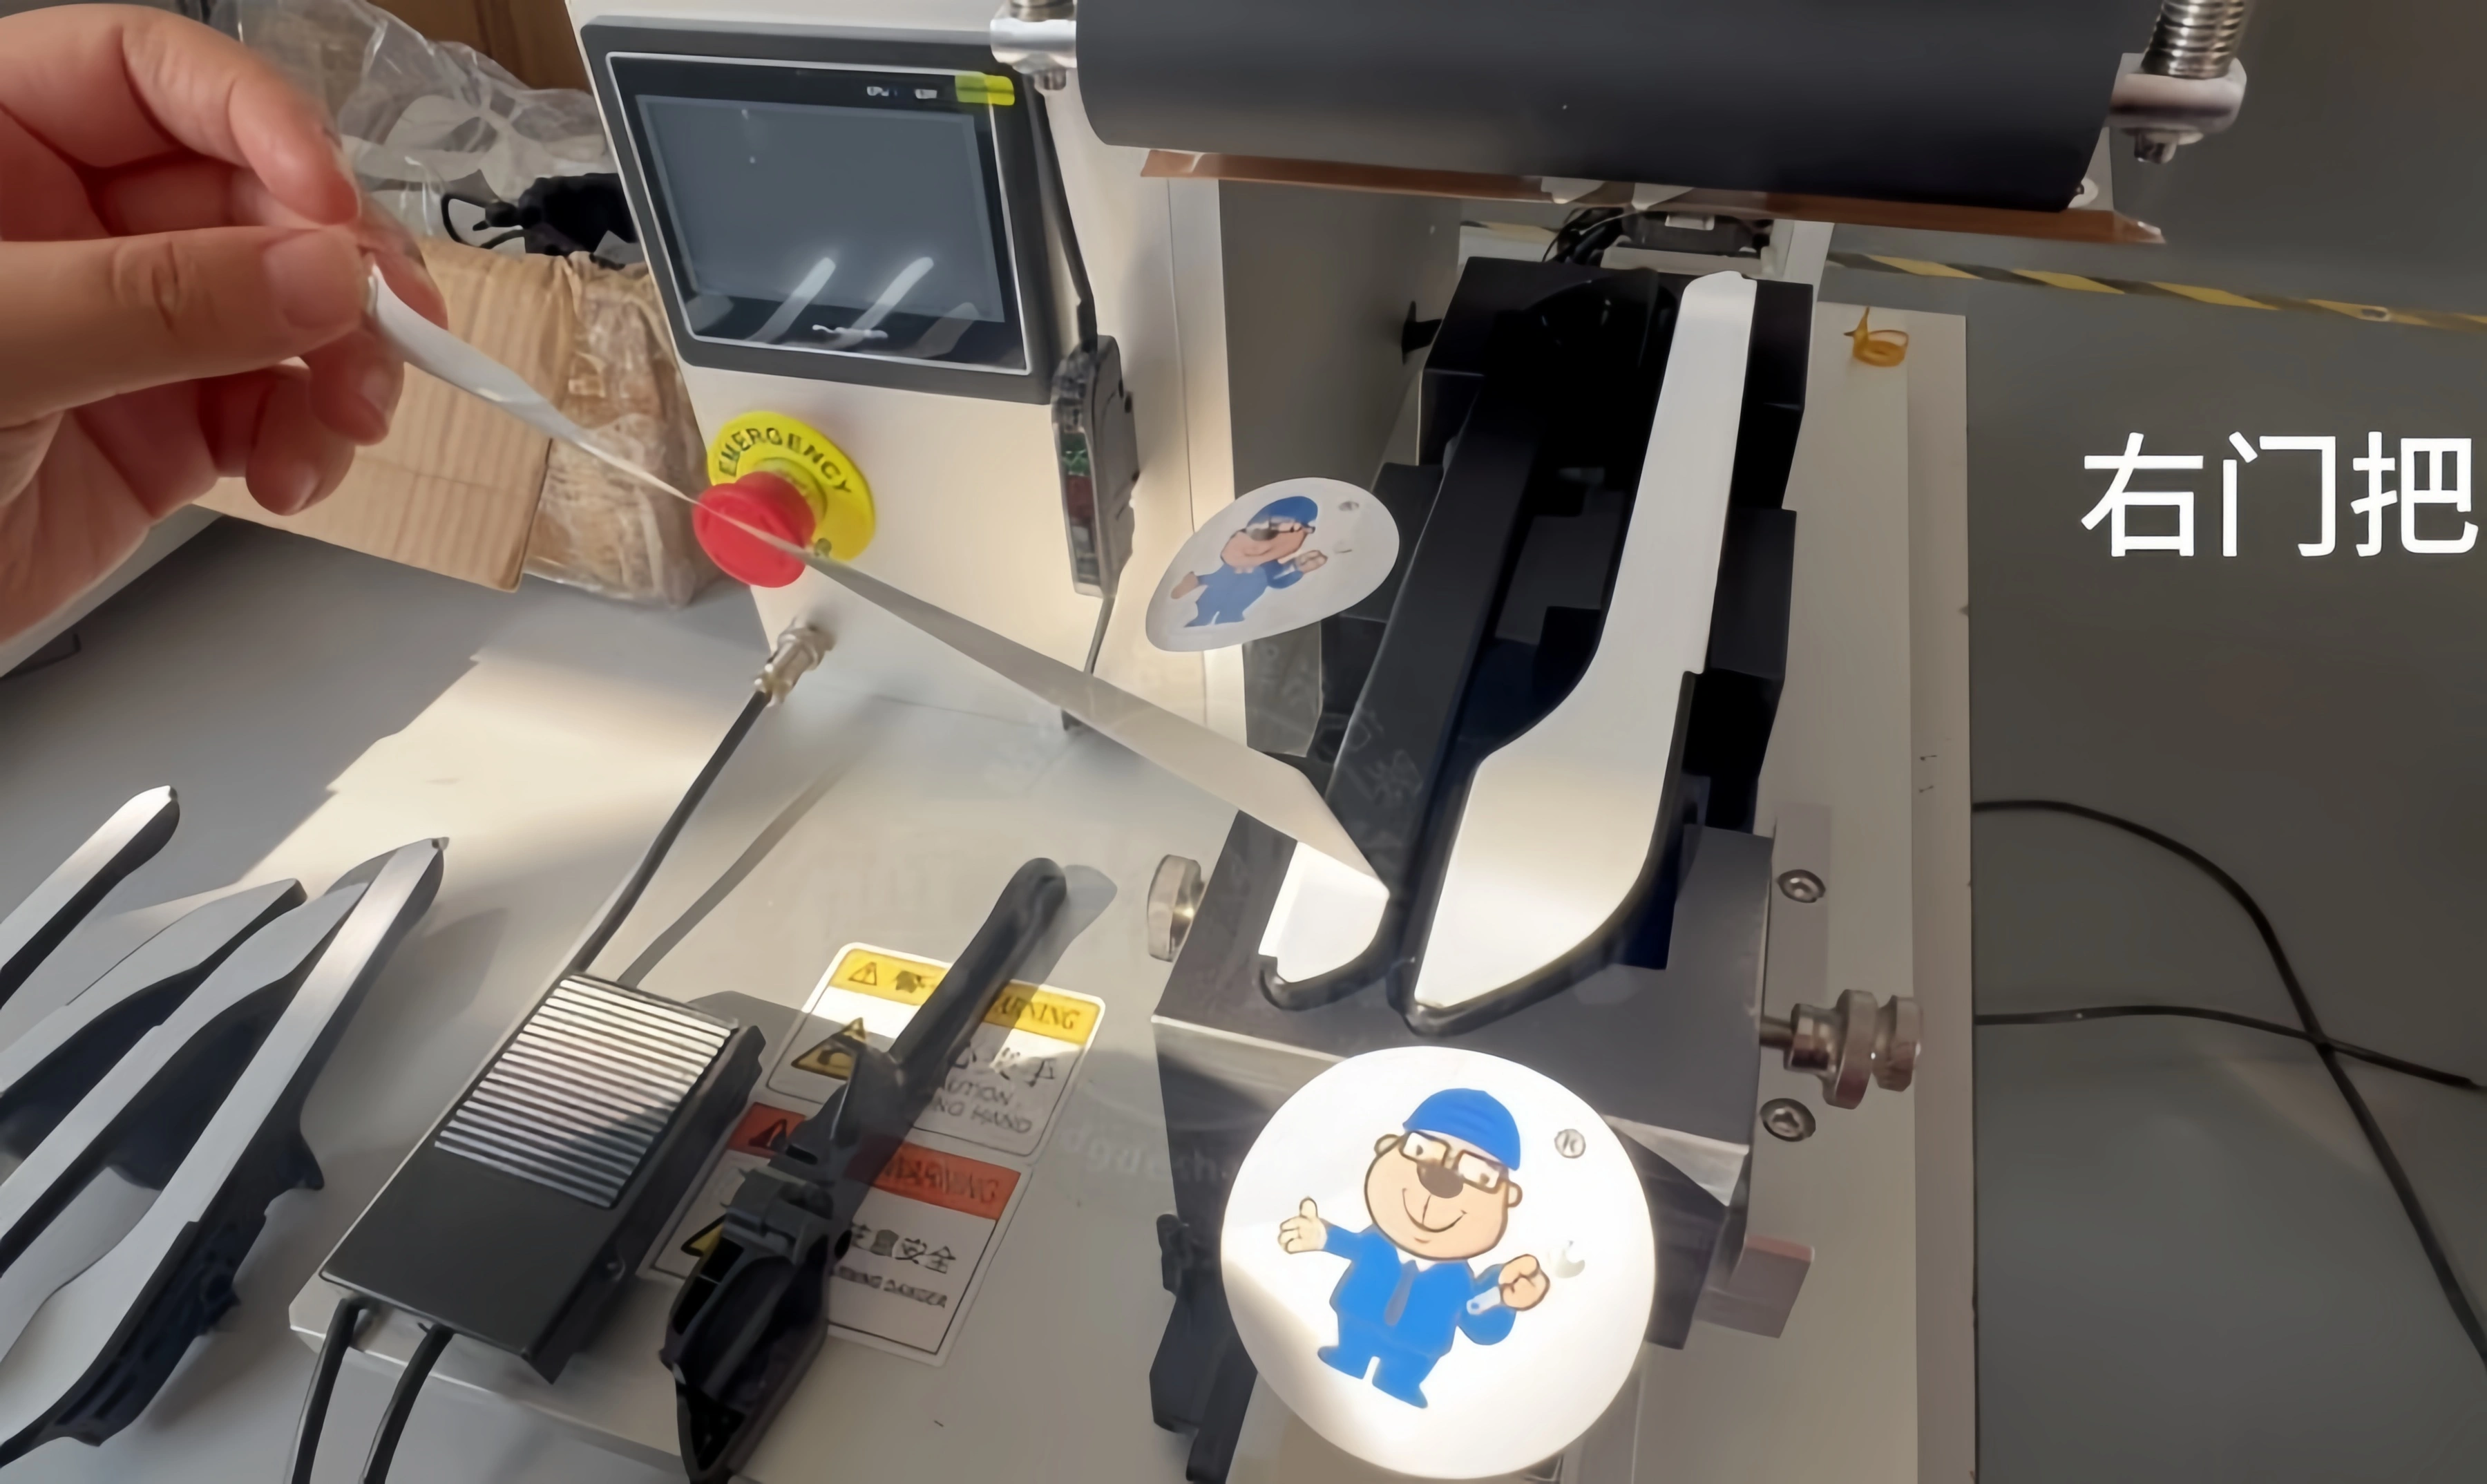
Die DS-305A Laminiermaschine für Automobiltürgriffeverwendet PE-, PVC-, PET-, OPP-, UV-, FPC- und PO-Filme sowie Klebeetiketten, mit Filmlängen von 20 bis 200 mm und Trägerbreiten von 20 bis 160 mm. Freiliegende Griffdeckel passen als Einteilige Filme in dieses Fenster.
Wie man es überprüft:Lies die Filmlänge und Trägerbreite deiner Zeichnung mit dem Maschinenfenster ab und schicke dann die Rolle, die du tatsächlich ausführen willst, nicht einen Lieferantenersatz.
Check 3: Die Position stammt von der Leuchte, nicht von der Hand des Bedieners
Eine halbautomatische Maschine gibt eine Platzierungsgenauigkeit von plus oder minus 0,2 mm an, aber die Zahl gilt nur, wenn das Teil sich im Sitz nicht bewegen kann. Griffabdeckungen tragen Clip-Bosse und Rippen auf der Rückseite, daher muss die Leuchte sie freilassen und ein Filmfenster auf der Vorderseite öffnen.
Ob die Vorrichtung pro Teil entwickelt wird, entscheidet, ob 0,2 mm eine Broschürenzahl oder eine Produktionsumstellung ist.
Wie man es überprüft:Frag, wer die Leuchte gebaut hat und wovon. DawnShine bearbeitet eigene Leuchtvorrichtungen auf hausinterner CNC aus Ihrem physischen Teil, weshalb der Versuch auch mit echten Proben beginnt.
Prüfung 4: Die Ausgabe muss mit ihren Bedingungen angegeben sein
Ein Bediener lädt und entlädt eine halbautomatische Maschine, und die DS-305A ist je nach Fertigkeit des Bedieners und der Filmgröße mit 600 bis 1.200 Stücken pro Stunde bewertet. Ein Zitat, das eine bloße Zahl ohne Bedingungen trägt, ist der Beginn eines Arguments nach der Ablieferung.
Arbeiten Sie rückwärts vom Formen ab: Wenn die Presse 300 Teile pro Stunde liefert, bedeckt eine Maschine mit ihrem 600-pro-Stunden-Boden diese mit Margin. Wenn zwei Teilenummern die Zelle teilen, fügen Sie die Umstellungszeit hinzu und halten Sie zwanzig Prozent frei.
Wie man es überprüft:Bitten Sie den Lieferanten, die Ausgabe für Ihre Filmgröße und Ihr Teil anzugeben, und überprüfen Sie dann eine Stunde bei Ihrem Takt mit Ihrem eigenen Betreiber.
Wo DawnShine alle vier beantwortet
DawnShinehat seit 15 Jahren Laminiergeräte gebaut, hält mehr als 50 Patente und arbeitet nach ISO 9001. Die Werkstatt betreibt ihre eigene CNC-Bearbeitung, sodass Vorrichtungen und Spezialwerkzeuge intern und nicht von Subunternehmern gefertigt werden.
Für Türgriffabdeckungen und ähnliche geformte kosmetische Teile ist die von uns angebotene Folienlaminiermaschine derDS-305A halbautomatische Filmlaminiermaschine, eine Werkbank-Walzapplikationseinheit. Jede Prüfung wird einer Spezifikationslinie zugeordnet:
|
Check
|
Was der DS-305A macht
|
|
Folgt dem Handlungsbogen
|
Walzenauftrag für flache, sanft gebogene und kleine zylindrische Flächen; Luftausgänge vor der Kontaktleitung
|
|
Deckt das Filmdeck ab
|
PE / PVC / PET / OPP / UV / FPC / PO Filme und Klebeetiketten; Filmlänge 20 bis 200 mm, Trägerbreite 20 bis 160 mm
|
|
Lokalisiert das Teil
|
Platzierungsgenauigkeit von plus oder minus 0,2 mm auf einer im Haus gefertigten Leuchte aus deinem physischen Teil
|
|
Die Bundesstaaten geben ehrlich aus
|
600 bis 1.200 Stücke pro Stunde, anhand der Bedienerkompetenz und Filmgröße bewertet, vor der Bestellung mit Ihrem Teil überprüft
|
Standard-DS-305A-Spezifikationslinien. Besondere Anforderungen an das Teil sind eingebaut, vorbehaltlich des Probelaufs.
Standard-DS-305A-Spezifikation
|
Parameter
|
Wert
|
|
Modell
|
DS-305A halbautomatische Hochpräzisions-Filmlaminiermaschine, Tischwalzentyp
|
|
Filmtypen
|
PE, PVC, PET, OPP, UV, FPC, PO-Filme, Klebeetiketten
|
|
Filmgröße
|
Länge 20 bis 200 mm, Trägerbreite 20 bis 160 mm
|
|
Platzierungsgenauigkeit
|
Plus oder minus 0,2 mm
|
|
Ausgabe
|
600 bis 1.200 Stücke pro Stunde, abhängig von der Fertigkeit des Bedieners und der Filmgröße
|
|
Macht
|
220 V, 50 Hz, 0,23 kW
|
|
Luftversorgung
|
0,4 bis 0,6 MPa
|
|
Größe und Gewicht
|
700 x 490 x 750 mm, etwa 75 kg
|
Arbeitstischrahmen, 75 kg, bewegt sich zwischen Arbeitsplätzen. Eine neue Teilenummer bedeutet eine neue Vorrichtung, keine zweite Maschine.
Was ändert sich auf Ihrer Linie
Der Wert liegt in vier Dingen, die aufhören, sobald der Prozess stabil ist.
● Bubble Rejects hören auf, mit der Verschiebung zu schwingen.Die Rollanwendung bewegt Luft vor der Kontaktleitung heraus, sodass die Blasenrate die Stimmung des Bedieners nicht mehr überwacht, sondern zu einem Prozess, den die Qualität tatsächlich verwalten kann.
● Filmkanten landen jedes Mal an derselben Stelle.Eine Platzierungsgenauigkeit von 0,2 mm auf einer Zielvorrichtung bedeutet, dass eine Teilenummer wie ein Teil aussieht, und ein Links-Rechts-Paar zeigt keinen sichtbaren Offset mehr.
● Die Zelle nach dem Formen verstopft sich nicht mehr.Ein Boden mit 600 pro Stunde verdoppelt den Profiltakt mit dem Marge, und die beiden Arbeiter, die zur Bearbeitung arbeiten, gehen zum Packen oder zur Inspektion über.
● Eine neue Griffnummer ist Werkzeug, nicht eine zweite Maschine.Der Arbeitstischrahmen und das 75 kg schwere Gewicht ermöglichen es, die Maschine zwischen den Zellen zu bewegen, und eine neue Teilenummer ist eine Vorrichtung und ein Programmaufruf.
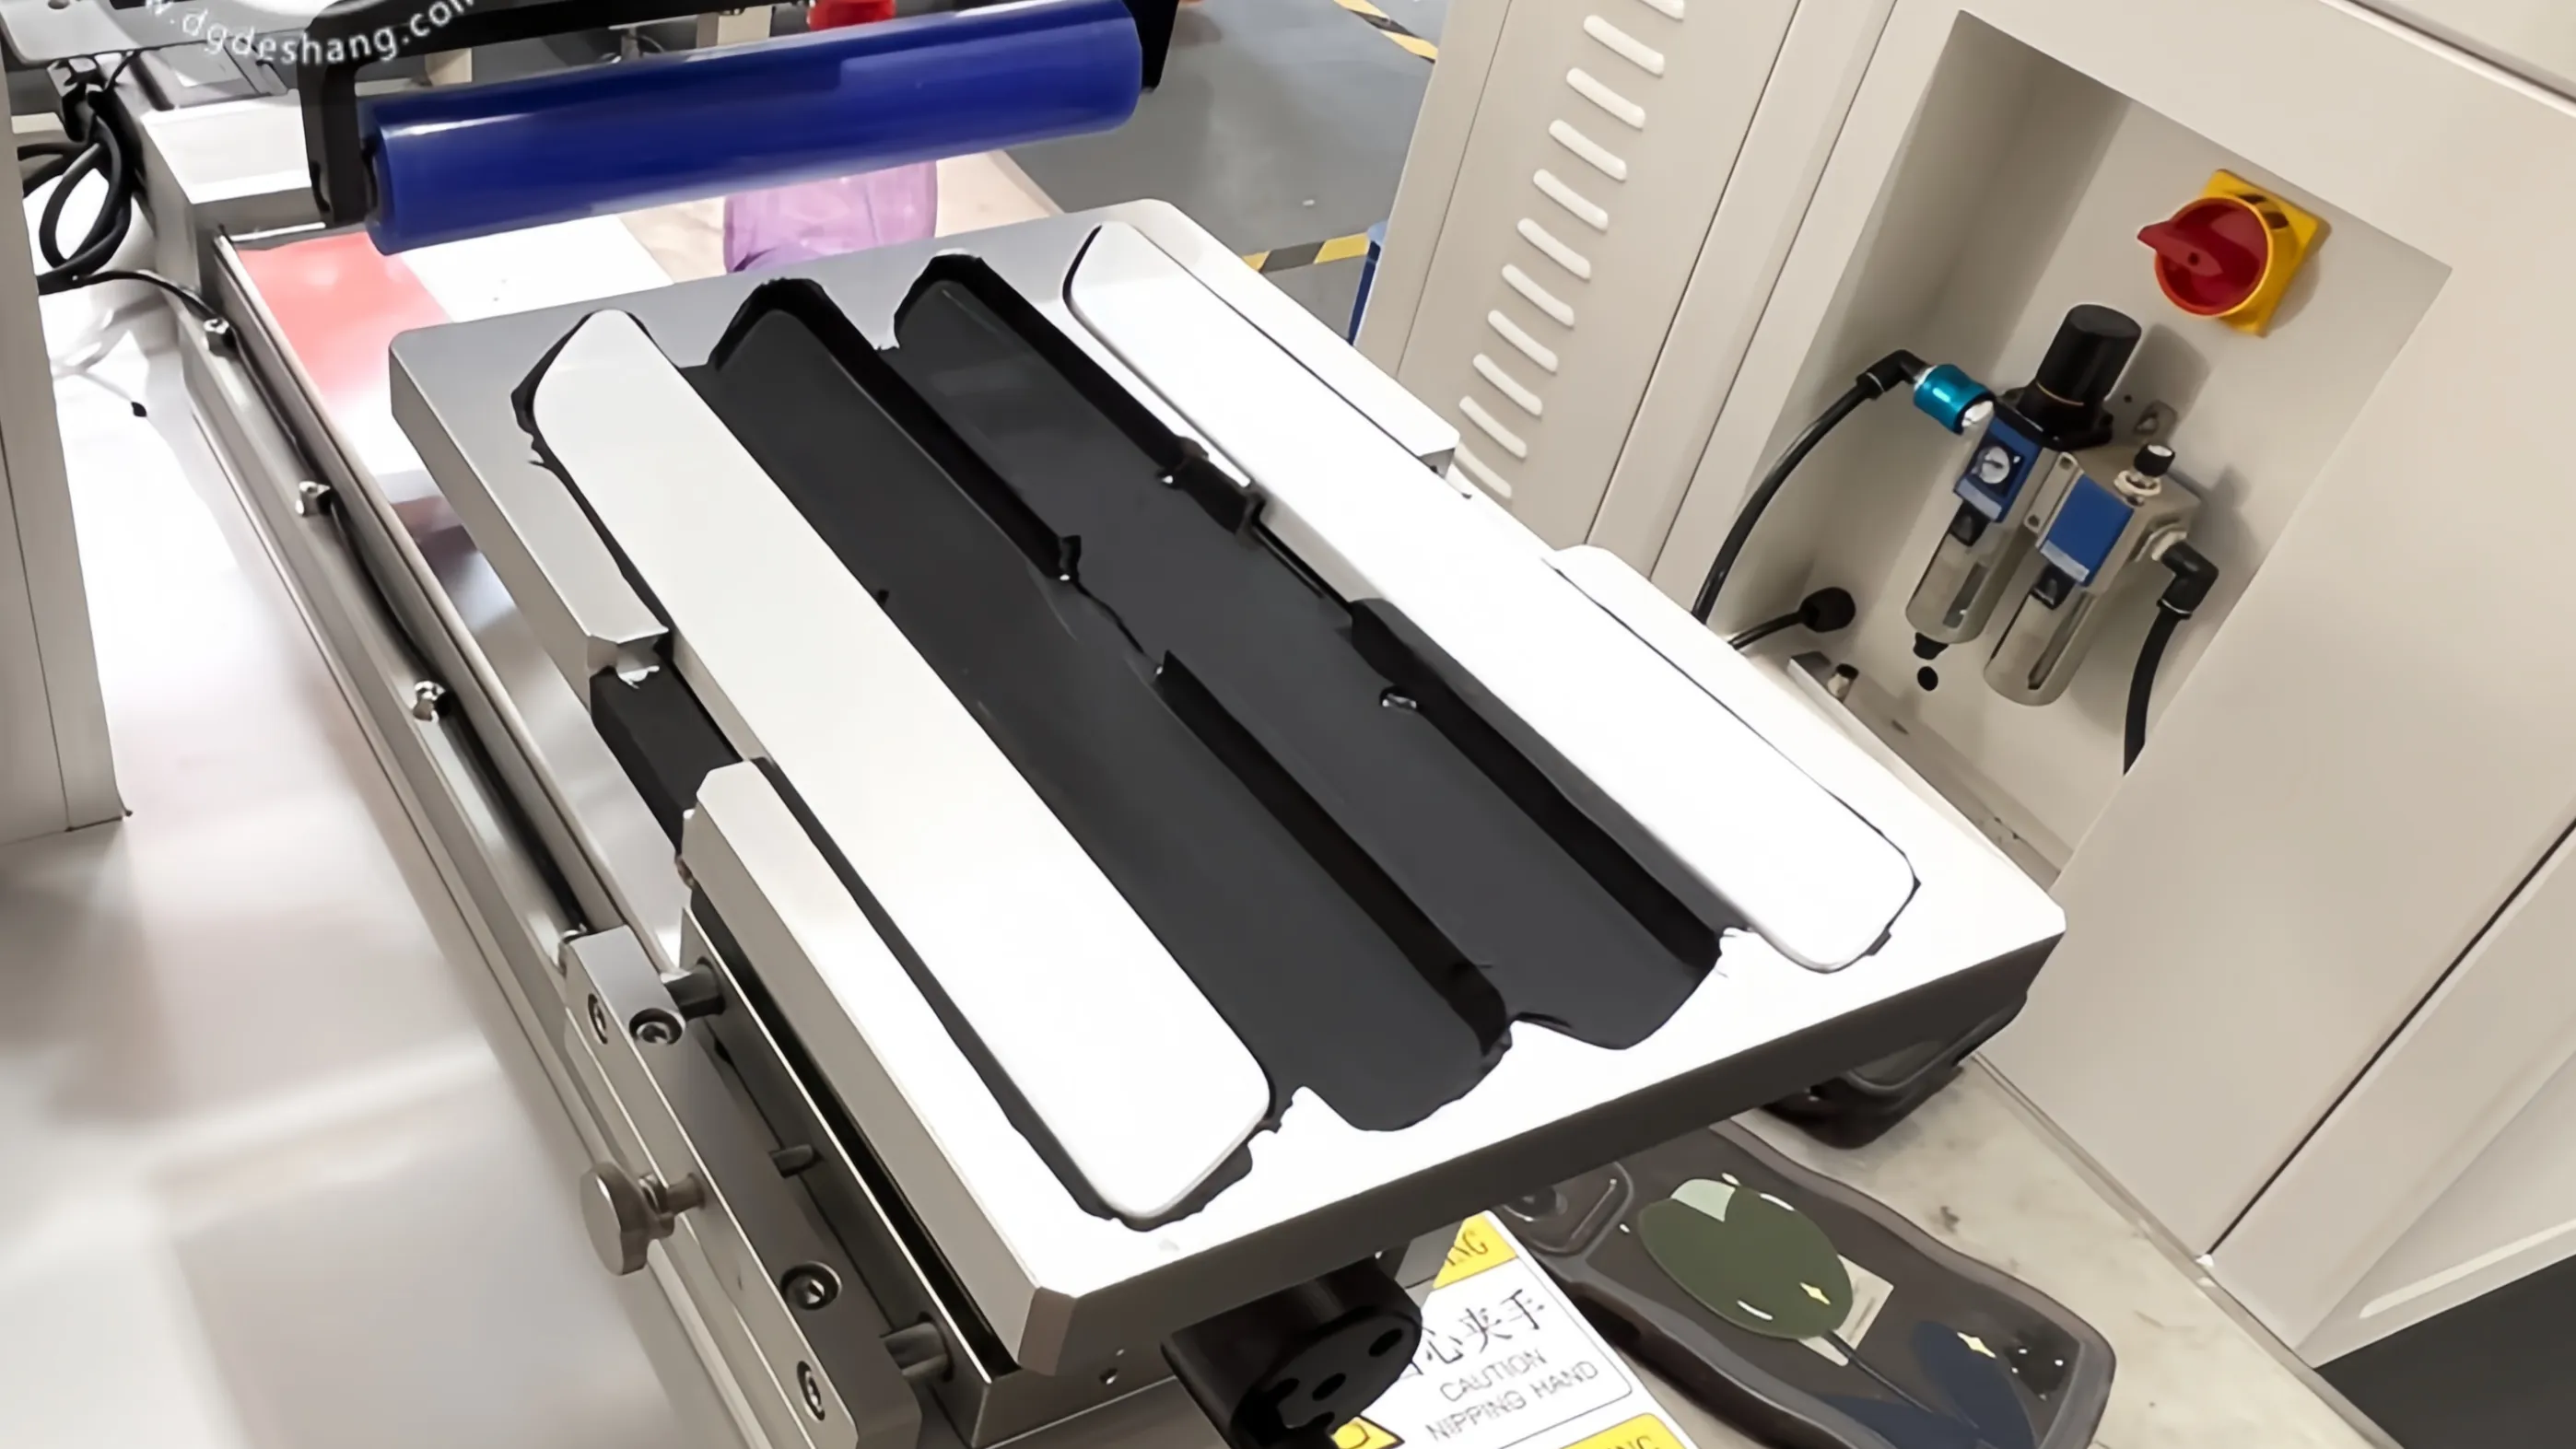
Freiliegende und versteckte Griffe: Wo die Standardmaschine zum Stehen kommt
Als belichtete Türgriff-Filmanwendungsmaschine deckt der DS-305A die flachen und sanft gebogenen Abdeckungen direkt gemäß der Standardspezifikation ab.
Versteckte Griffe sind anders. Wenn der Film die gesamte Länge in einem Stück durchläuft, kann er das Standardfenster von 200 mm überschreiten, und ein stark gebogener Körper muss die Rolle an einer Probe überprüft werden. Erst der Versuch: Das Teil abschicken, laufen lassen und das Ergebnis entscheiden, ob eine Standardleuchte ausreicht.
Noch eine Grenze. Diese Maschine trägt Oberflächenschutzfolie auf. Es handelt sich nicht um eine optische Bonding-Einheit, und wenn dein Griffprogramm auch VHB-Band oder Schaumstoff enthält, laufen diese durch verschiedene Köpfe und werden als separate Teile angegeben.
Drei Griffteile schicken
Bogen, Film, Fixierung und Takt: Ein echter Teil bestätigt alle vier gleichzeitig. Bevor du dich für eine Türgriff-Filmlaminiermaschine entscheidest, schicke drei Abdeckungen aus deiner Produktionslinie, darunter die schlimmste Verformung, die du noch akzeptieren würdest, die Rolle, die du tatsächlich ausführen wirst, und deinen Zieltakt.
Wir betreiben sie auf einem DS-305A und berichten gemessene Kantenverschiebung, Blasenzählung unter Rechenlicht und Zykluszeit pro Teil.
Kontaktieren Sie DawnShine, um eine Probeprobe zu vereinbaren oder ein Angebot für Ihre Türklinkenteile anzufordern.
Häufig gestellte Fragen
Kann ein DS-305A sowohl freiliegende als auch versteckte Griffteile verwenden?
Ja, bei einer Maschine, solange der Film jedes Teils in das Fenster von 20 bis 200 mm und 20 bis 160 mm Trägerbreite passt. Jede Teilenummer bekommt ihre eigene Leuchte, daher ist der Wechsel ein Fixtur-Tausch. Ein versteckter Griff, der länger als das Fenster ist, benötigt eine Probephase und möglicherweise individuelle Werkzeuge.
Wie wird die Zahl von 600 bis 1.200 Stücken pro Stunde gemessen?
Es ist der Ausgangsbereich der Standardmaschine unter fachkundigem Betrieb; kleinere Filme liegen näher an der Spitze. Die Figur beinhaltet manuelles Laden durch einen Bediener, also eine Stunde mit deinem eigenen Bediener und Film laufen lassen, bevor du es in deinen Produktionsplan einträgst.
Was ist, wenn mein Film breiter als 160 mm ist?
Das Standardfenster hat eine Trägerbreite von 20 bis 160 mm. Teile darüber hinaus beginnen mit einem Musterlauf, und bestätigte Projekte werden als Werkzeugvarianten auf derselben Plattform angegeben, nicht als verschiedene Maschinen.
Wie lange dauert die Entwicklung von Fixturen und ist der Umbau schwierig?
Die Fixturen werden aus dem physischen Teil heraus entworfen und in DawnShines eigener CNC-Werkstatt bearbeitet. Eine Leuchte pro Teilenummer, und Umstellung bedeutet, dass die Leuchte getauscht und die gespeicherten Parameter aufgerufen werden; Die Maschine selbst ändert sich nicht.

.jpg)
.jpg?imageView2/1/w/64/h/64/format/webp)