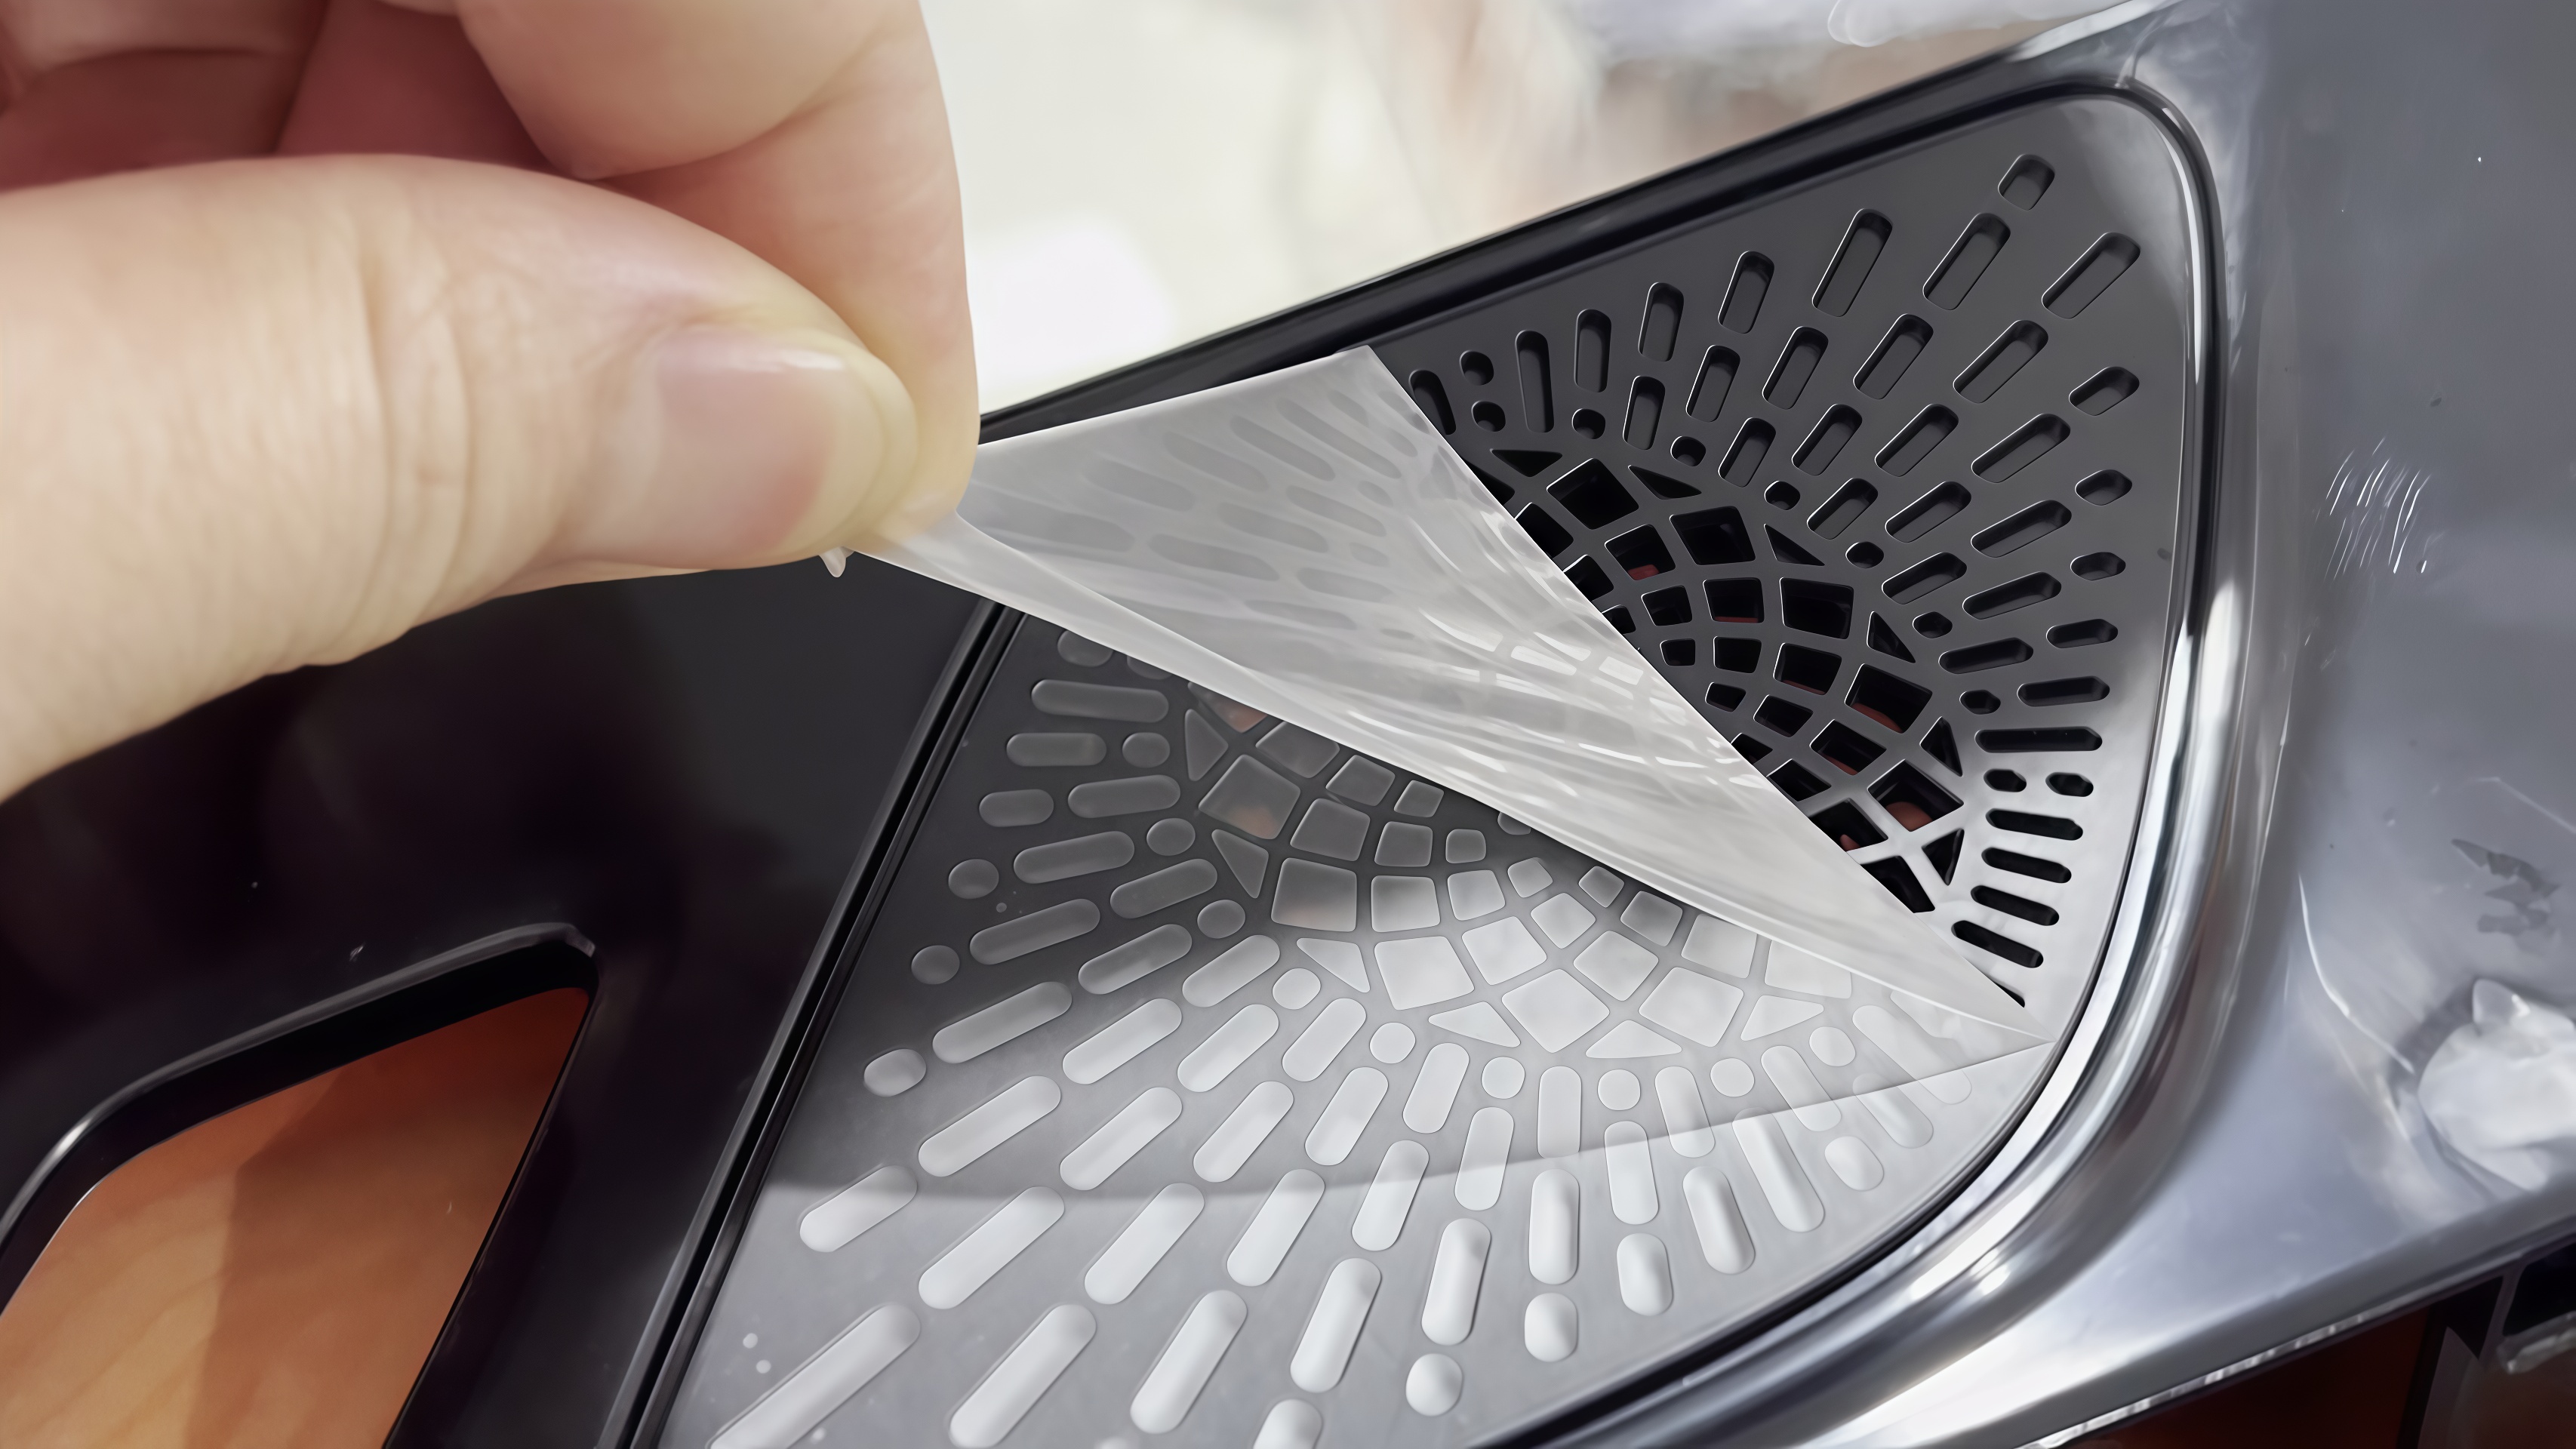
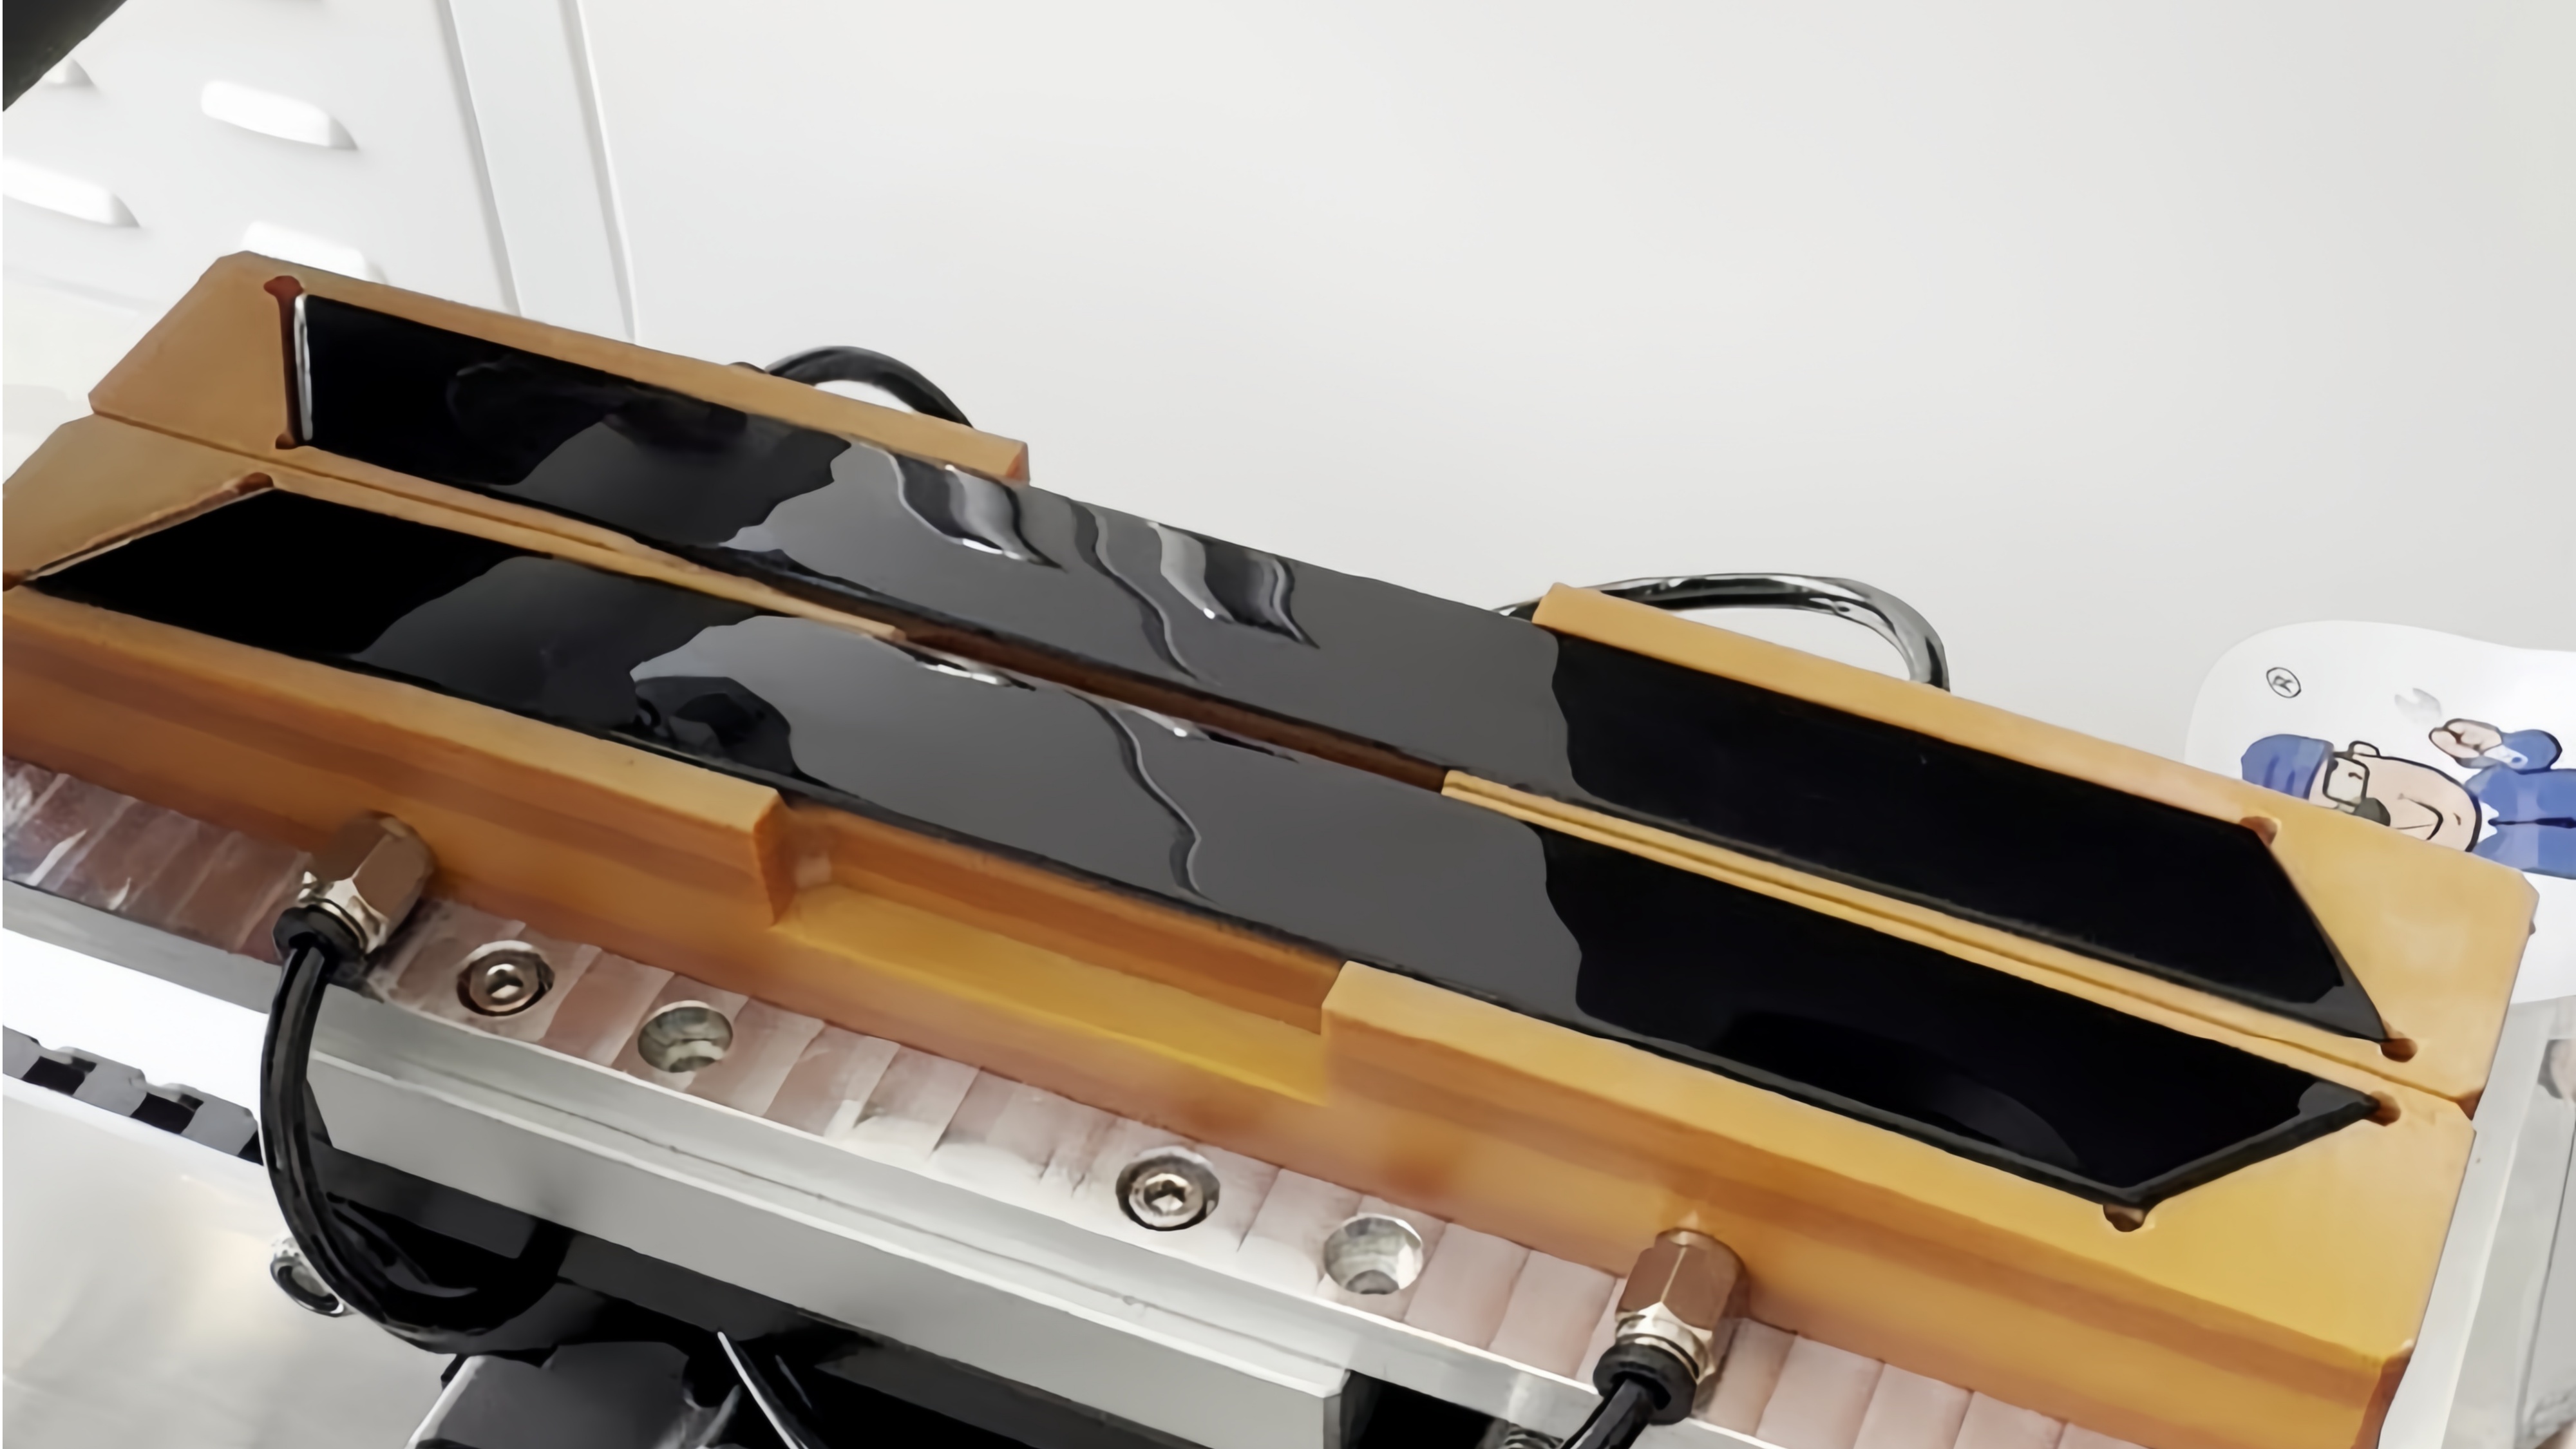
Dieser Artikel wurde aus dem Sitz eines Prozess- und Qualitätsingenieurs in einer Formanlage verfasst. Sie trennt sich dort, wo die Laminierung des Griffs tatsächlich zerbricht, was für einKunststoffteil-Filmlaminiermaschinemuss gelten, und wie eine Stichprobenstudie jede dieser Variablen festlegt.
Glanzteile lassen keinen Raum für einen zweiten Versuch
Die Außenseite eines Türgriffs ist das, was jeder Bewohner täglich berührt. Die Schutzfolie ist die letzte Schicht vor der Montage und dem Versand. Eine schlechte Anwendung ist meist keine Überarbeitung, sondern Schrott.
Eine glänzende Oberfläche zeigt alles unter schrägerem Licht. Blasen, Falten und Fingerabdrücke, die auf eine matte Leiste übertragen werden, sind sichtbare Mängel an einem hellen Griff. Der Inspektionsstandard ist bereits geschrieben, daher ist eine Ablehnung nur eine Frage der Zeit.
Deshalb ist die erste Frage zu einerAuto-Türgriff-Trimmfilm-ApplierungsmaschineEs geht nicht darum, ob er Film auflegen kann. Es geht darum, ob es einen Mechanismus gibt, der Erscheinungsfehler im Inneren der Maschine verhindert.
Kurven und Senkungen: Blasen sind im Presseauftrag aktiv
Ein Griff ist kein flacher Teil. Der Körper ist eine dreidimensionale Form mit Entwurfsflächen, einem Radiusübergang und Befestigungsfüßen, daher muss der Filmweg der Form folgen.
Das übliche manuelle Versagen steht im Presseauftrag. Zuerst die Mitte drücken und die Luft nach außen jagen, und die Luft wird in der unteren Seite der Kurve versiegelt, bevor die Rolle ankommt. Die Position wird durch das Gefühl festgelegt, sodass keine zwei Teile in einem Batch übereinstimmen.
Die Rollanwendung gibt die Bestellung an die Maschine weiter. Der Film beginnt an einem Ende, die Rolle verbindet ihn in Abschnitten, und die Luft wird vor der Bindungslinie und entlang der Rollrichtung nach außen getrieben, anstatt unter dem Film eingeschlossen zu sein. Deshalb gilt einKunststoffteil-Filmlaminiermaschinewird anhand der Presssequenz beurteilt, nicht nur anhand des Drucks.
Große Stürze sind das zweite Hindernis. Zwischen der Grifffläche und dem Befestigungsfuß ist die Stufe oft mehrere Dutzend Millimeter groß, sodass manuelle Arbeit ständige Druckänderungen erfordert, die ein neuer Bediener nicht halten kann.
Eine Desktop-Rollplattform ist für flache Oberflächen, kleine Kurven und kleine Umfangsflächen spezifiziert, die die Hauptlaminationsfläche der meisten Griffe bedeckt. Teile mit sehr großem Drop oder mehreren Flächen in einem Durchgang gehen zuerst in einen Test, und die Konfiguration wird aus dem Bericht bestätigt.
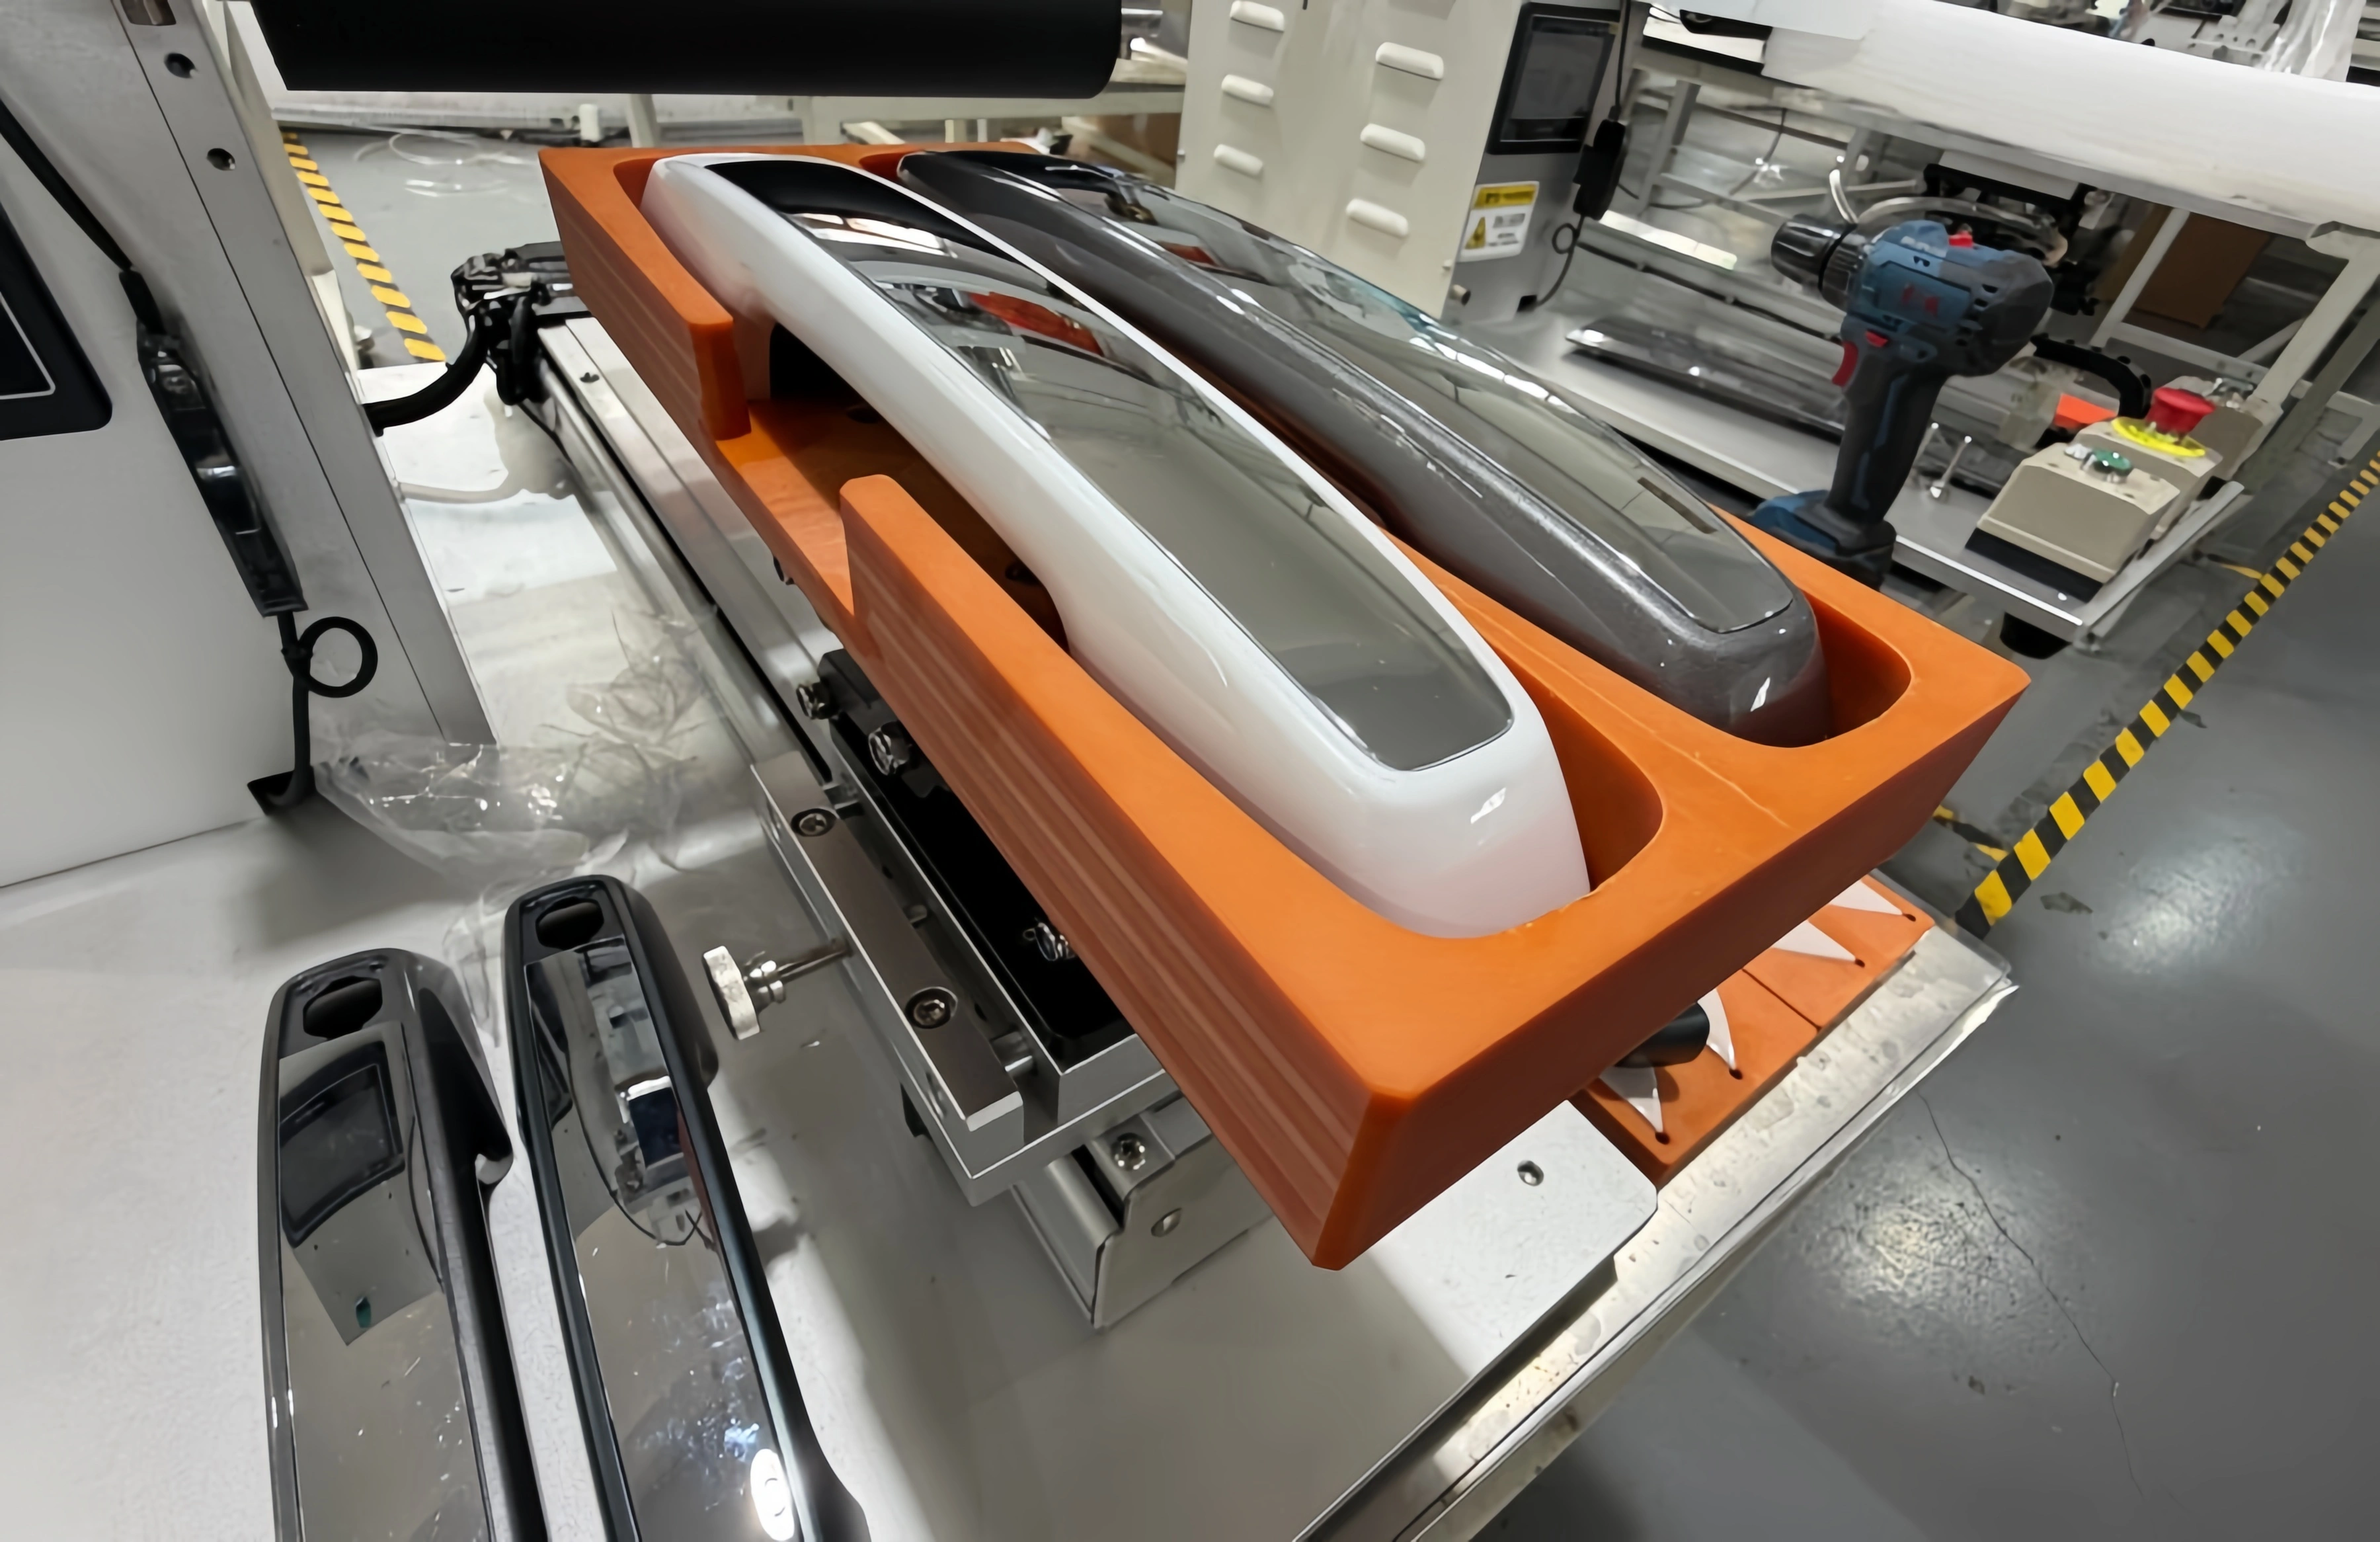
Belichtete und versteckte Griffe, zwei Filmpfade
Türgriffe folgen nun zwei Designrouten. AVersteckte Türgriff-Filmlaminiermaschinetrifft auf einen flacheren, längeren Teil, während belichtete Griffe näher an der klassischen Kurve bleiben, und das Filmproblem ändert sich mit der Route.
|
|
Freiliegender Griff
|
Versteckter Griff
|
|
Geometrie
|
Hauptkurve mit abgefilzter Wurzel, regelmäßiger Umriss
|
Länger und flacher, abgeschrägtes Ende, bündig mit dem Korpus
|
|
Filmschwierigkeit
|
Blasen auf der Kurve, Filmrand schief
|
Große Filmlänge, enge Einsätze, Filmkante muss außerhalb der geschlossenen Linie bleiben
|
|
Maschinenanforderungen
|
Rollenauftrag auf einer kleinen Kurve, Befestigungsposition
|
Genug Filmlängenabdeckung, Anwendungsgenauigkeit, Paarkonsistenz
|
Eine freiliegende Türgriff-Laminiermaschine und ein Programm mit verstecktem Griff teilen sich eine Plattform. Was sich ändert, ist die Vorrichtung und das Programm, nicht die Maschine.
Mit einerVersteckte Türgriff-Filmlaminiermaschine, das Filmlängenfenster wird zuerst mit der Zeichnung abgeglichen. Der DS-305A trägt Film von 20 bis 200 mm lang mit einer Linerbreite von 20 bis 160 mm, was belichtete Griffe und die meisten versteckten Griffe abdeckt. Verlängerte Griffe über 200 mm hinaus werden getestet, bevor eine individuelle Grenze bestätigt wird.
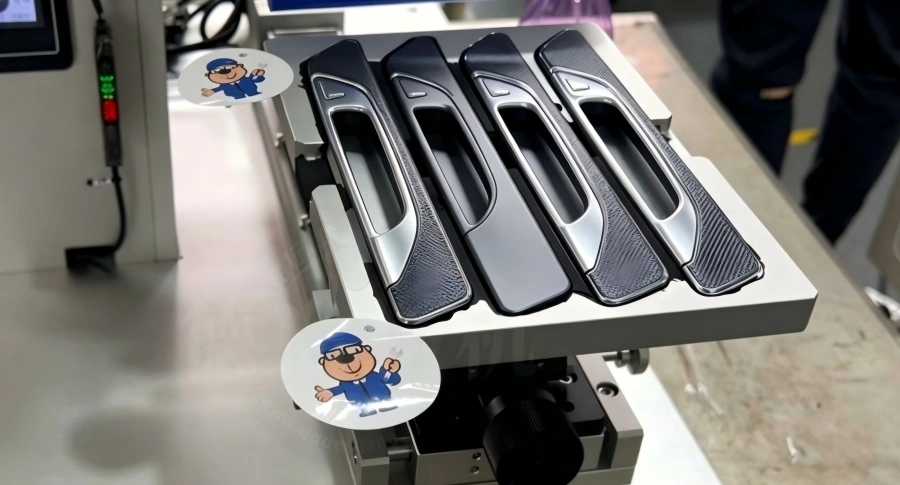
Gepaarte Lieferung: Eine falsch ausgerichtete Seite lehnt das Paar ab
Er übernimmt den Versand paarweise und Kunden inspizieren paarweise. Ein perfekter Film auf einer Seite rettet kein Paar, wenn die andere Seite nicht stimmt.
Bei Handlaminierung ist die Diskrepanz nahezu sicher: zwei Filme, zwei Ausrichtungen, zwei Operatorrhythmen.
Bei Maschinenanwendungen kommen beide Seiten vom gleichen Fixtur-Datum und demselben Parametersatz ab. DS-305A hält eine Anwendungsgenauigkeit von plus oder minus 0,2 mm, sodass die Position von der Maschine reproduziert wird und an der Quelle eine Paarkonsistenz aufgebaut wird.
Die gleichen Parameter sorgen auch dafür, dass das Film-Set auf beiden Seiten identisch ist, was tatsächlich das Maß der Paarinspektion auf der Kundenleitung ist.
Der Durchsatz wird mit 600 bis 1200 Stücken pro Stunde angegeben, abhängig von der Fertigkeit des Bedieners und der Filmgröße, wobei der Testlauf als endgültige Referenz dient.
Wenn die Zykluszeit schwimmt, schwebt die Planung mit ihr
Die ersten drei Variablen liegen auf der Qualitätsseite. Der vierte Teil bezieht sich auf Planung. Eine Formmaschine läuft mit einer festen Geschwindigkeit, während die Handlaminierung mit der Person und der Schicht mitdriftet.
Das Ergebnis ist ein Tablett mit unlaminierten Teilen, die vor der Station geparkt ist. Mehr wartende Teile bedeuten mehr Handhabungsschäden und mehr Kontamination, und der Produktionsplan wird immer schwerer durchzuhalten.
Die Maschinenanwendung verwandelt die Zykluszeit in eine Zahl, die man messen kann. DS-305A führt den Anwendungsschlag mit einer festen Rate aus, der Bediener lädt und entlädt nur, und die gemessenen Ausgaben gehen direkt in das Planungsblatt.
Eine neue Handle-Nummer startet die Zykluszeit-Diskussion nicht neu. Die Vorrichtung und das Programm ändern sich, der Anwendungsmechanismus nicht, und ein Pilot-Batch bestätigt die neue Ausgabe.
Ein typischer Auswahlweg: von der Probe zur Konfiguration
Die meisten Handle-Anlagen kommen mit einem definierten Teil und einem Kapazitätsziel an. Was ihnen fehlt, ist ein Laminationssystem, dem sie sich verpflichten können, daher lohnt es sich, den Weg vollständig zu beschreiben.
Senden oder bringen Sie vier Dinge zum DawnShine-Workshop: die Teilezeichnung, die Filmrolle, die Sie tatsächlich ausführen, das Ziel der Zykluszeit und die Kriterien für die Akzeptanz des Kunden. Von den vier ist die physische Probe am wichtigsten.
Es folgt die Probefahrt. Die Probe wird in eine Leuchte gelegt, dein Film läuft mit deiner Zielrate, und der Filmkanten-Offset, die Oberfläche unter Raking-Licht, die Paarkonsistenz und die Zykluszeit einzelner Teile werden einzeln aufgezeichnet.
Die Konfiguration stammt aus diesem Bericht. Der Prozess ist nicht auf ein Layout beschränkt. Die Anwendung von Einzelstationsrollen ist die Basis, wenn die Zykluszeit entspannt ist, ein Zwillingskopf-Layout kann ausgewertet werden, wenn gepaarte Teile die Maschine als Paar verlassen müssen, und Mehrstations-Layouts verwenden vier oder mehr Teile pro Zyklus, wenn das Volumen steigt.
In der Form ist DS-305A einHalbautomatische FilmlaminiermaschineMit manuellem Laden. Der Applikationsstrich wird von der Maschine durchgeführt und es ist kein Umbau der Linien darum herum erforderlich.
Der Bericht geht dann in den Kapitalantrag ein. Sie enthält Zahlen, die Sie akzeptieren oder ablehnen können, keine Adjektive, was sie sowohl für den Kauf als auch für Ihren Kunden rechtfertigbar macht.
Was DawnShine zitiert: DS-305A für Griffteile
DawnShinehat seit 15 Jahren Filmlaminieranlagen gebaut, hält mehr als 50 Patente, arbeitet nach ISO 9001 und bearbeitet Fixturen und Werkzeuge in eigener CNC-Werkstatt statt im Outsourcing.
Für dieKunststoffteil-FilmlaminiermaschineHinter diesem Artikel ist das Modell, das wir für Griffteile zitieren, dasDS-305A halbautomatischer Hochpräzisions-Laminator. Jeder oben genannte Schwierigkeitsgrad entspricht einem Mechanismus:
|
Schwierigkeit
|
Mechanismus am DS-305A
|
|
Blasen auf einer Kurve
|
Walzenanwendung, Rollenbindungen in Abschnitten, Luft verlässt sich entlang der Rollrichtung
|
|
Filmkantenoffset und Paarkonsistenz
|
0,2 mm Anwendungsgenauigkeit, ein Vorrichtungsdatum und ein Parametersatz wurden Teil für Teil reproduziert
|
|
Position, die durch Gefühl festgelegt wird
|
Sensorerkennung oder Fußpedalstart, der Anwendungshub wird von der Maschine durchgeführt
|
|
Zykluszeit und Wechsel
|
600 bis 1200 Stücke pro Stunde in Planung gemessen; Desktop-Gehäuse, ein neues Teil bedeutet eine neue Leuchte
|
Standardmodellspezifikation. Sonderanforderungen können pro Teil individuell angepasst werden, vorbehaltlich des Gerichtsberichts.
|
Gegenstand
|
Spezifikation
|
|
Filmtypen
|
PE, PVC, PET, OPP, UV, FPC, PO Filme und Klebeetiketten
|
|
Filmgröße
|
Länge 20 bis 200 mm, Linerbreite 20 bis 160 mm
|
|
Anwendungsgenauigkeit
|
Plus oder minus 0,2 mm
|
|
Ausgabe
|
600 bis 1200 Stücke pro Stunde (abhängig von der Fertigkeit des Bedieners und der Filmgröße, Versuch vermessen)
|
|
Macht
|
220V/50Hz, 0,23 kW
|
|
Luftdruck
|
0,4 bis 0,6 MPa
|
|
Gewicht und Größe
|
Etwa 75 kg, 700 x 490 x 750 mm, Desktop
|
|
Bauteiltypen
|
Flache, kleine Krümmungen und kleine umlaufende Flächen
|
Desktop-Format bei etwa 75 kg. Eine neue Teilenummer bedeutet eine neue Vorrichtung, keine zweite Maschine.
Wie der Probelauf funktioniert
Ein Prozess ist keine Formalität. Bringen Sie vier Dinge mit, wird der Bericht nutzbar:
● Bring die Zeichnung.Ein 3D-Modell oder der kritische Abschnitt, mit der geschlossenen Linie und der Film-Inset-Linie markiert. Versteckte Handles brauchen das am meisten.
● Bring die Filmrolle.Benutze den Film, den deine Zeile verläuft. Filmtyp und Liner verändern das Ergebnis erheblich.
● Bringen Sie das Zykluszeitziel mit.Minuten pro Teil oder pro Paar, um zu prüfen, ob die Konfiguration ausreicht.
● Bring den Annahmestandard mit.Was auch immer dein Kunde ablehnt, der Bericht wird entsprechend diesem Maß geschrieben.
Der Bericht enthält vier Messungen: Filmkanten-Offset-Bereich, Oberflächenaufzeichnung unter Rechenlicht, Paarkonsistenz und gemessene Zykluszeit. Jede einzelne entspricht einem Annahmeschritt auf Ihrer Linie.
Was ändert sich auf der Strecke
● Abgelehnte werden von der Charge zu den Teilen weitergeleitet.Die Paarkonsistenz wird von einem Maschinenmechanismus gehalten, sodass ein Problem auf einen Teil und einen Parametersatz zurückgeht, statt auf eine ganze Menge.
● Neue Betreiber steigen schneller ein.Ausrichtung und Druck gehören zur Maschine, sodass das Training von der Erfahrungsübertragung zur Prozessausführung verlagert wird.
● Der Bahnhof bewegt sich mit dem Layout.Mit etwa 75 kg folgt das Desktop-Gehäuse deinem Linienlayout, und ein neues Teil ist eine neue Leuchte, keine weitere Maschine.
● Die Zykluszeit kommt in den Plan.Gemessener Output fließt in die Produktionsplanung, und Liefertermine stehen nicht mehr am Rand.
Abwickle Grenzen, von Anfang an formuliert
Die hier besprochene Laminierung ist eine Oberflächenschutzfolie, die zwischen dem Ende der Formung und der Montage oder des Versands aufgetragen wird. Es deckt keine OCA-Optische Bonding oder irgendeinen optischen Prozess ab.
Wenn die Materialliste auch VHB-Band, Schaumstoff oder Clip-Montage enthält, laufen diese auf verschiedenen Leuchten und Köpfen und werden als separate Projekte angegeben.
Teile außerhalb des Standard-Filmfensters werden vor der Anpassung getestet. Anpassung ist eine Fixture und Programmänderung auf derselben Plattform, nicht auf einer anderen Maschine.
Schick deinen Namen zum Probelauf
Ob freigelegt oder versteckt, die Zeichnung sagt nicht, ob eine Maschine passt. Vier Variablen und eine physikalische Probe tun das.
Wenn Sie eine Filmlaminiermaschine mit verstecktem Türgriff mit einem freiliegenden Griff vergleichen, gilt derselbe Test. Schicke die Griffteile, einschließlich des mit der größten Krümmung, der Filmrolle, die du drehst, und deines Zykluszeitziels.
Wir führen sie auf DS-305A aus und melden den Film-Kanten-Offset-Bereich, den Oberflächenrekord, die Paarkonsistenz und die gemessene Zykluszeit.
Kontaktieren Sie DawnShineum einen Türgriff-Probellauf zu buchen oder ein Angebot für eine DS-305A-Ladetür mit Griff anzufordern.
Häufig gestellte Fragen
Was ist bei einem versteckten Handle am wichtigsten?
Filmlängenfenster und Filmeinsatz. Ein versteckter Griff ist länger und flacher mit einem abgeschrägten Ende, und die Filmkante muss außerhalb der geschlossenen Linie am Körper bleiben. Überprüfen Sie zuerst das Längenfenster auf der Zeichnung und probieren Sie jeden Griff über 200 mm aus, bevor eine individuelle Grenze bestätigt wird.
Wie viele Teile pro Zyklus?
DS-305A ist ein Einzelstationsmodell, ein Teil pro Zyklus. Gepaarte Bauteile kommen nacheinander von denselben Fixtur-Datums und denselben Parametern, wovon die Paarkonsistenz entsteht. Wenn das Volumen mehr benötigt, wird ein Zwillingskopf- oder Mehrstationslayout anhand des Versuchsergebnisses bewertet.
Was, wenn kein Katalogmodell übereinstimmt?
Schick Proben für eine Probe. Der Prozess ist nicht auf ein Layout beschränkt, daher wird die Konfiguration aus deinem Teil und deiner Kapazität zusammengestellt. Das ist der kürzeste Weg zu einer bestätigten Antwort.
Welche Filme kann es zeigen?
PE-, PVC-, PET-, OPP-, UV-, FPC- und PO-Schutzfolien sowie Klebeetiketten für den Schutz vor Handhabung und Montage. OCA und optische Bonding fallen außerhalb des Zuständigkeitsbereichs.

.JPG)
.jpg?imageView2/1/w/64/h/64/format/webp)