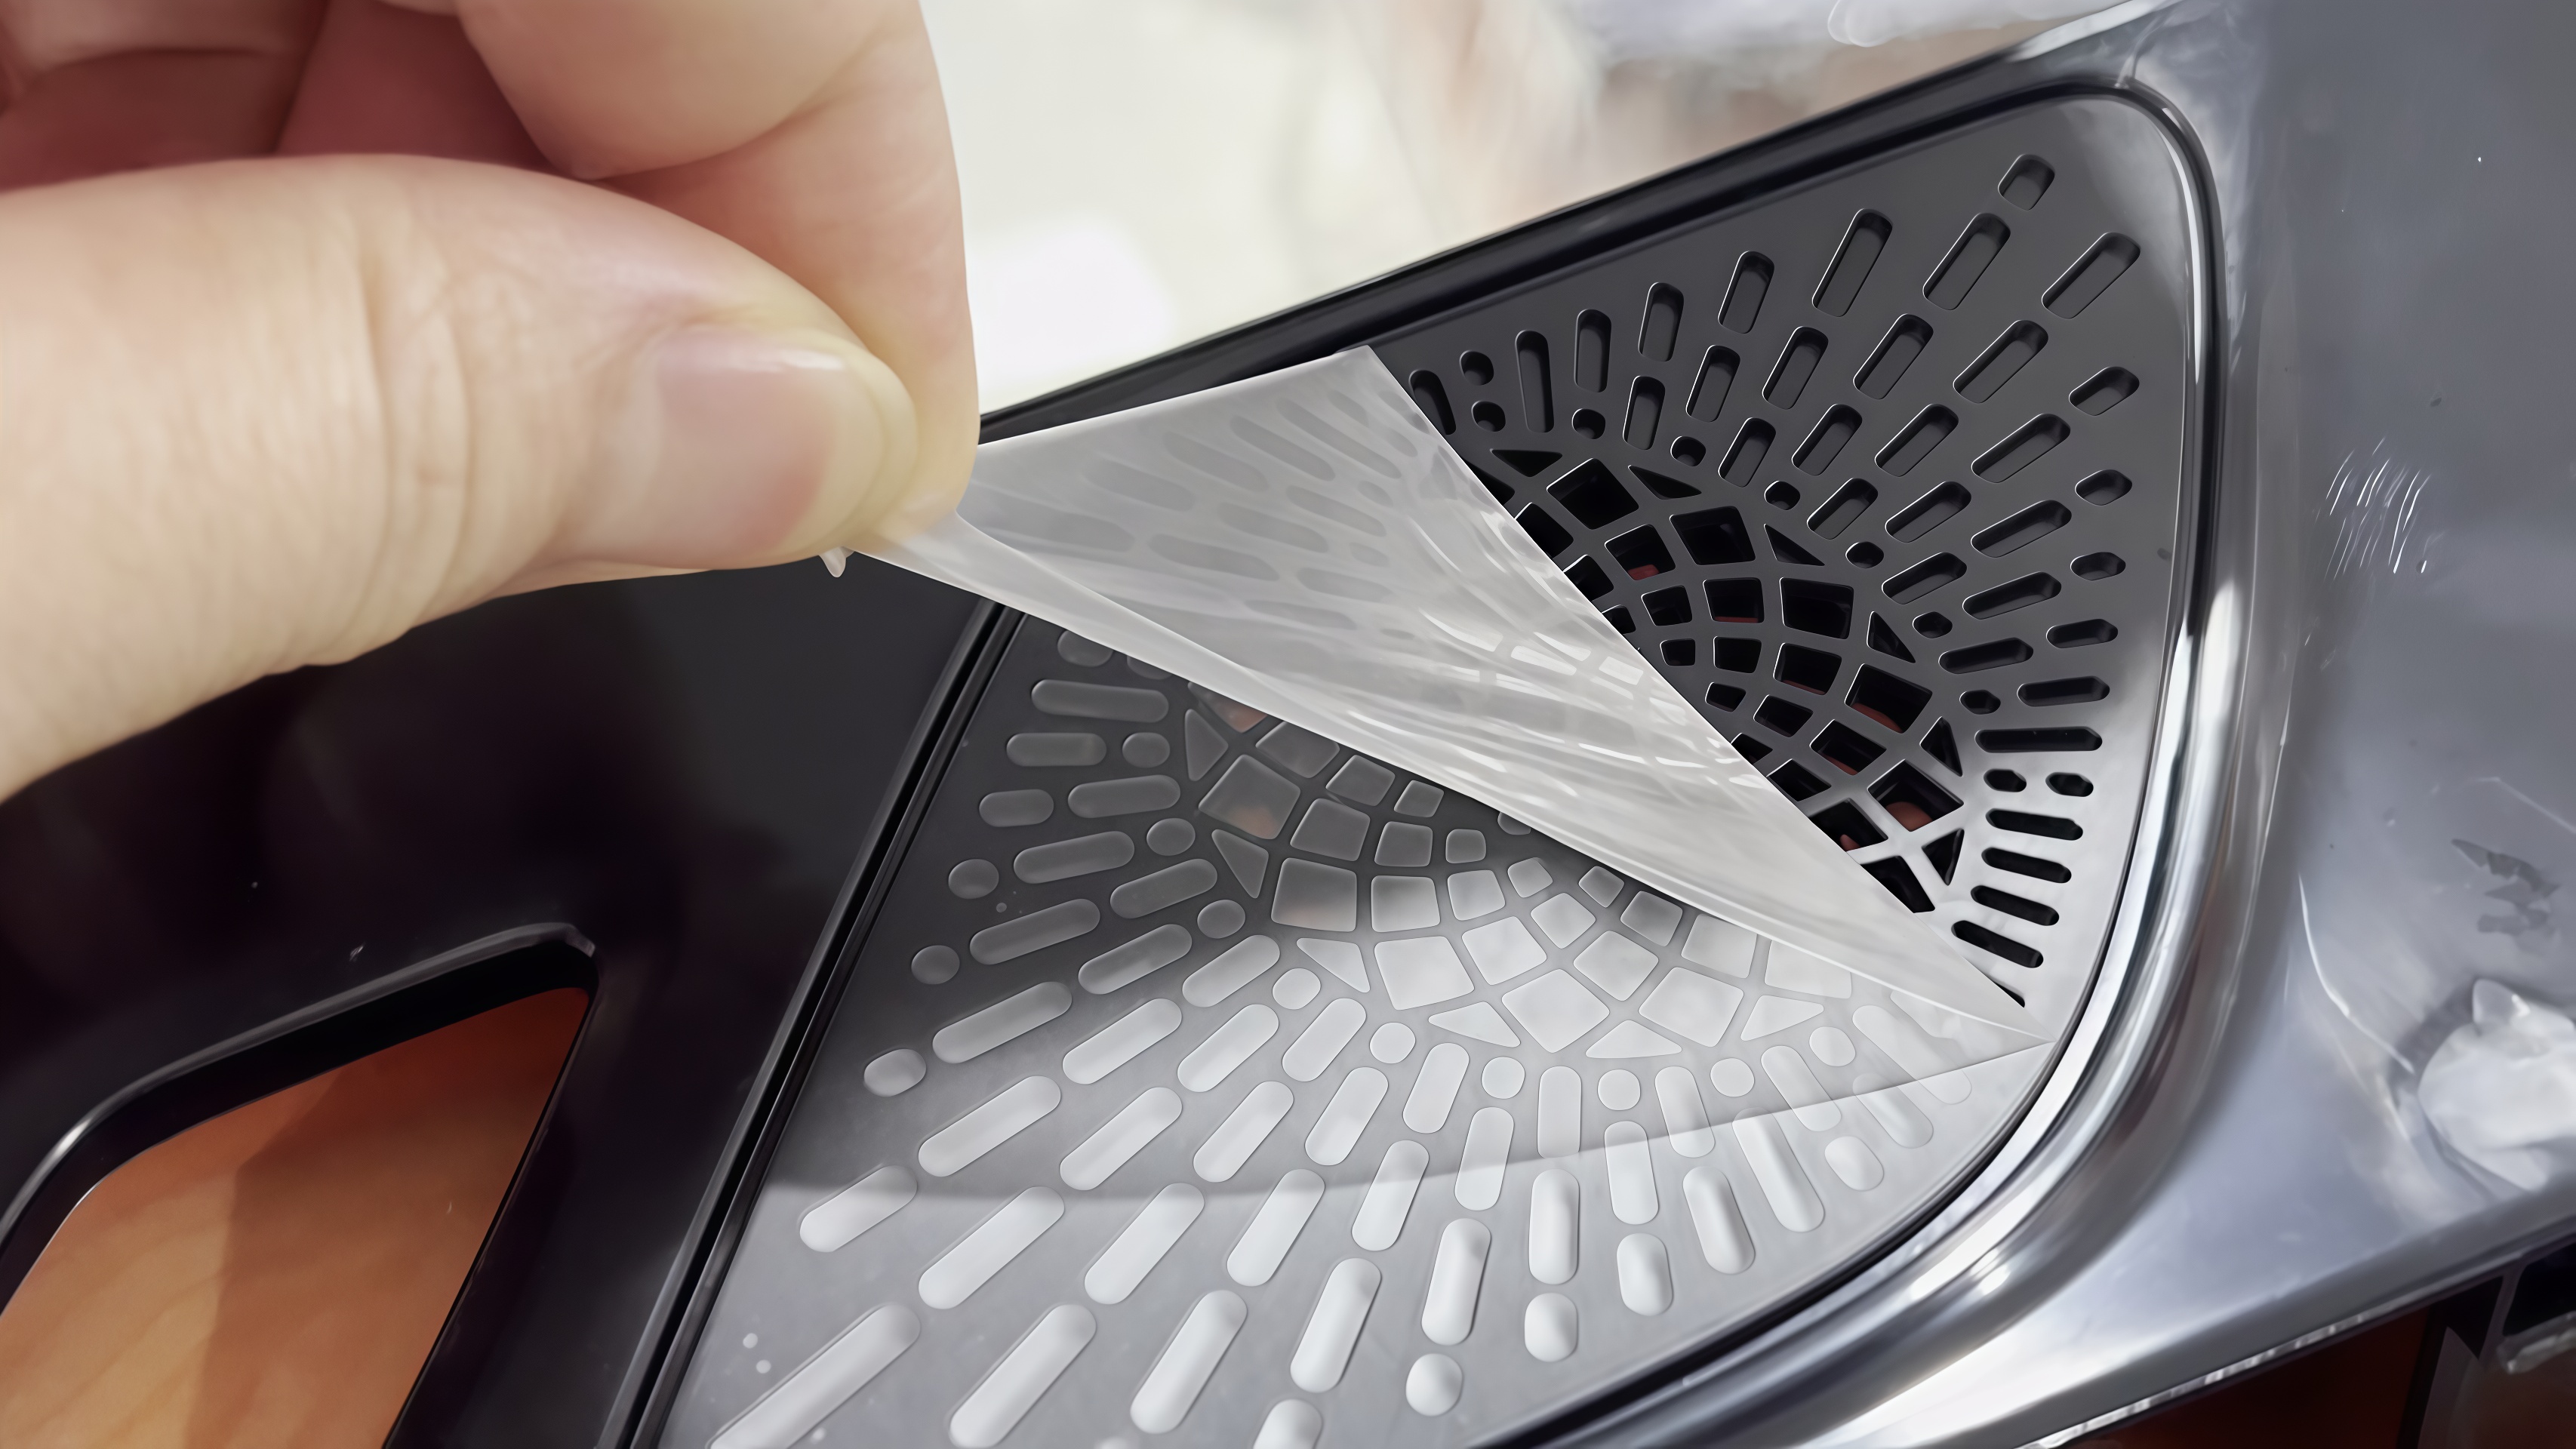
Warum Blasen sich unter einer klaren Linse nicht verstecken können
Das Objektiv ist kein flaches Teil. Seine Oberfläche verläuft über eine Kurve und den Zugwinkel, und zwischen den Befestigungslöchern und den Clipsitzen gibt es Stufen, sodass der Film diese Erhebungen überbrücken muss, bevor er am Rand geschnitten wird.
Ein flacher Druck übt auf eine Ebene Kraft aus. Der Kopf belastet am höchsten Punkt der Kurve am stärksten, die Luft unter den niedrigen Bereichen hat keine Zeit zu entweichen und wird versiegelt, und Blasen gruppieren sich auf beiden Seiten der Kurve und an der Wurzel des Flansches.
Transparenz verstärkt all das. Eine Blase, die an einem strukturellen Teil vorbeizieht, ist ein sichtbarer Defekt unter durchgelassenem Licht, und auf einem Cluster mit Display zeigt die Hintergrundbeleuchtung jeden Staubabdruck unter dem Film. Der Erscheinungsstandard ist bereits eine Stufe straffer, weil das Teil durchsichtig ist.
Die zweite Quelle ist ein Druckpfad, der vom Gefühl abhängt. Die Handanwendung oder eine Allzweckmaschine überlässt den Druck und die Richtung jedem Paar Hände, sodass einige Teile in einer Charge halten und andere Luft einschließen. Wenn man den Ablehnungsstandard verschärft, ist die Charge gefährdet.
Die dritte Quelle ist Sauberkeit und Kratzrisiko. Fremdkörper unter der Folie werden nicht toleriert, PMMA- und PC-Oberflächen sind weich, Handfolie sammelt mehr fließenden Staub, und jedes Abziehen und Nachauftragen bringt einen Kratzer mit sich, der nicht repariert werden kann.
Wie jede Luftquelle geschlossen wird
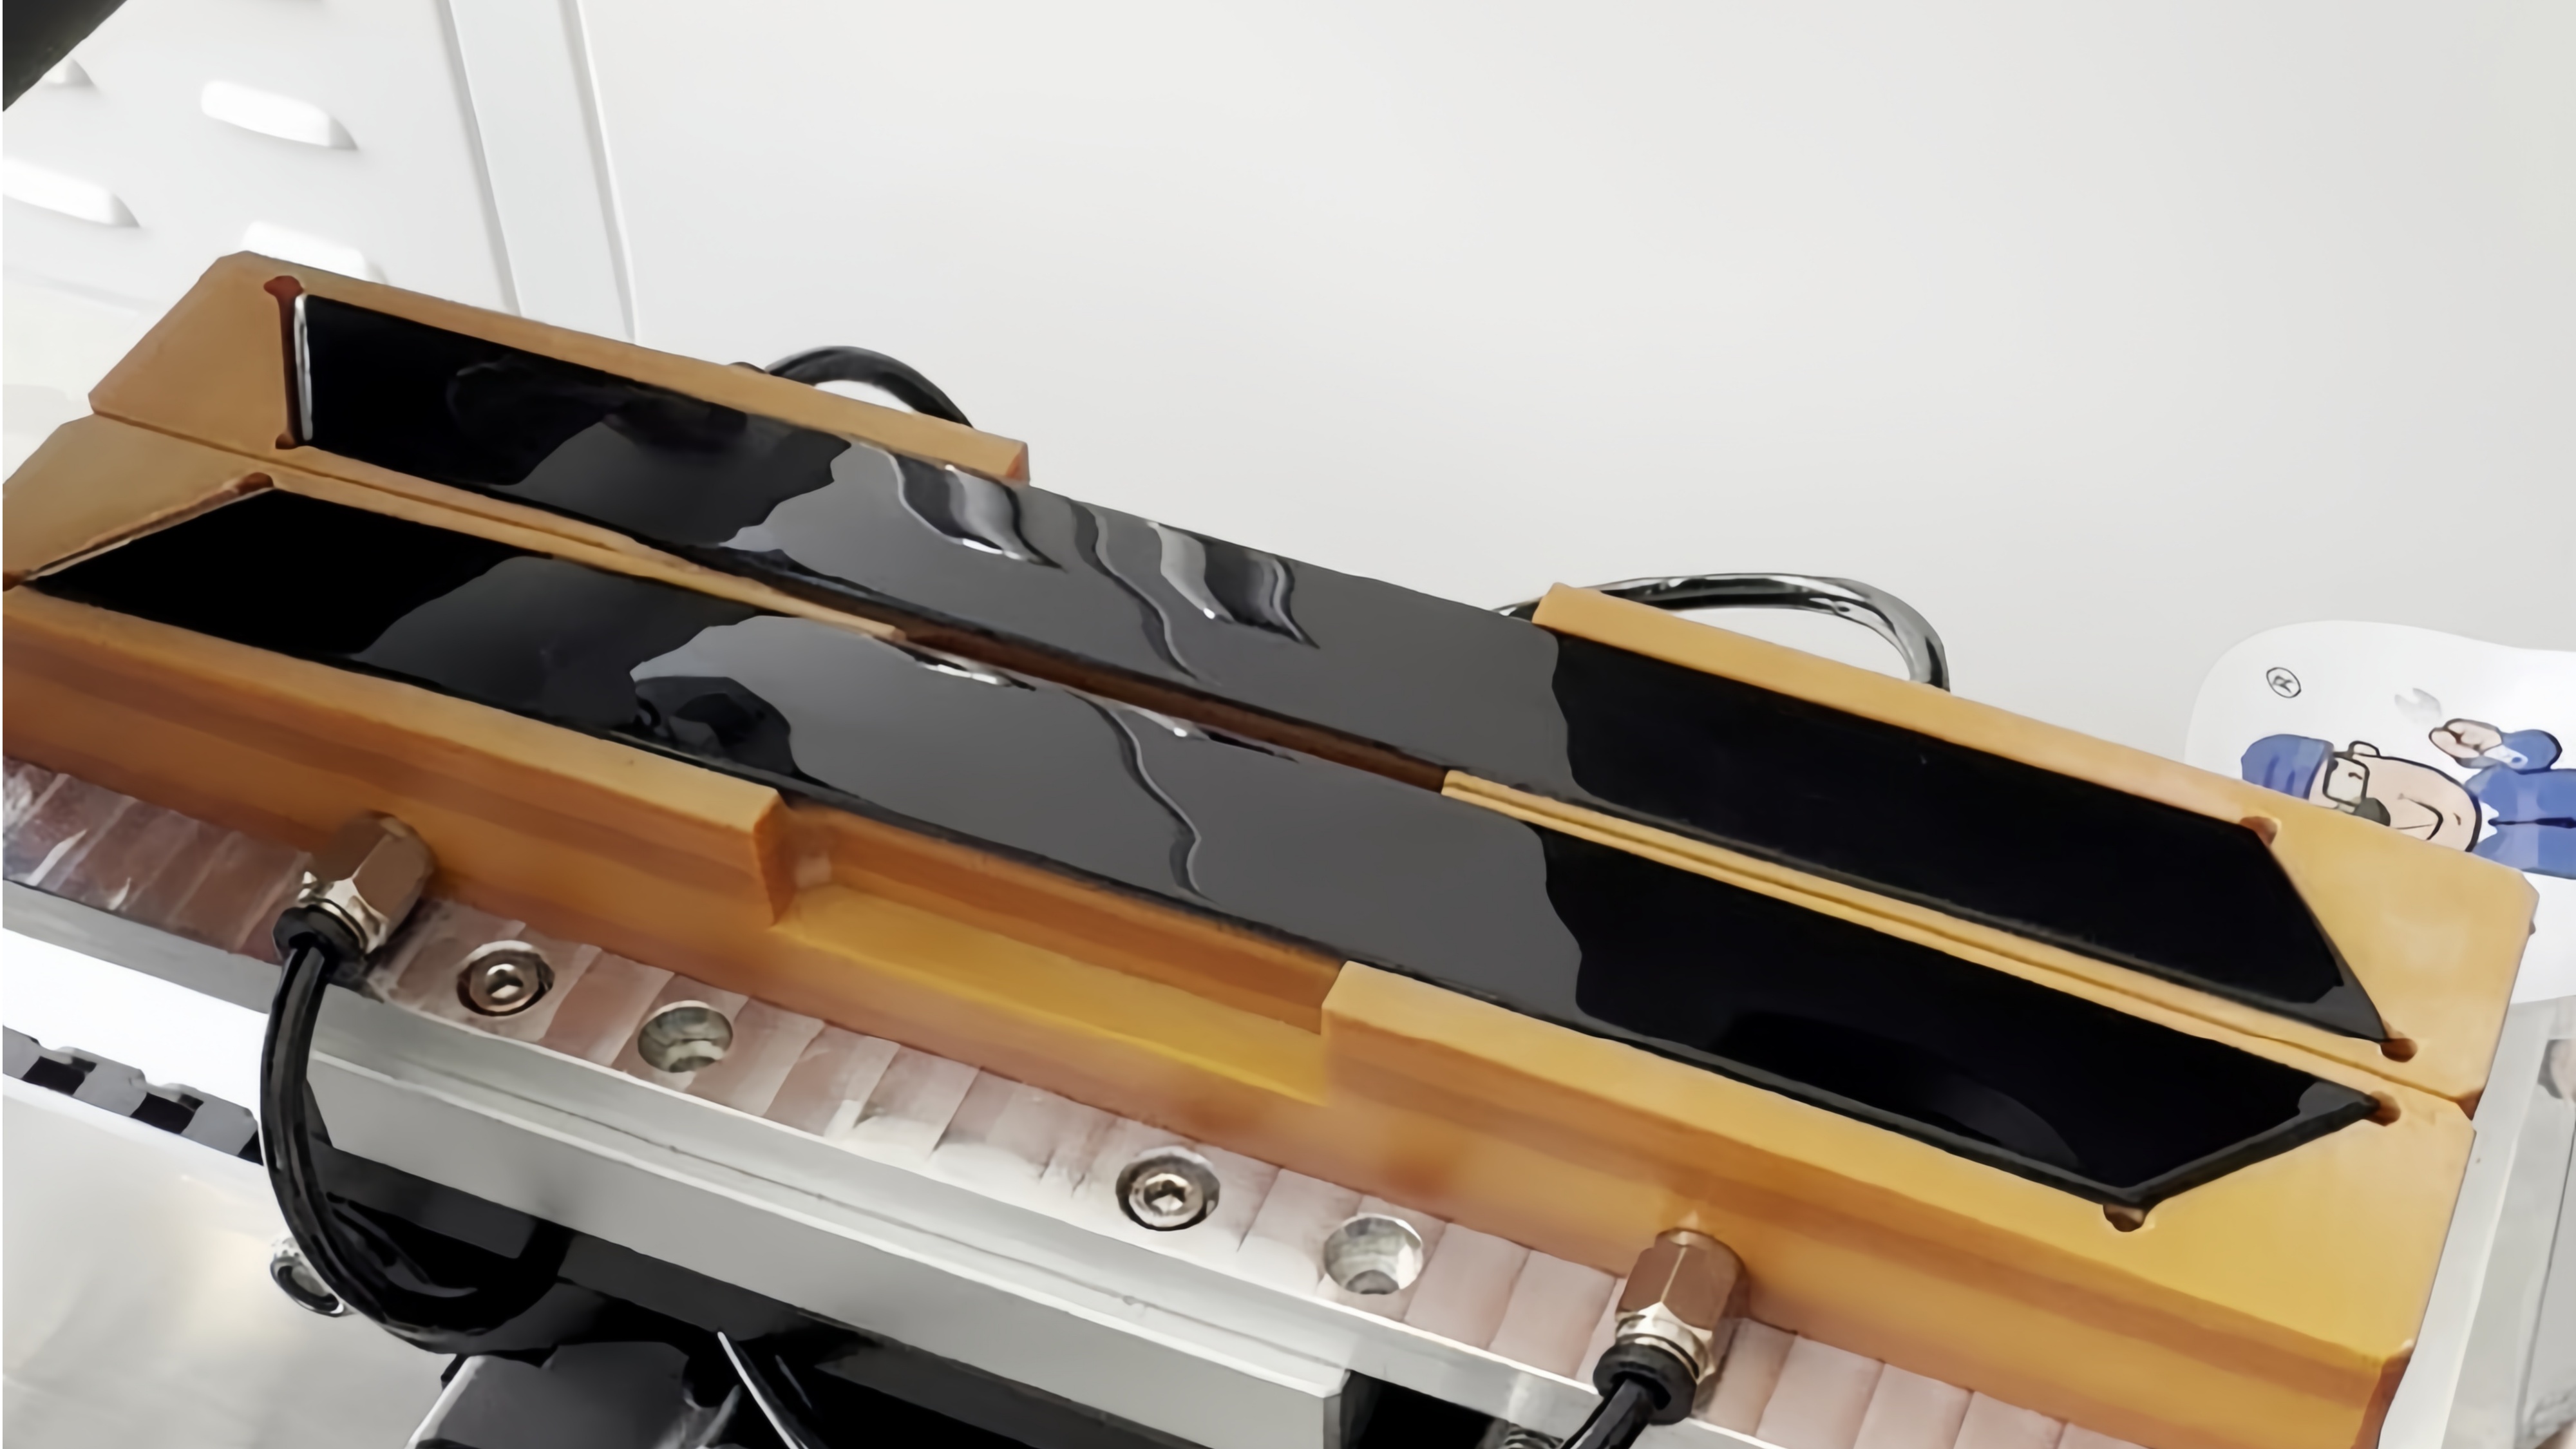
DieDS-351Bführt einen festen Aktionszyklus durch. Ein Sensor erkennt das Bauteil in Position oder ein Fußschalter sendet das Startsignal.
Die untere Form kehrt an ihre Position zurück und bewegt sich synchron mit dem Filmzufuhr, die Walze drückt die Schutzfolie nach unten und drückt Luft heraus, und die Form kehrt für den nächsten Teil in ihre Ruheposition zurück. Der Filmweg und der Druck wiederholen sich von Teil zu Teil und driften nicht mit einer Verschiebung.
Diese drei Quellen werden direkt auf den Zyklus abgebildet. Der Filmweg ist fest, sodass die Rollrichtung Luft vor der Bindungsleitung antreibt, anstatt sie am unteren Punkt der Kurve abzudichten. Der Druck kommt von der Walze, Abschnitt für Schnitt ausgeübt, statt in einem einzigen Abwärtsschlag. Die Positionierung bleibt der Maschine überlassen, die den handgehaltenen Film-Schritt und den damit angezogenen Staub entfernt.
Der werksübliche Standard ohne Blasen unter dem Film bezieht sich auf diesen parametergesperrten Filmpfad. Es handelt sich nicht um eine nachträgliche Reparatur.
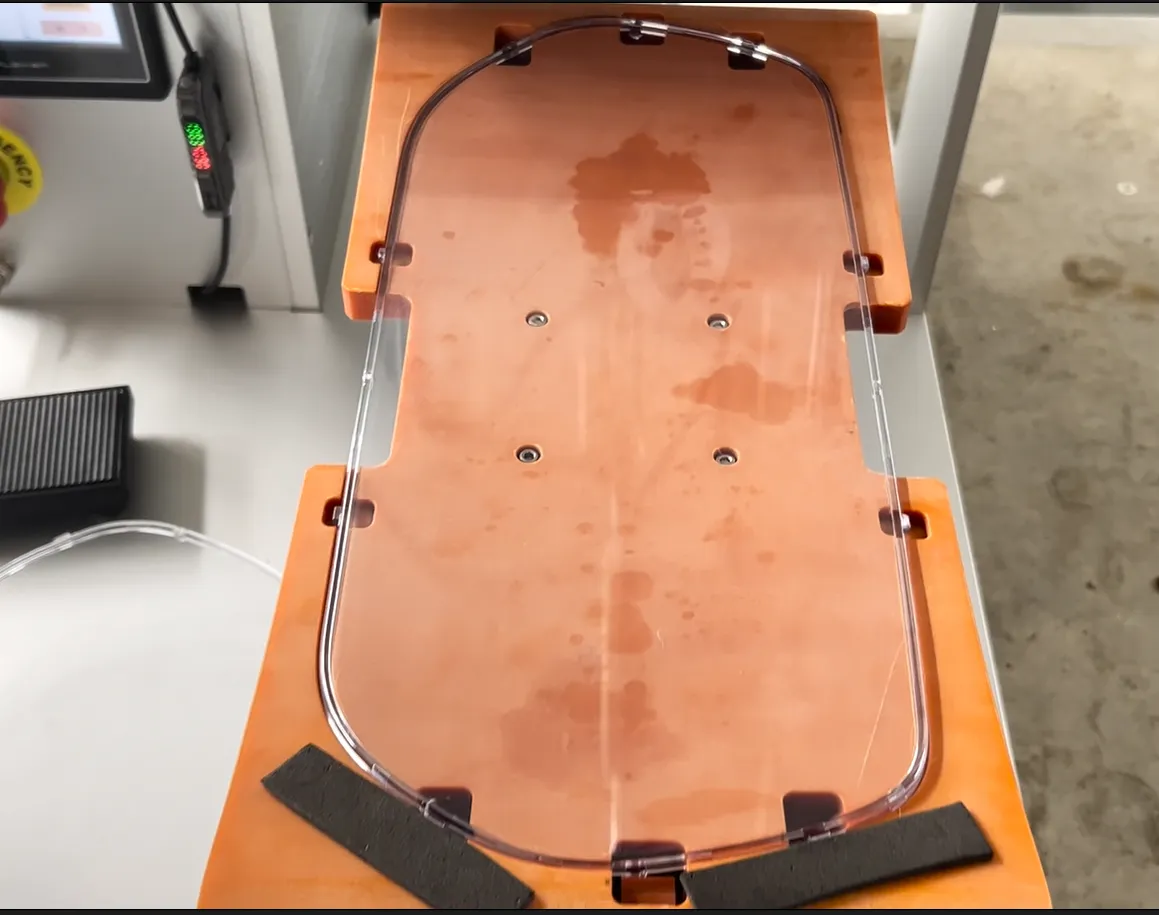
Die Positionierung wird durch die Leuchte gesperrt. Das Objektiv wird an seinen Bezugsflächen geklemmt, die Anwendungsgenauigkeit beträgt plus oder minus 0,5 mm, und die Filmkante wiederholt sich von Teil zu Teil, sodass die Kante bei Teilen derselben Charge übereinstimmt. Zusammengenommen bilden diese drei die Grenze zwischen einemInstrumenten-Cluster-Linsen-Filmlaminatiermaschineund von Hand auftragen.
Größenfenster und Leuchtvorrichtungsprüfung
Fang mit dem Größenfenster an. DieDS-351BDer Film läuft von 5 bis 300 mm lang mit einer Linerbreite von 20 bis 260 mm, und die entwickelte Größe der meisten Pkw- und Nutzfahrzeugobjektive liegt in diesem Bereich. Die Richtung der Kurve bestimmt den Rollverlauf. Teile, die nahe oder außerhalb des Zeitfensters liegen, werden vor Gericht behandelt, bevor eine individuelle Grenze besprochen wird.
Für andere Panelteile wird dieselbe Plattform als einAutomobil-Instrumentenbrett-Laminiermaschine, mit einer anderen Leuchte und einem anderen Programm. Der Filmweg und der Pressmechanismus verändern sich nicht mit der Bauteilfamilie.
Die Leuchte wird aus den 3D-Daten der Linse aufgebaut und positioniert das Teil auf seinen Bezugsflächen. Ein neues Clustermodell bedeutet eine neue Leuchte und neue Parameter, keine neue Maschine. Mit etwa 75 kg bewegt sich der Desktop-Rahmen zwischen den Stationen, ohne die Leitung umzuleiten.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
400 bis 800 PC/h (Maschinenaktionszeit, keine manuelle Handhabung)
|
|
|
|
|
|
|
|
|
|
|
DS-351B-Standardspezifikationen. Besondere Funktionen werden pro Teil individuell angepasst und durch den Prüfbericht bestätigt.
Zykluszeit beim Laden geprüft
Die Zahl von 400 bis 800 Stücken pro Stunde entspricht der Maschinenaktionszeit und schließt manuelle Handhabung aus. Eine Cluster-Fließband verläuft zu einem festen Takt, sodass der tatsächliche Zyklus der Filmstation vom Ladelayout abhängt. Die Aufteilung in einem halbautomatischen System ist, dass die Maschine angewendet wird, der Bediener belastet und ein Bediener die Station betreibt.
LaufGenau dasInstrumenten-Cluster-Linsen-FilmlaminatiermaschineEine Stunde an deiner eigenen Station und gib die gemessene Zahl in den Produktionsplan ein.
Der DawnShine-Ansatz für klare Objektive
DawnShinehat seit 15 Jahren Filmanwendungsanlagen gebaut, hält mehr als 50 Patente, produziert nach ISO 9001 und bearbeitet Fixturen in einer eigenen CNC-Werkstatt. Für transparente Cluster-Linsen ist das Modell, das wir konfigurieren, dasDS-351B halbautomatischer Rolllaminator. Es ist für die Arbeit an Instrumententafeln in Automobilen konzipiert, und es gibt Laufreferenzen sowohl auf Lkw- als auch auf Pkw-Clustern.
Jedes oben beschriebene Problem wird auf einen Mechanismus abgebildet. Blasen werden durch den synchronisierten Filmzugang plus die Rolle zurückgehalten, die Filmkante wiederholt sich durch das Fixtur-Datum plus die 0,5 mm Genauigkeit, und der Zyklus ist aus der festen Bewegungsschleife plus einem Versuch auf Ihrem Boden bekannt. Der Wert steht nicht im Spezifikationsblatt. In diesen drei Problemen treten sie nicht mehr auf.
Filmberichterstattung dazuAutomobil-Instrumentenbrett-LaminiermaschineEnthält PE-, PVC-, PET-, OPP-, UV-, FPC- und PO-Schutzfolien sowie Klebeetiketten. Für ein klares Objektiv empfehlen wir eine hochklare, Schutzfolie für Transport und Montageschutz. Ein transparenter Teil ist ein Erscheinungsteil, und sein Schutz beginnt in dem Moment, in dem er die Form verlässt.
Die Prozessgrenze, zuerst angegeben
Die hier besprochene Folie ist eine Oberflächenschutzfolie auf dem Objektiv zum Schutz von Transport und Montage. Es handelt sich nicht um eine optische Verbindung zwischen Abdeckung und Display. Die optische Bindung mit OCA beinhaltet optische Klebstoffe und Reinraumbedingungen, ist ein separater Prozess und muss selbst überprüft werden.
Wenn deine Teileliste auch VHB-Band, Schaumstoff oder Clip-Montage enthält, laufen diese auf verschiedenen Leuchten und Pressköpfen und werden separat angegeben. Freiformobjektive mit sehr großer Krümmung und Objektive jenseits des 20- bis 260mm-Linerfensters sollten zuerst zu einer Probeprobe gehen. Anpassung ist eine Fixture und Programmänderung auf derselben Plattform, nicht auf einer anderen Maschine.
Schick ein Objektiv für eine Probezeit
Ob dasInstrumenten-Cluster-Linsen-Filmlaminatiermaschinepasst zu deinem Teil und wird durch vier Punkte festgelegt: die Linsenzeichnungs- oder 3D-Daten, die Filmrolle, die du tatsächlich ausführst, dein Zykluszeitziel und deinen Standard für die Akzeptanz des Kundenerscheinungs. Der körperliche Teil zählt am meisten von den vieren.
|
|
|
Linsenzeichnung oder 3D-Daten
|
Ob die entwickelte Größe im Fenster von 5 bis 300 mm und 20 bis 260 mm liegt und welchen Rollweg die Kurve benötigt
|
Der Film, den Sie laufen lassen
|
Film- und Linerbreite wurde am echten Material überprüft, kein Ersatzfilm auf einer klaren Stelle
|
|
|
Eine Zahl, die von deinem Fließbandtakt entnommen wurde, die mit einem einstündigen Betrieb der Maschine überprüft wurde
|
Kunde Erscheinungsstandard
|
Übertragene und hinterleuchtete Inspektionsbedingungen wurden in die Prüfung eingebracht, und der Bericht wurde nach demselben Standard aufgezeichnet
|
Die Probephase läuft mit deinem Film und deinem Zyklusziel. Der Bericht erfasst vier Ergebnisse: Blasen und Staub unter Übertragungs- und Hinterlichtinspektion, Filmkanten-Offset-Bereich, gemessene Anwendungsgenauigkeit und Zykluszeit pro Teil. Jede einzelne entspricht einem Akzeptanzschritt auf Ihrer Linie.
Kontaktieren Sie DawnShineum eine Testaufnahme mit klaren Objektiven zu buchen oder um ein Angebot für das DS-351B-Rolllaminationssystem zu bitten.
Über DawnShine
DawnShine (Dongguan DawnShine Precision Machinery Co., Ltd.) hat seinen Sitz in Dongguan, Guangdong, mit 15 Jahren Erfahrung in der Filmapplikationstechnik, mehr als 50 Patenten, ISO 9001-Zertifizierung und einer eigenen CNC-Werkstatt. Eine Auswahlregel: Das Modell folgt deinem Teil, deinem Film und deinem Akzeptanzstandard, nicht einem Katalog.
Häufig gestellte Fragen
Kann eine flache Laminiermaschine mit einer Leuchtvorrichtung eine klare Linse bewältigen?
Eine Leuchte löst die Positionierung, nicht den Filmpfad. Eine flache Presse versiegelt Luft am unteren Punkt der Kurve, und die Blasenpositionen folgen der Krümmung der Linse. Synchronisierter Filmzufluss plus Rollendruck ermöglicht es dem Film, einer gekrümmten Oberfläche zu folgen, und das kommt von der Maschinenstruktur und nicht von einer Vorrichtung.
Wie sind hier Nullblasen definiert?
Es bedeutet, dass Luft entlang der Rollrichtung herausgedrückt wird und am unteren Punkt der Kurve nicht versiegelt wird, sobald der Filmweg und der Druck als Prozessparameter festgelegt sind. Ein klarer Teil wird unter Übertragungs- und Gegenlichtbedingungen inspiziert, und die Grenze wird in einem Test mit Ihrer Krümmung, Ihrem Film und Ihrer sauberen Umgebung festgelegt.
PMMA und PC zerkratzen problemlos. Was schützt die Oberfläche?
Positionierung und Pressen erfolgen durch die Vorrichtung und die Maschine, was den handgehaltenen Film reduziert. Abziehen und erneut auftragen ist die Hauptursache für Kratzer, daher ist es der beste Schutz, es auf einmal richtig zu machen. Der Film wird für transparente Kunststoffoberflächen ausgewählt und in der Studie bestätigt.
Was, wenn die Innenseitenbreite nicht ausreicht?
Der DS-351B hat eine Linerbreite von 20 bis 260 mm und eine Filmlänge von 5 bis 300 mm. Teile in der Nähe oder darüber hinaus gehen zuerst in eine Probeprobe. Die Anpassung wird auf derselben Plattform bewertet, nachdem Krümmungsfolgen und Kantenqualität gemessen wurden, nicht durch den Wechsel zu einem anderen Modell.
Ist das dieselbe Maschine wie eine Laminiermaschine für Automobilinstrumentenpaneele?
Es ist dieselbe Plattform. Die Objektivvorrichtung und das Programm unterscheiden sich von einem Trimmteil, und Film sowie Akzeptanzstandard werden pro Teil festgelegt. Ein Test mit deinem eigenen Objektiv zeigt, welche Konfiguration deine Panelfamilie benötigt.
Kontaktieren Sie uns:
Website:https://de.dsautomachine.com/
E-Mail:deshangjingji@gmail.com

.jpg)
.jpg?imageView2/1/w/64/h/64/format/webp)