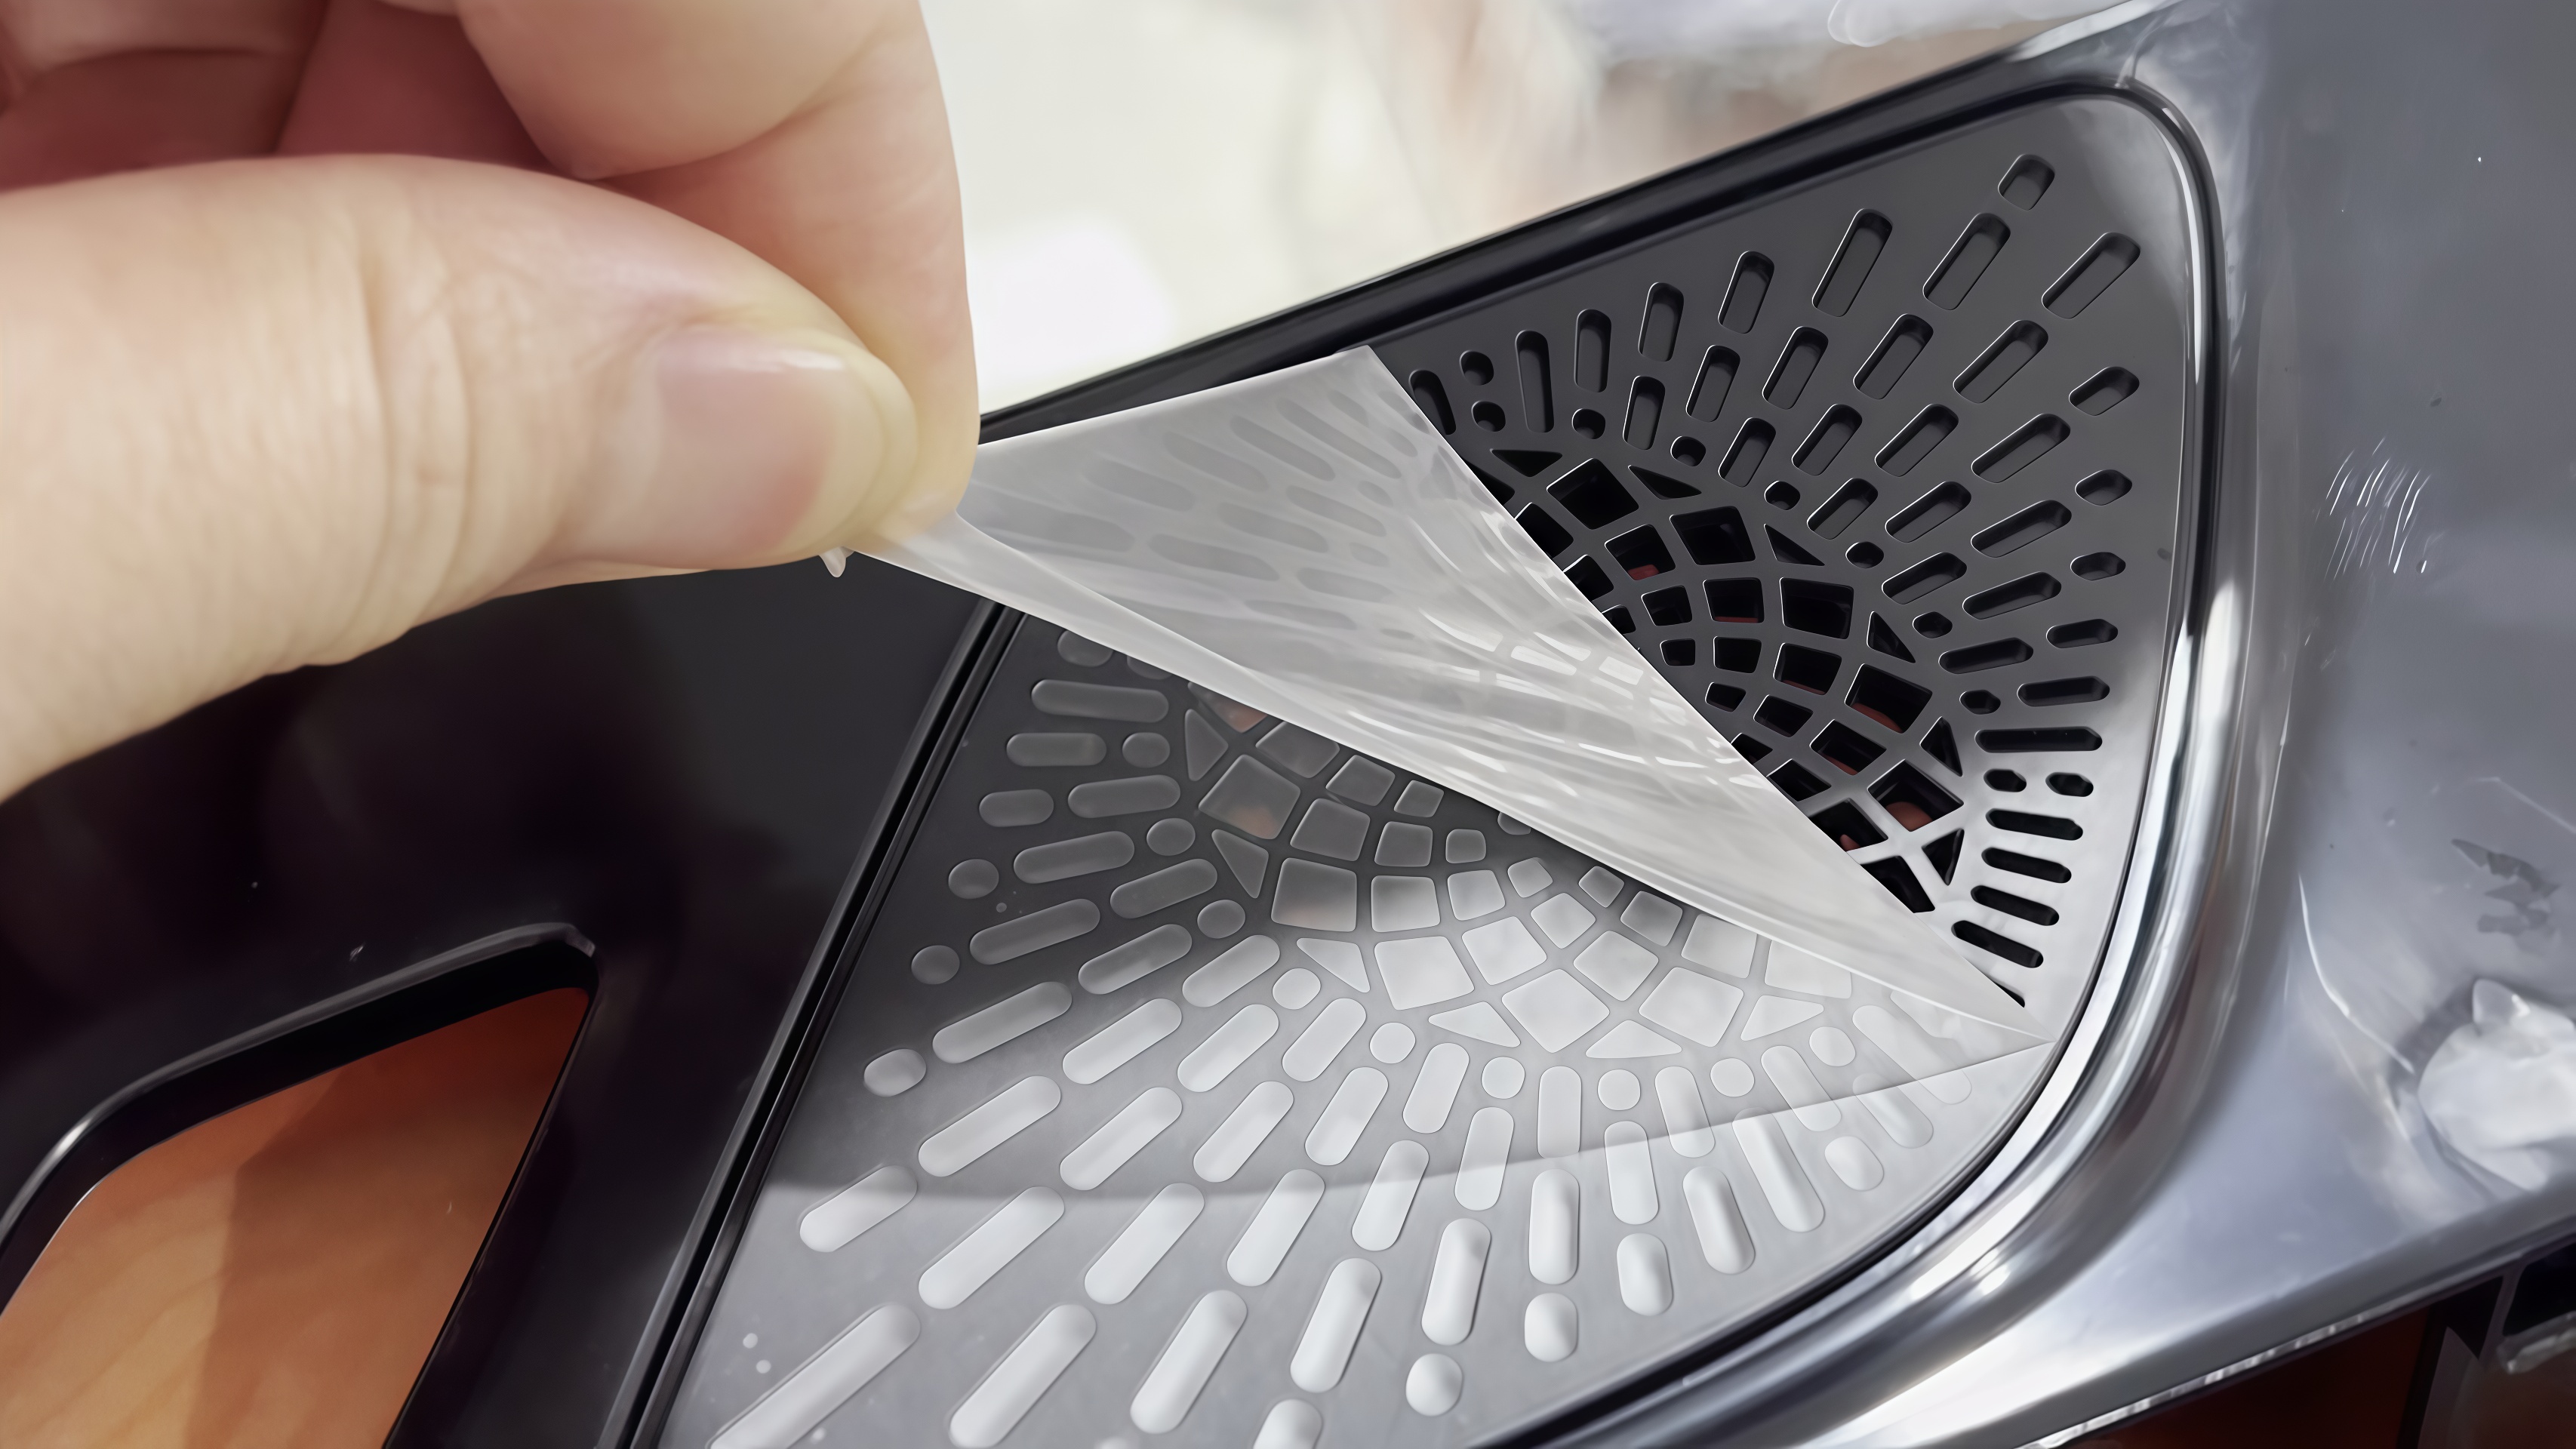
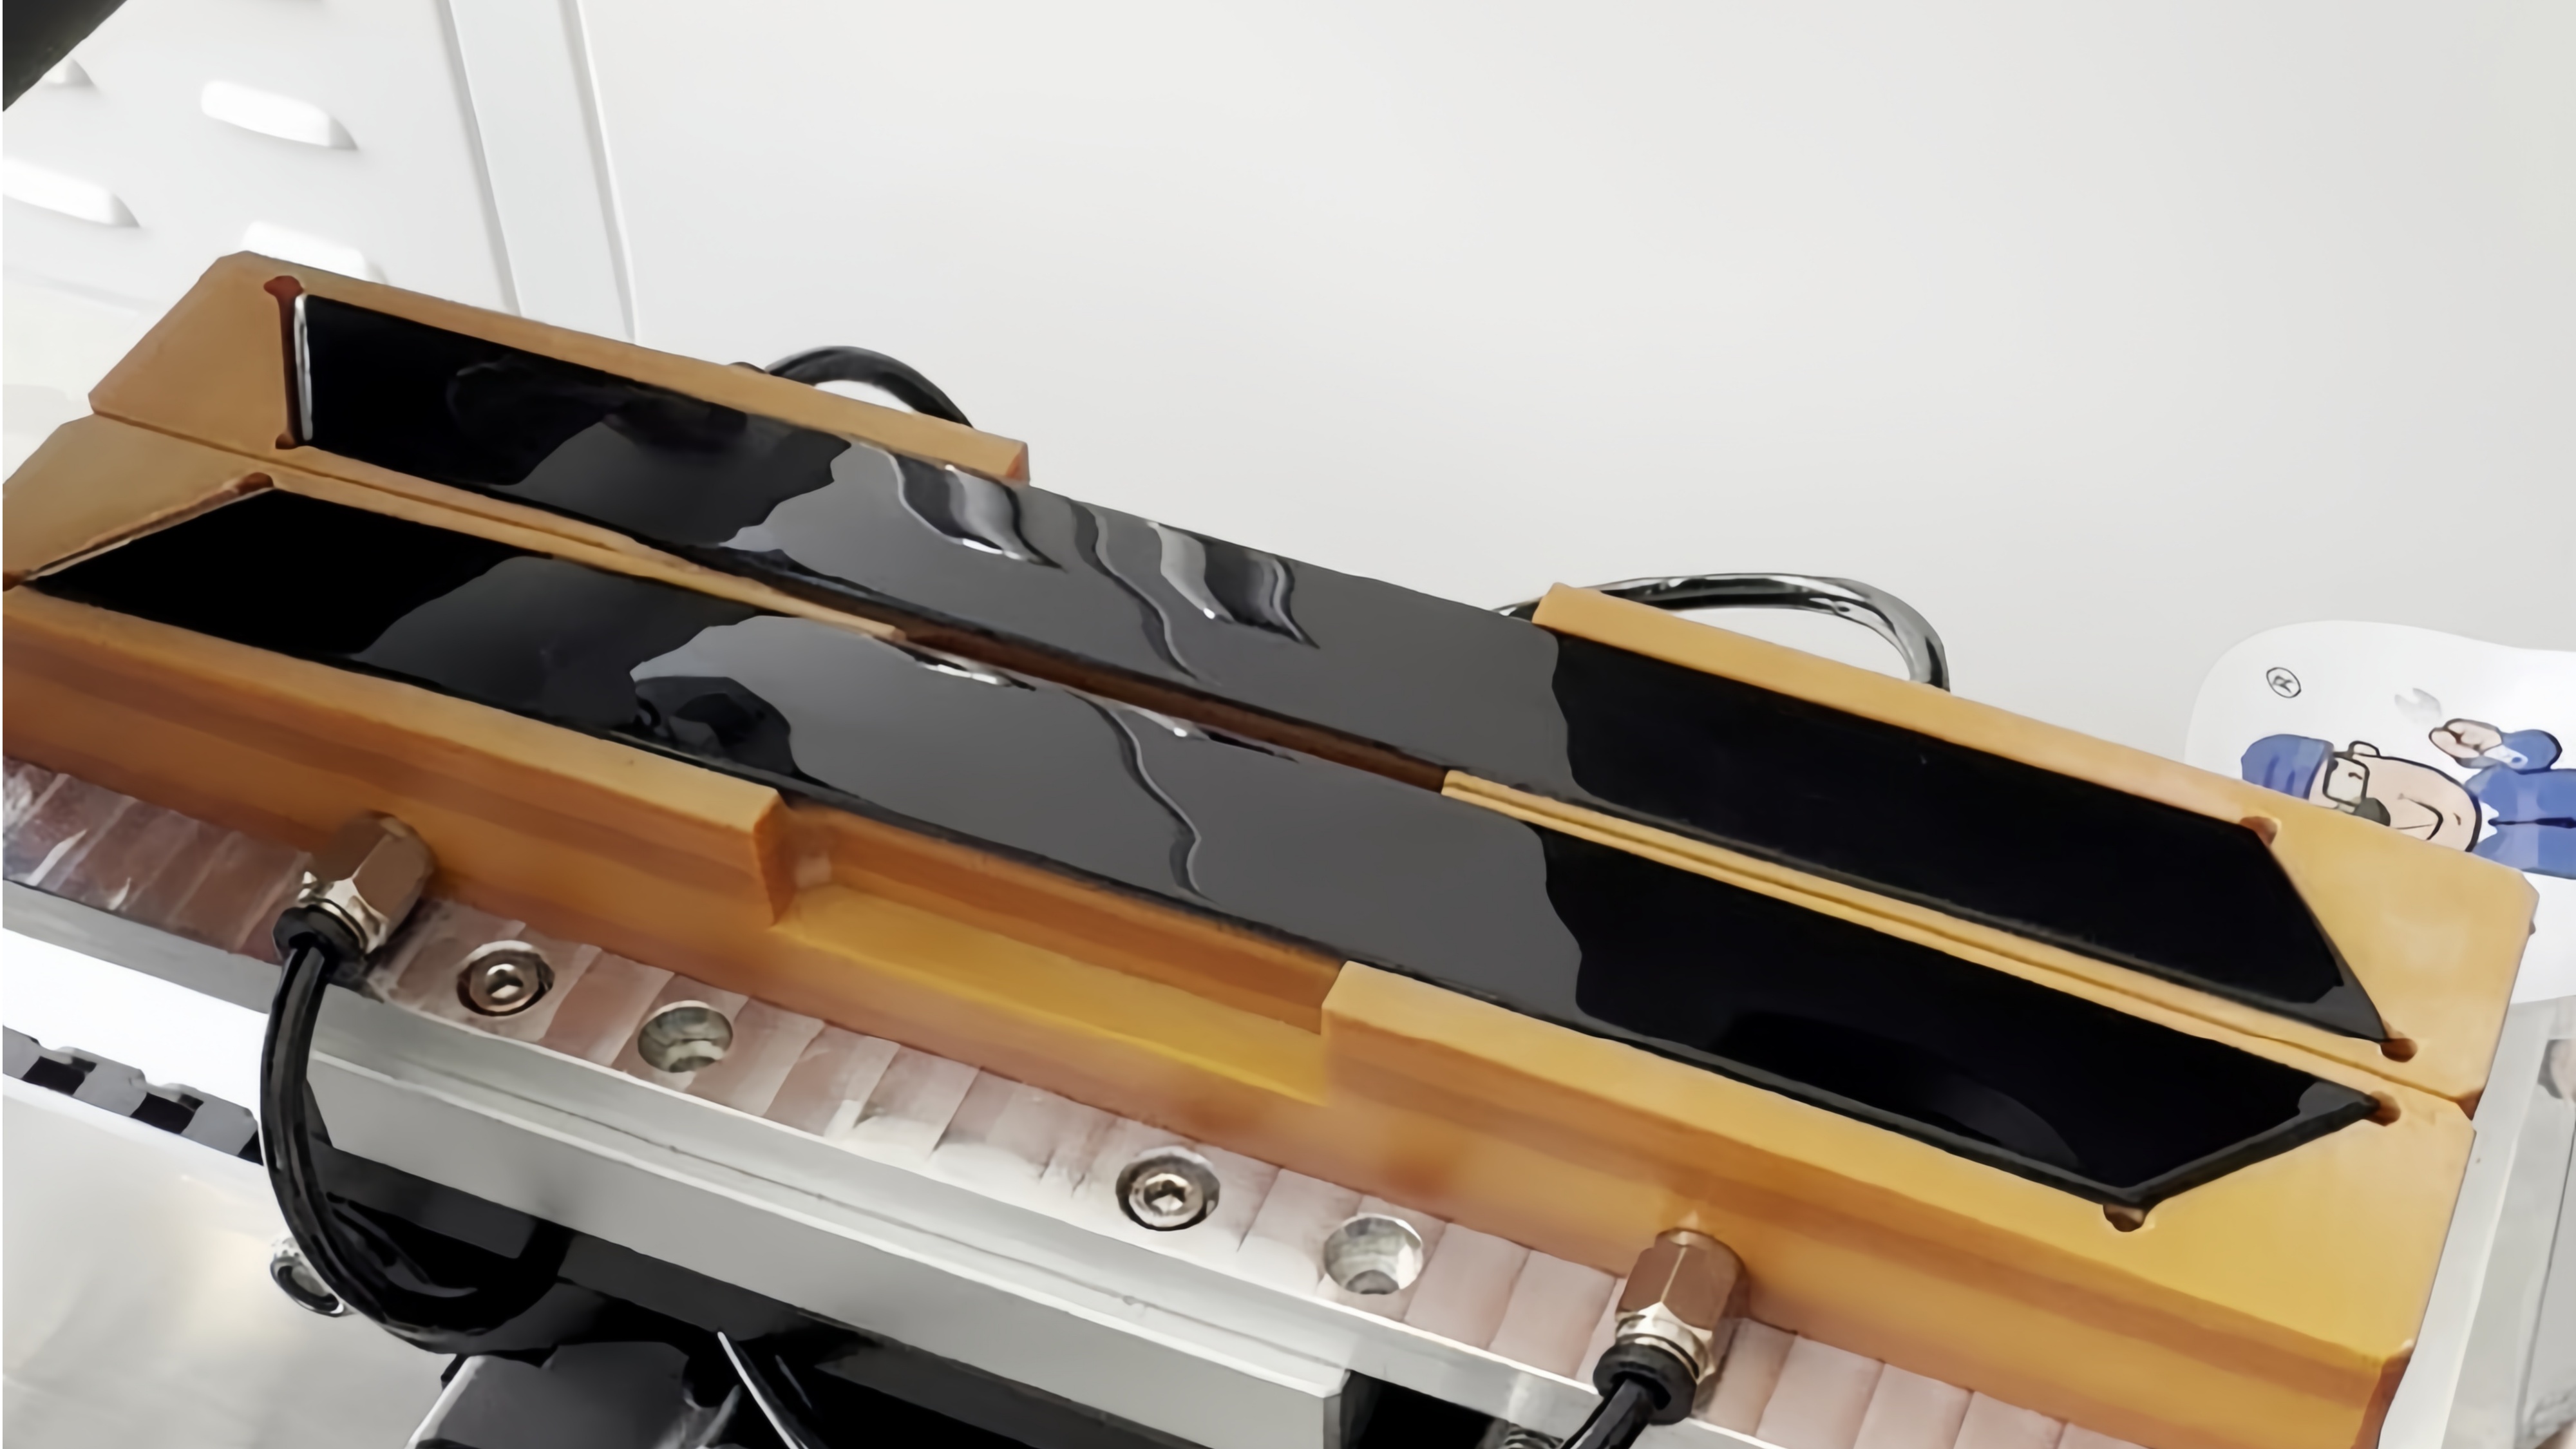
Rückspiegel-Filmlaminiermaschine für gebogene Gehäuse
Ein neues Spiegelgehäuse-Release wird erstmals vollständig geprüft, und der Filmauftragsschritt ist es, der fehlschlägt. Das Gehäuse ist eine dreidimensionale, gebogene Fläche mit Zugwinkeln. Wenn der Presskopf einer allgemeinen flachen Maschine herunterkommt, konzentriert sich der Druck auf den höchsten Punkt der Kurve und die Luft bleibt auf beiden niedrigen Seiten unter der Folie versiegelt. Blasen sammeln sich entlang des Wohnraumrands.
Die Handanwendung verteilt die Folie flach, aber die Folienkante verschiebt sich zwei bis drei Millimeter von Teil zu Teil, sodass das gleiche Gehäuse über die gesamte Charge hinweg unterschiedlich aussieht.
Das Gehäuse ist eine lackierte oder klavierschwarze Oberfläche, und der Kunde inspiziert sie unter scharfem Licht. Blasen, Falten und Fingerabdrücke sind alle sichtbar. Ein Rückspiegel wird als Baugruppe ausgeliefert, sodass ein abgelehntes Gehäuse die gesamte Baugruppe zurückzieht, und die Nachbearbeitung von der Filmstation bis zur Endmontage zurückgeht.
|
KERNPUNKT
Allgemeine Flachgeräte können ein Rückspiegelgehäuse nicht laminieren, da ein flacher Pressweg nicht einer 3D-Kurve folgen kann.
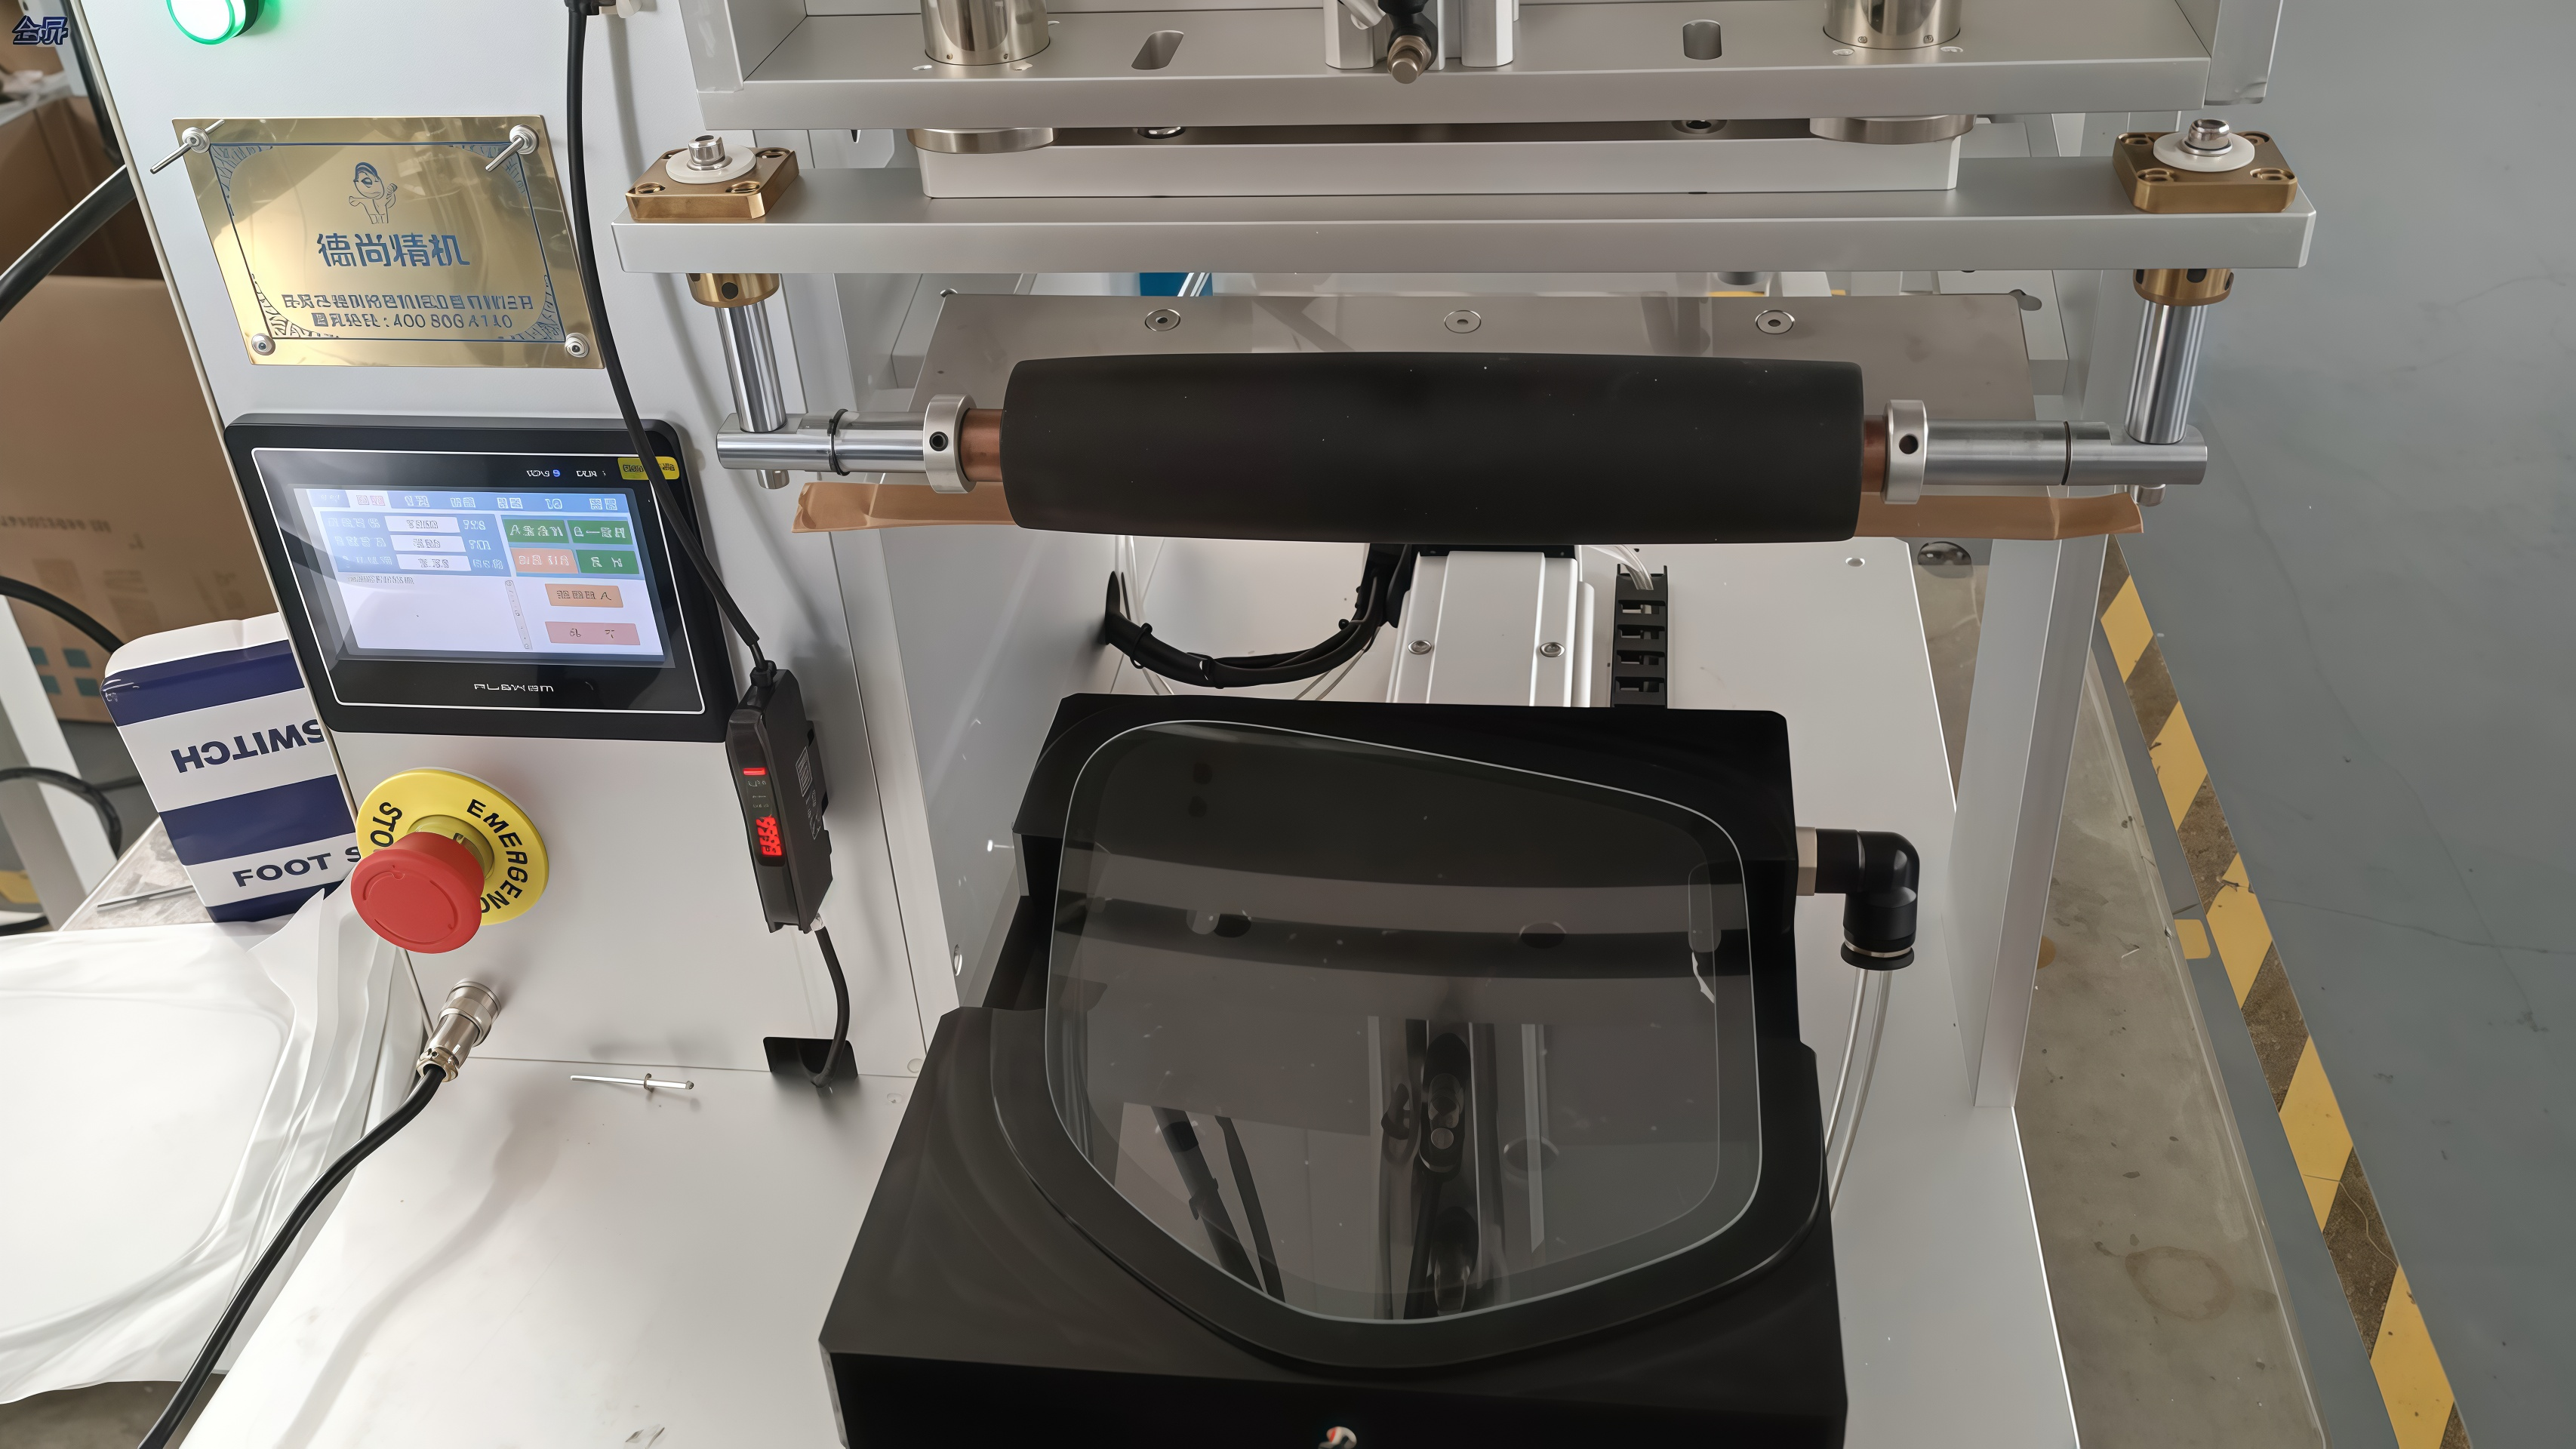
Eine Rückspiegel-Filmlaminiermaschine löst das Problem durch Rollenauftrag: Die Folie beginnt an einem Ende der Kurve und eine Walze drückt sie Abschnitt für Abschnitt nach unten, sodass die Luft vor die Bindungslinie gedrängt wird.
Ob die Walze deinem Gehäuseradius folgt und ob das Filmbreite breit genug ist, wird durch einen Probelauf mit deinen Gehäusen und der Filmrolle bestätigt, nicht durch ein Spezifikationsblatt.
|
Warum allgemeine Geräte bei gebogenen Gehäusen versagen
Ein Spiegelgehäuse ist kein flaches Teil. Die Hülle zeigt Krümmungs- und Zugwinkel, ein Flansch verläuft um den Rand herum, und der Abfall zwischen der Spiegelmontagefläche und den Clip-Sitzen erreicht Dutzend Millimeter. Der Film muss all das durchlaufen und trotzdem mit einer klaren Kante enden.
Ein flacher Druck übt auf eine Ebene Kraft aus. Der Druck erreicht seinen Höhepunkt, wo der Kopf den höchsten Punkt der Kurve berührt, und die Luft unter den niedrigen Bereichen hat keinen Ausweg, bevor die Folie versiegelt ist. Deshalb erscheinen Blasen immer entlang der gebogenen Flanken und an der Flanschwurzel, und deshalb ändert sich die Position von Teil zu Teil.
Aussehende Teile unterliegen strengeren Standards als strukturelle Teile. Auf einem bemalten Gesicht verbirgt sich unter dem Licht nichts, und ein Staubfleck unter dem Film gilt als kosmetischer Defekt. Handanwendung scheitert diesen Standard zweimal: Die Positionierung hängt vom Gefühl ab, ebenso wie der Druck.
Die Filmkante ist die dritte Variable. In der Nähe der Trennlinie muss der Film sauber eingefügt werden, und wie viel er einsetzt, bestimmt das Erscheinungsbild des gesamten Gesichts. Das manuelle Abreißen von Film hat keinen Datum, daher gibt jedes Paar Hände eine andere Kante.
Wie die Rollanwendung der Kurve folgt
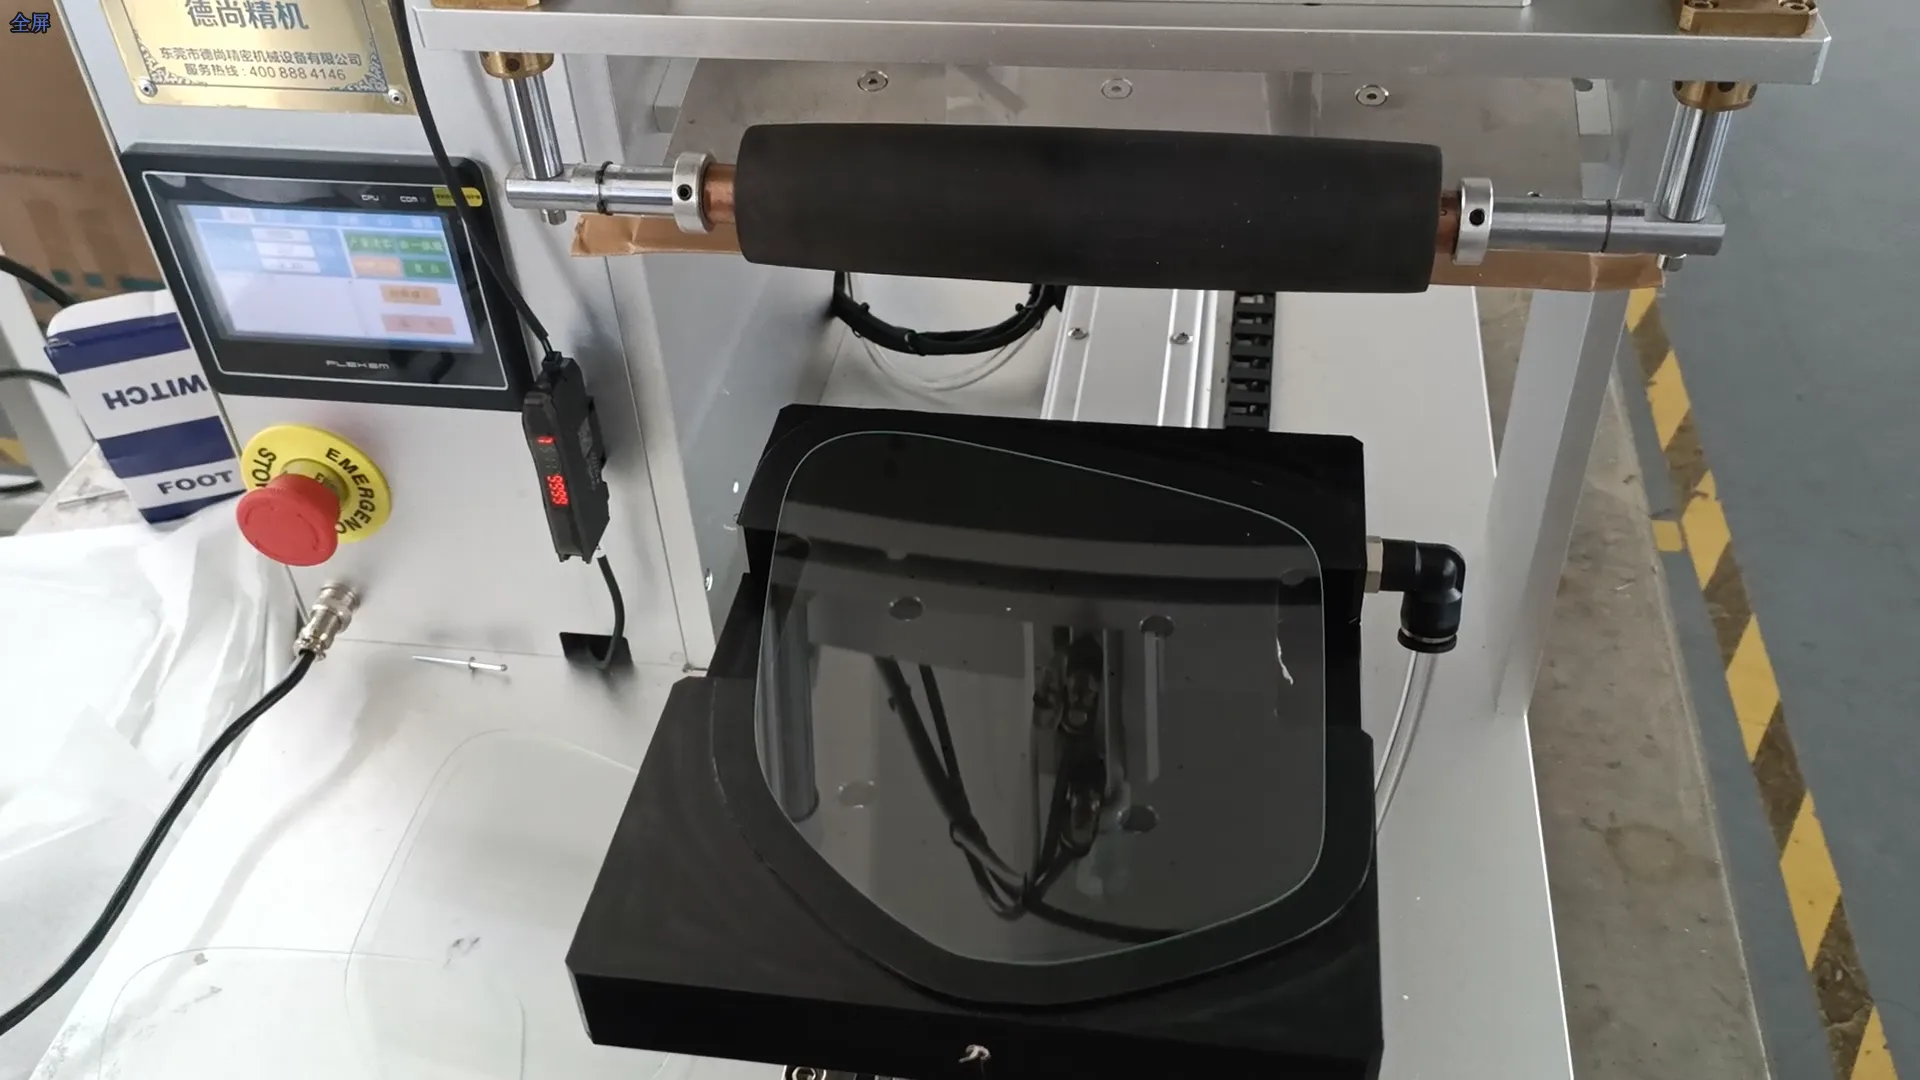
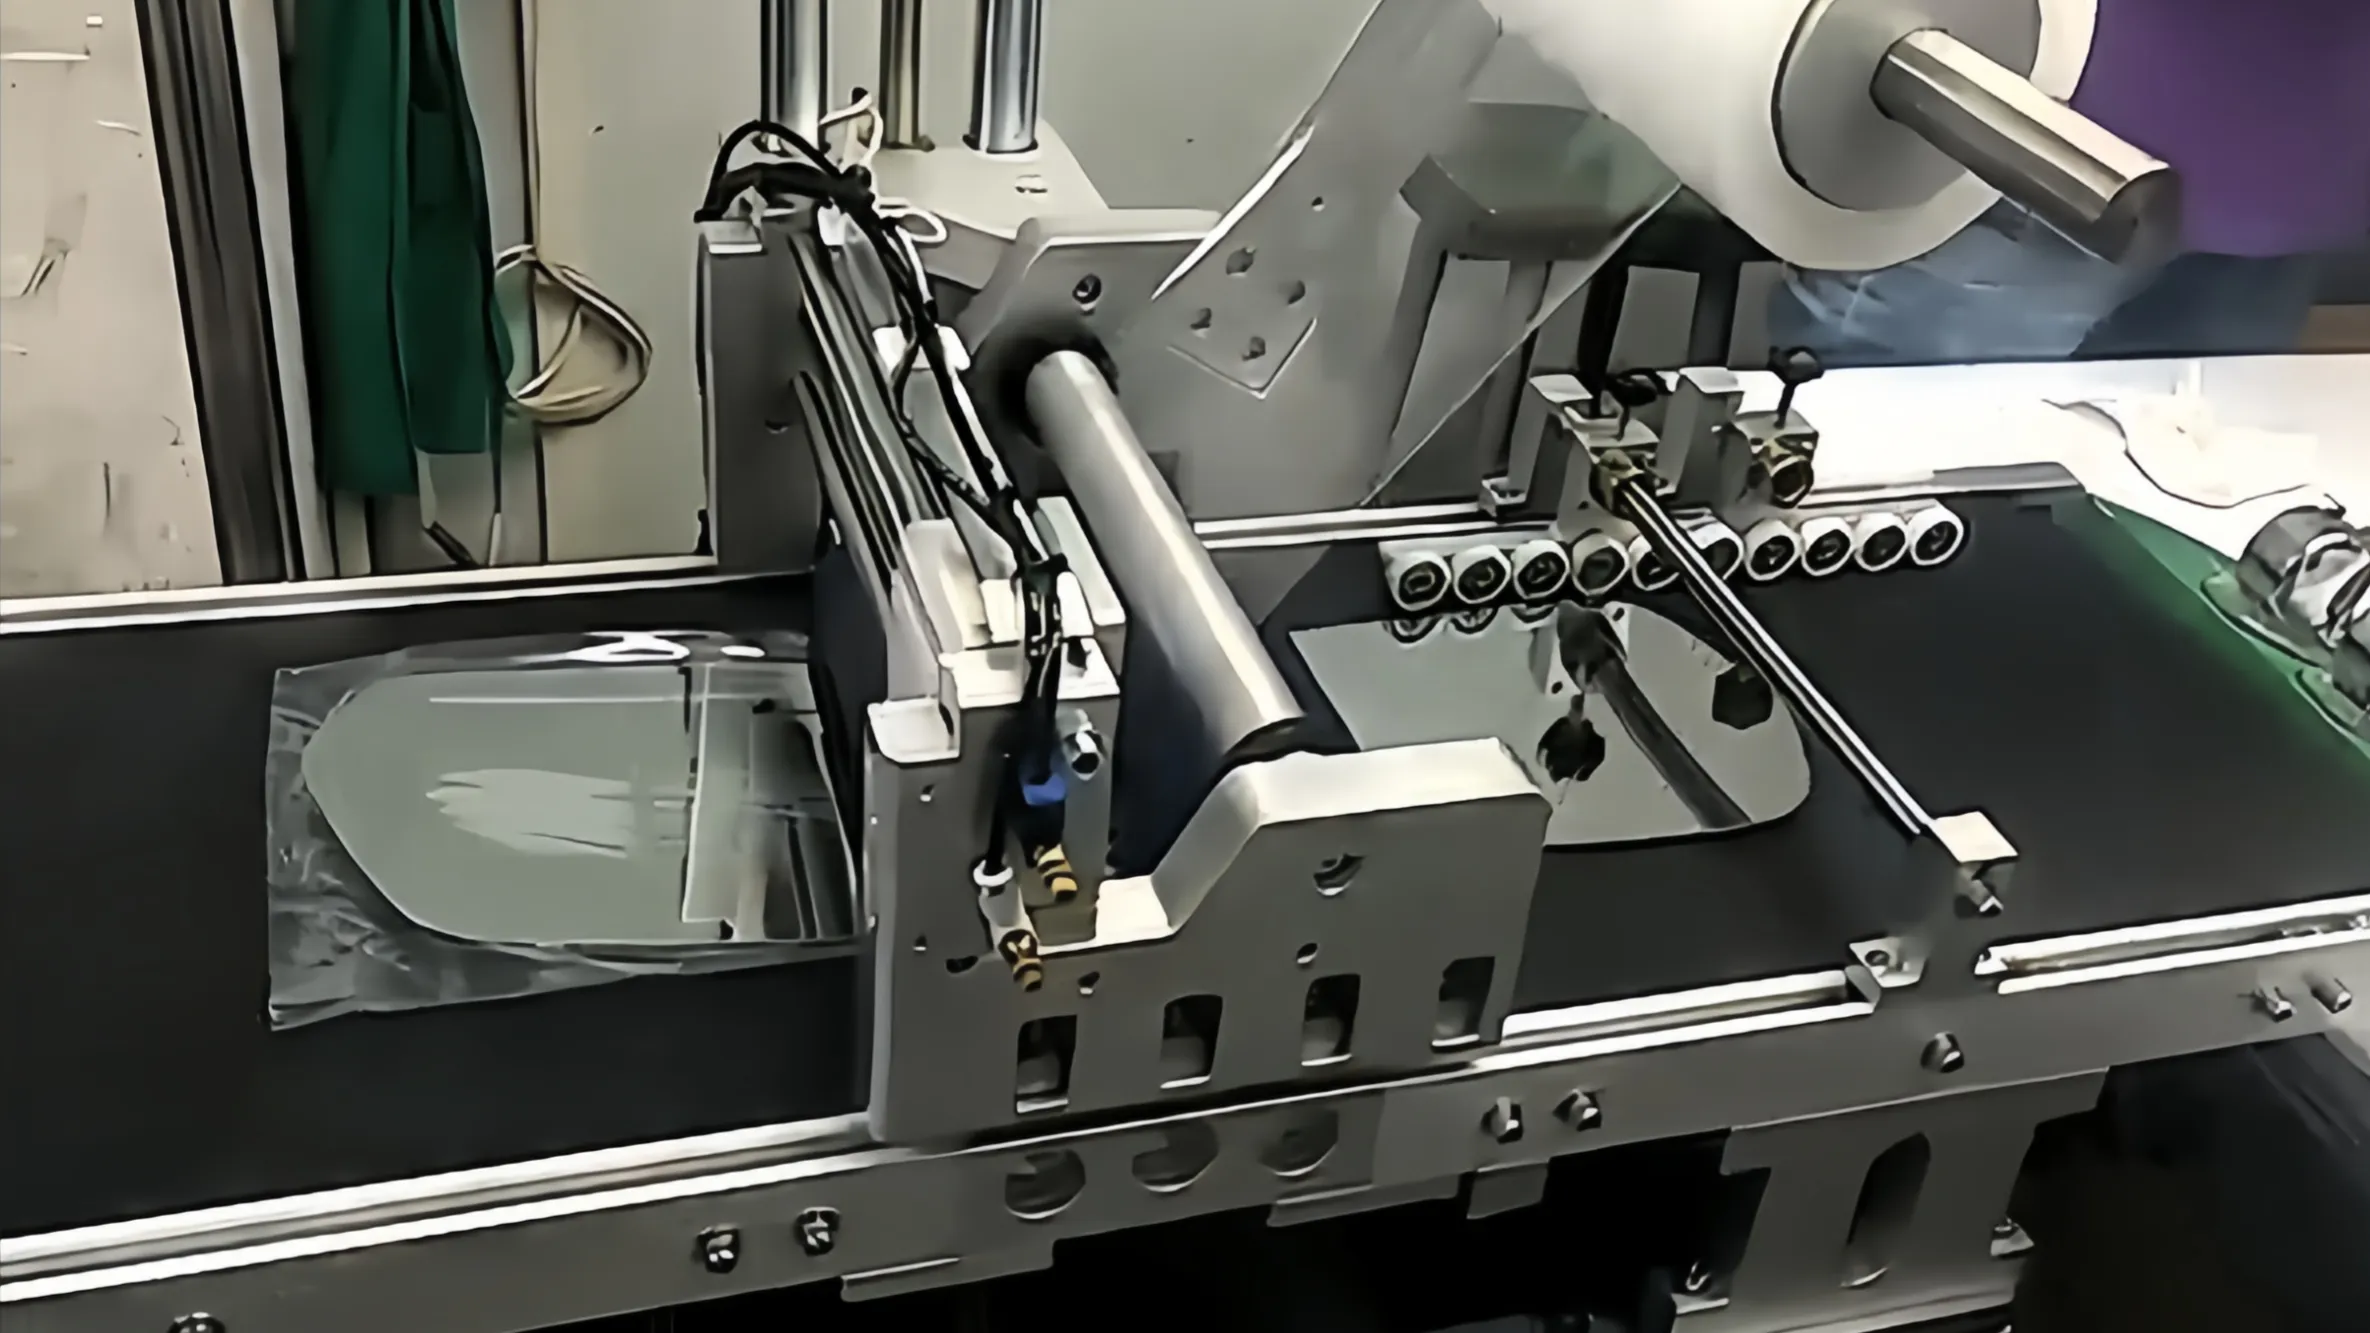
Die Rollanwendung übergibt die Sequenz an die Maschine. Die Folie wird an einem Ende des Gehäuses fixiert und gestartet, und die Walze presst und rollt Abschnitt für Abschnitt über die Kurve. Luft wird vor die Rollrichtung gedrückt und entweicht, anstatt an den tiefen Punkten versiegelt zu sein. Der Anwendungspfad wiederholt sich bei jedem Teil identisch, sodass die Quelle der Blasen von der Operatorbedingung auf die Prozessparameter verengt ist.
Auch der Bewegungszyklus ist festgelegt. Ein Sensor erkennt das Gehäuse in Position oder ein Fußschalter startet den Zyklus. Die untere Form zieht sich synchron mit der Filmzufuhr ein, die Walze drückt die Schutzfolie nach unten und bläst die Luft darunter aus, und die Form kehrt für den nächsten Teil in ihre Ausgangsposition zurück. Jedes Gehäuse folgt denselben Filmweg mit denselben Parametern.
Die Positionierung wird durch die Leuchte gesperrt. Das Gehäuse ist auf seinen Bezugsflächen geklemmt, die Anwendungsgenauigkeit beträgt ±0,2 mm, und die Maschine reproduziert die Position der Filmkante unabhängig von Verschiebung oder Bedienung. Wenn linke und rechte Gehäuse als Paar ausgeliefert werden, beginnen beide Seiten am selben Punkt und rollen unter denselben Parametern, sodass die beiden Filmkanten schließlich übereinstimmen.
Diese drei Linien sind genau das, was einen unterscheidetRückspiegel-Filmlaminiermaschine Aus der Handaufführung.
Größenüberprüfungen von Fenstern und Leuchten
Die Wahl einesFolienlaminiermaschine für das Automobilgehäuse der Seitenspiegel Beginnt mit dem Größenfenster. Der DS-351 hat Filmlängen von 20 bis 210 mm mit einer Linerbreite von 20 bis 165 mm, und die entwickelte Größe der meisten vorderen und hinteren Spiegelgehäuse liegt in diesem Bereich. Gehäuse in der Nähe oder hinter dem Fenster werden vor einer individuellen Grenze probefahren.
Die Leuchten werden aus den 3D-Daten des Gehäuses aufgebaut, und die Bezugsflächen tragen die Positionierung. Der Wechsel zu einem anderen Gehäusemodell bedeutet eine neue Leuchte und neue Parameter, keine neue Maschine. Die Desktop-Karosserie wiegt etwa 70 kg, sodass sie zwischen den Stationen auf der Strecke wechselt, anstatt einen Umbau der Strecke zu erzwingen.
|
Parameter
|
Wert
|
Parameter
|
Wert
|
|
Filmlänge
|
20 bis 210mm
|
Linerbreite
|
20 bis 165mm
|
|
Anwendungsgenauigkeit
|
±0,2 mm
|
Anwendungsgeschwindigkeit
|
600 bis 1200 Stück/h (abhängig von der Fertigkeit des Bedieners und der Filmgröße)
|
|
Spannung / Leistung
|
220V / 50Hz / 0,23kW
|
Luftdruck
|
0,4 bis 0,6 MPa
|
|
Maschinengewicht
|
Etwa 70 kg (Desktop)
|
Gesamtgröße
|
750×600×820mm
|
Standardmodell-Spezifikationen des DS-351. Spezielle Anforderungen und Funktionen können pro Teil individuell angepasst werden, vorbehaltlich des Testlauf-Berichts.
Die Zykluszeit ist an Ihrer Station bestätigt
Die Zahl von 600 bis 1200 Stücken pro Stunde hängt von der Fertigkeit des Bedieners und der Größe der Schutzfolie ab, daher ist es keine feste Zahl. Die Formmaschine oder das Fließband arbeitet nach einem festen Takt, und der tatsächliche Zyklus der Filmstation hängt davon ab, wie das Laden und Entladen angeordnet sind.
Lass die Maschine an deiner Station eine Stunde laufen und trage die gemessene Zahl in den Produktionsplan ein.
Die halbautomatische Arbeitsaufteilung erfolgt durch maschinelle Anwendung mit manuellem Laden. Die Anwendungsbewegung selbst wird von der Maschine durchgeführt, sodass eine Modelländerung die Zyklusdiskussion nicht neu startet: Wechselt die Fixtur und die Parameter aus, und ein Pilotbatch bestätigt den neuen Zyklus.
Die DawnShine-Lösung für Spiegelgehäuse
DawnShinehat seit 15 Jahren Filmlaminieranlagen gebaut, hält mehr als 50 Patente, fertigt nach ISO 9001 und bearbeitet Vorrichtungen und Werkzeuge in seiner eigenen CNC-Werkstatt. Für Spiegelgehäuse war die Maschine konfiguriert alsFolienlaminiermaschine für das Automobilgehäuse der Seitenspiegel ist dieDS-351 halbautomatischer Rolllaminator.
Jede Schwierigkeit entspricht einem Mechanismus: Auf die Kurve folgt eine Rollanwendung, die Abschnitt für Abschnitt drückt und Luft ausstößt; die Filmkante hält, weil der Fixturbezug und ±0,2 mm Genauigkeit sie reproduzieren; Der Zyklus ist berechenbar, da die Bewegungsschleife fest und vor Ort gemessen wird. Der Wert steht nicht im Spezifikationsblatt. Es liegt in diesen drei Problemen, die aufhören.
Genau dasRückspiegel-Filmlaminiermaschine verwendet PE-, PVC-, PET-, OPP-, UV-, FPC- und PO-Schutzfolien sowie druckempfindliche Etiketten für Transport- und Montageschutz. Ein Gehäuse ist ein Erscheinungsteil, daher beginnt sein Schutz in dem Moment, in dem es die Form verlässt.
Prozessgrenze, zuerst angegeben
Die hier beschriebene Laminierung ist eine Oberflächenschutzfolie am Gehäuse, nicht das Spiegelglas. Glaslaminierung beinhaltet optische Verfahren und bedarf einer separaten Bewertung. Wenn deine Teileliste auch VHB-Band, Schaumstoff oder Clip-Baugruppe enthält, laufen diese auf verschiedenen Leuchten und Pressköpfen, die separat angegeben sind.
Freiformflächen mit sehr großer Krümmung und Gehäuse jenseits des 20 bis 165 mm langen Liner-Breitenfensters werden zuerst zu einer Probeprobe geführt, und die individuelle Grenze wird nach dem gemessenen Ergebnis besprochen. Anpassung ist eine Fixture und Programmänderung auf derselben Plattform, nicht auf einer anderen Maschine. Beide Grenzen vor dem Angebot anzugeben, hält den Umfang der Studie mit dem Umfang der Abgabe im Einklang.
Schick eine Wohnung zum Probetraining
Ob dasFolienlaminiermaschine für das Automobilgehäuse der Seitenspiegel passt zu Ihrer Linie wird einmal mit vier Punkten überprüft: der Gehäusezeichnung oder 3D-Daten, der Filmrolle, die Sie tatsächlich ausführen, Ihrem Zykluszeitziel und den Akzeptanzkriterien für das Kundenerscheinungsbild. Die physische Probe ist diejenige, die am wichtigsten ist.
|
Zur Verhandlung bringen
|
Was es überprüft
|
|
Wohnungszeichnung oder 3D-Daten
|
Vergleicht die entwickelte Größe mit dem 20 bis 210 mm / 20 bis 165 mm Fenster und bestätigt den Rollweg über die Krümmung
|
|
Die Filmrolle, die du tatsächlich ausführst
|
Filmmaterial und Linerbreite werden mit dem echten Gegenstand verifiziert, kein Ersatzfilm
|
|
Zykluszeitziel
|
Gegeben aus deinem Form- oder Montagetakt und dann in einer Stunde auf der Maschine neu gemessen
|
|
Kundenerscheinungskriterien
|
Im Versuch werden Akzeptanzbedingungen für Rechenlicht verwendet, und der Bericht erfasst Ergebnisse nach demselben Standard
|
Die Probephase läuft mit deinem Film und deinem Zyklusziel. Der Bericht erfasst vier Punkte: Filmkanten-Offset-Bereich, Filmoberfläche unter Raklicht, gemessene Anwendungsgenauigkeit und Zykluszeit pro Teil. Jeder Gegenstand wird einer Akzeptanzaktion auf deiner Linie zugeordnet.
Kontaktieren Sie DawnShineum einen Test einer Rückspiegel-Filmlaminiermaschine zu vereinbaren oder ein Angebot für die DS-351 Rolllaminatierlösung anzufordern.
Über DawnShine
DawnShine (Dongguan DawnShine Precision Machinery Equipment Co., Ltd.) hat seinen Sitz in Dongguan, Guangdong, mit 15 Jahren Erfahrung in der Herstellung von Filmlaminiergeräten, mehr als 50 Patenten, ISO 9001-Zertifizierung und einer eigenen CNC-Bearbeitungswerkstatt. Ein Auswahlprinzip: Die Maschine wird durch Ihr Teil, Ihren Film und Ihre Annahmekriterien bestimmt, nicht durch einen Katalog.
FAQ
Kann eine allgemeine flache Maschine als Filmlaminiermaschine für Autospiegel funktionieren?
Eine Leuchte löst die Positionierung, nicht den Filmpfad. Eine flache Presse versiegelt Luft an den tiefen Punkten der Kurve, und die Blasenpositionen ändern sich mit dem Gehäuseradius. Der Schnitt-für-Schnitt-Rollenpressen ist der Grund, warum Film einer Kurve folgen kann, und das kommt von der Maschinenstruktur, nicht von einer Vorrichtung.
Was, wenn das Filmbreite nicht ausreicht?
Der DS-351 hat eine Linerbreite von 20 bis 165 mm und eine Filmlänge von 20 bis 210 mm. Für Teile in der Nähe oder außerhalb des Fensters schicken Sie zuerst Proben zur Probe. Die Anpassung erfolgt auf derselben Plattform, nachdem Krümmungsverfolgung und Kantenqualität bestätigt wurden, nicht durch Wechsel auf eine andere Maschine.
Kannst du das Spiegelglas laminieren?
Diese Lösung trägt Oberflächenschutzfolie auf das Gehäuse auf. Spiegelglas erfordert optische Verfahren, erfordert eine separate Bewertung und liegt außerhalb des Standardbereichs von Rolllaminieranlagen.
Wie wird die Zykluszeit überprüft?
Die 600 bis 1200 Stücke pro Stunde hängen von der Fertigkeit des Bedieners und der Filmgröße ab. Bringen Sie Ihre Lademethode mit, lassen Sie die Maschine eine Stunde laufen und planen Sie die Produktion mit der gemessenen Zahl.
🌏Website: https://de.dsautomachine.com/
📧E-Mail: deshangjingji@gmail.com

.jpg?imageView2/1/w/64/h/64/format/webp)